


机械加工与磨削:核心区别详解
材料去除工艺背景
铸造难以一次成型复杂高光洁度零件,需后续工序:连接(焊接)、材料去除/加工、热处理、着色涂层等。材料去除工艺从工件表面去除材料以达尺寸公差。常规加工历史悠久可靠,磨削和非传统加工 (NTM) 也能提供类似功能。
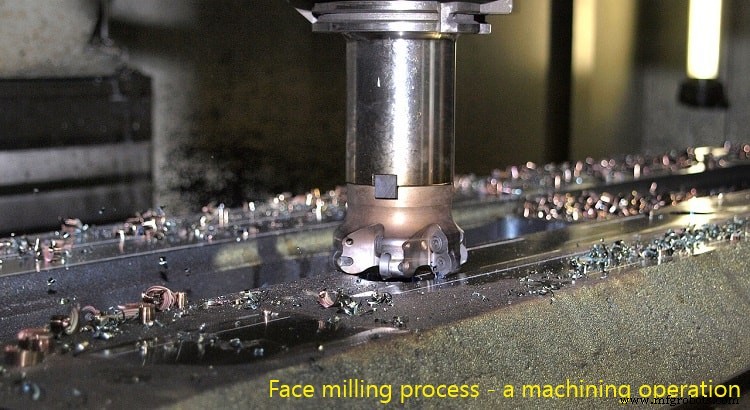
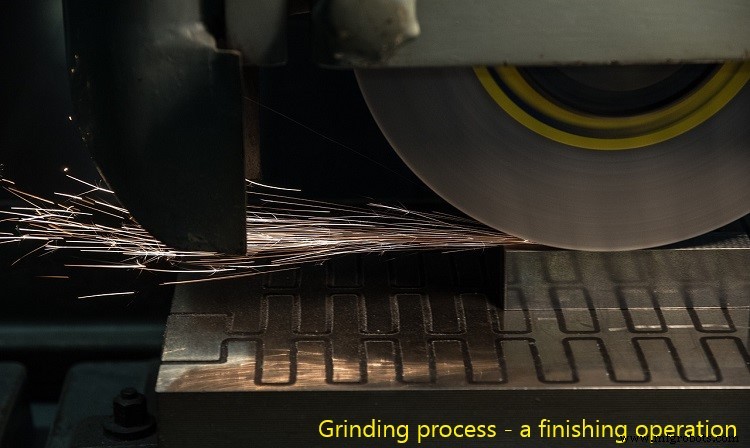
机械加工 vs 磨削 详细对比表
| 对比项目 | 机械加工 | 磨削 |
|---|---|---|
| 工艺定位 | 主要为批量去除(高 MRR),可半精加工 | 主要为表面精加工,MRR 低 |
| 尺寸精度与公差 | 精度一般,<2 µm 公差极难达成 | 精度高,易达 0.5 µm 甚至更严公差 |
| 刀具类型 | 切削刀具(金属为主,也有陶瓷、金刚石、cBN) | 砂轮(微小锋利磨粒如氧化铝、氧化硅等粘结而成) |
| 刀具几何 | 每把刀具几何明确(各方向角度、平面方位、刀尖/刃口半径等) | 砂轮有规格,但磨粒几何随机,角度、方位、半径未定义 |
| 前角范围 | +15° 至 –15°,可正/负/零 | 磨粒前角突变,+60° 至 –60° 甚至超出 |
| 后角范围 | +3° 至 +15°,必须为正 | 磨粒后角随机,可为零或负 |
| 切削刃参与度 | 每个切削刃均等参与切削 | 仅极少数(<1%)外露磨粒参与切削 |
| 材料去除机理 | 以剪切为主 | 摩擦、划痕、犁削、剪切共存 |
| 单位能耗 | MRR 高,单位能耗低 | MRR 低,摩擦/犁削/划痕能耗大,单位能耗极高(比加工高 5–20 倍) |
| 切削热流向 | 70%–80% 热量随切屑带走,极少进入工件 | 大量热量进入工件,导致严重热损伤(烧伤、性能变化、热变形尺寸失准) |
| 硬脆材料加工 | 难以顺利加工硬化/极脆/极韧材料 | 硬度、韧性、延展性基本不构成障碍 |
关键技术点深度解析
批量去除 vs 精加工
材料去除率 (MRR) = 单位时间去除材料体积。常规加工(除滚花外)用于大量去除赋予基本形貌,MRR 高、生产率高,表面半精加工可达 1–50 µm。磨削专为高精度精加工,粗糙度 0.5–2 µm 易实现,提供高尺寸精度和严公差。
刀具——材料与几何
常规加工必须用有明确几何和材料的切削刀具,含 1 或多个锋利刃。刀具硬度必须显著高于工件。从 HSS、硬质合金、陶瓷到 cBN、金刚石均可用。磨削用砂轮,磨粒实际去除材料。磨粒无明确几何(各角度、刃口/刀尖半径、刃长任意),但磨料材质固定(氧化铝、氧化硅、金刚石)。
前角与后角
前角指示前刀面倾角,影响剪切变形、切屑流向、切屑厚度、切削力、剪切应变、功耗等。常规刀具前角可正/负/零,典型 +15°––15°。磨粒前角突变 +60°––60° 甚至超出,过大前角导致切削不平衡,增加功耗(大正)或刀具失效(大负)。后角:常规刀具不可零/负,典型 +3°–+15°,直接决定表面质量公差;磨粒后角任意,可零、可高达 +90°。
剪切与切削刃参与
常规刀具单/多刃,每刃均等参与去除。材料去除靠刀具施加足够压力剪切薄层。砂轮仅极少外露磨粒(有时 <1%)参与去除,其余磨粒因吃刀量极小(甚至 <10 µm)不接触工件表面,或产生划痕、犁削、摩擦而非剪切,仅白白增加法向力。
单位能耗
单位能耗 = 功率 / MRR (J/mm³)。常规加工 MRR 高 → 单位能耗低。磨削 MRR 低且大部分能量耗散于划痕、犁削、摩擦 → 单位能耗极高,可达加工的 5–20 倍。
热损伤
常规加工热量多在二次变形区(切屑-前刀面摩擦)产生,初级剪切区也贡献部分。70%–80% 热量随连续切屑带走,极少进入刀具/工件,热损伤通常不显著(配切削液更佳)。磨削热源为划痕、犁削、摩擦,热量积聚工件内(磨粒热绝缘、微切屑体积极小),极端热积累导致表面烧伤、力学性能改变、热膨胀尺寸失准等热损伤。
硬脆材料加工
此类材料常规加工面临刀具磨损快、切屑破碎等挑战,可切削性差。磨削不受工件硬度、韧性限制,可优势应用。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- 《制造工程与技术 SI版》 S. Kalpakjian & S.R. Schmid 著(第7版,Pearson Ed Asia)
- Difference Between Machining and Grinding by difference.minaprem.com
工业技术