


钣金激光切割:精密金属加工基础全解析
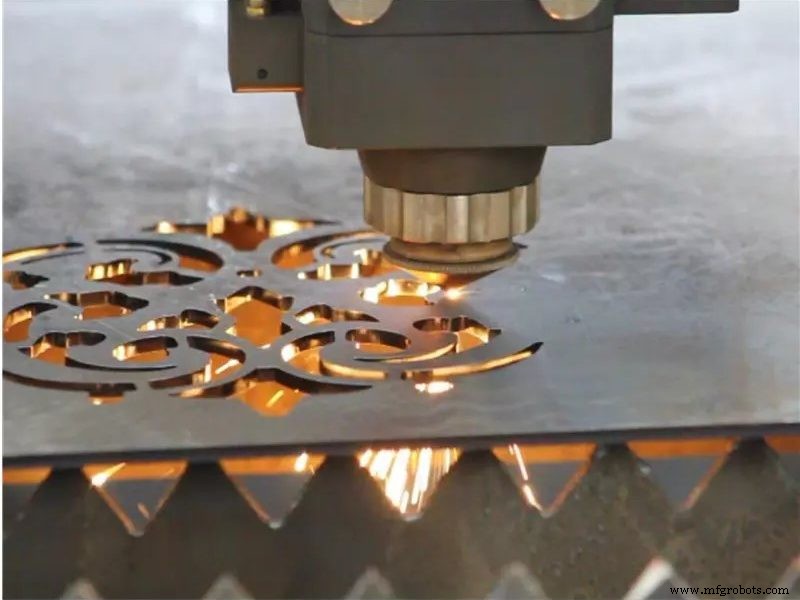
减材制造是工业制造主流,钣金激光切割作为核心工艺之一,聚焦高能激光束熔融/汽化/燃烧材料,实现高精度复杂零件制造。本文为您梳理激光切割的原理、历史、设备分类、工艺分类、优劣势、设计规范及服务选型指南。
什么是钣金激光切割?
钣金加工是基础工业制造技术,激光切割是其核心工序。利用高功率光束切割薄板金属,光学系统与CNC数控技术协同,赋予极高切割精度。
激光切割发展简史
1960年首次尝试金属激光切割;1964年CO₂激光应用于发条焊接;自动化与高精度优势推动其在精密制造与大批量生产中普及。光纤激光1960年代诞生,80年代末商业化;90年代为激光技术黄金期,高功率固态激光涌现;2000年代初,激光切割服务已成汽车、航空航天等行业标配。
三大主流工业激光器类型
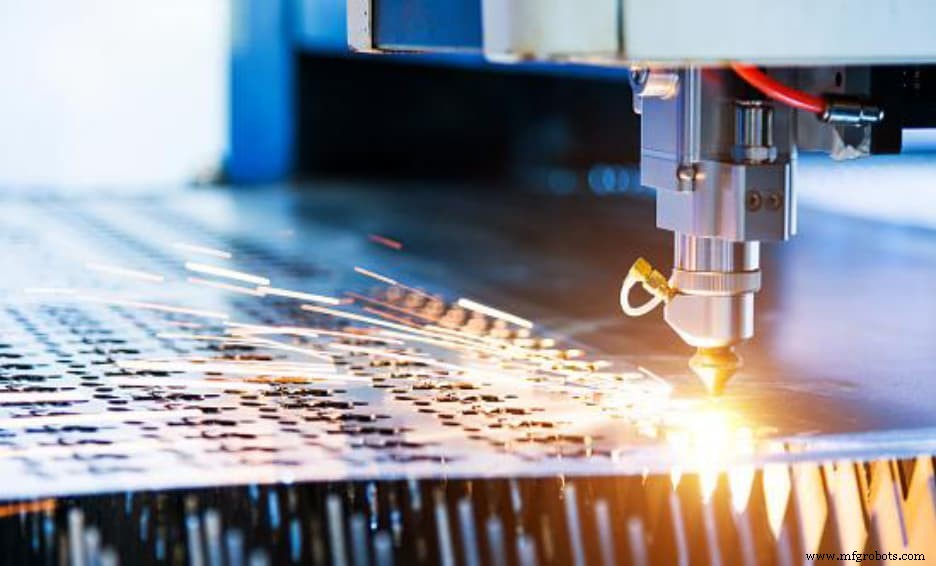
光纤激光
属固态激光,种子激光经特种光纤放大。擅长切割金属、合金及玻璃、塑料、木材等非金属,兼具雕刻、退火功能。光斑细、功率密度高、寿命≥25,000小时、维护少、光束稳定。最适合<20mm薄板。
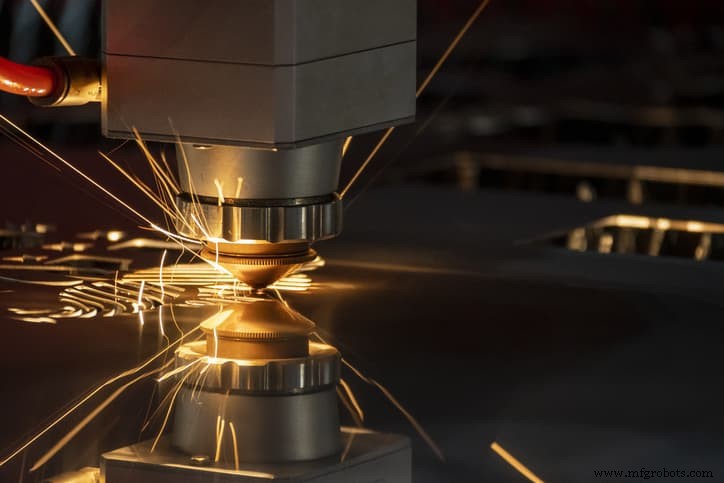
CO₂激光
高压激发CO₂/He/N₂混合气体产生激光。功率密度低于光纤激光,主要切割木材、亚克力、塑料等非金属,薄铝板等非铁金属薄板亦可切割。
[延伸阅读:光纤激光与CO₂激光深度对比]
晶体激光
Nd:YAG与Nd:YVO₄两大阵营,功率极高但昂贵,寿命仅8,000-15,000小时(约光纤激光一半)。适用涂层/非涂层金属、非金属、塑料、特定陶瓷切割。
三大钣金激光切割工艺模式
激光熔化切割
氮气/氩气等惰性气体吹走熔融金属,切缘无氧化,后处理少。适合薄板、高外观要求场景。
激光火焰切割
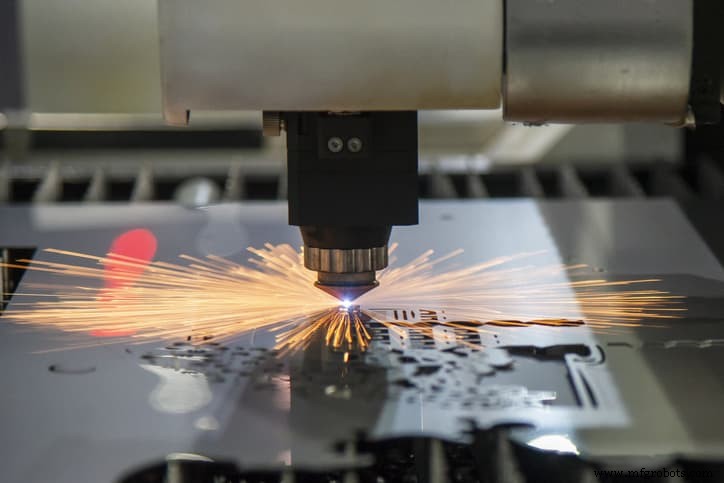
氧气助燃,放热反应提升能量输入。适合低碳钢等铁基材料及陶瓷等熔融性材料。
激光升华切割
激光直接汽化材料,惰性气体保护切缘无氧化。速度较慢但边缘质量极高,适配超高精度需求。
钣金激光切割的五大核心优势
极高切割精度
光束聚焦直径微小,精度达±0.003mm,远超模具冲裁(±1-3mm)。
材料利用率极高
排样优化下废料极少,按需采购原材即可。
极致工艺灵活性
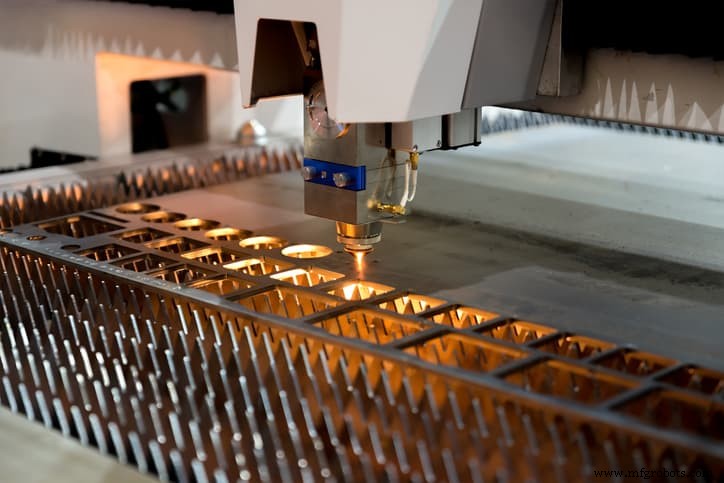
单台设备覆盖简易切割、复杂造型、打标、钻孔、雕刻,免换模换刀。
能耗低
无机械运动部件,10kW功率即可高效切割,能耗仅为传统设备1/5。
热影响区极小
热输入局域化,不导致变形或公差超差。
钣金激光切割的四大局限
需专业操作员
高精设备需专业人员把控工艺参数,规避故障与品质风险。
板厚受限
常规设备铝板≤15mm、钢板≤6mm,厚板建议改用等离子/水刀。
有害烟尘
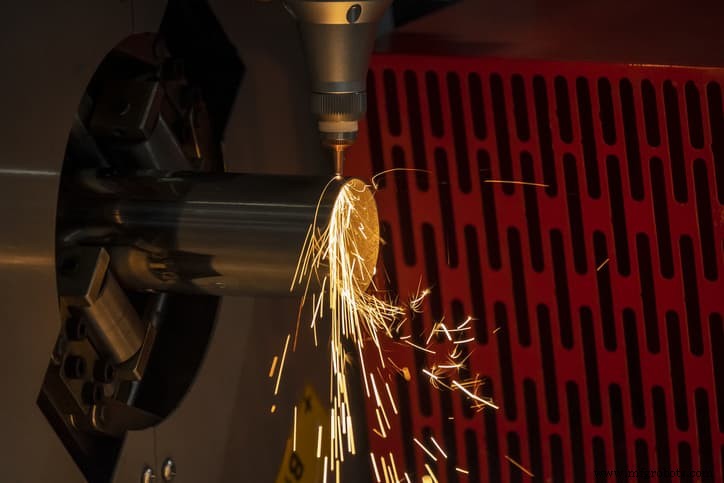
切割塑料等产生有毒烟雾,必须配备通风净化系统。
设备投入大
优质激光切割机约$3,000起,为水刀/等离子设备2倍。商业化运营需承担高额固定资产投入。
激光切割零件设计规范
遵循以下原则可最大化加工质量与成本效益:
细节尺寸不小于板厚
板厚直接关联激光穿透能力。增大功率可适度突破,但边际效应递减。
预留切缝(Kerf)补偿
光束有宽度,切割会汽化材料形成切缝。设计阶段必须补偿切缝宽度。
依据性能选材
刚性、透光性、柔韧性等目标属性决定选材。RapidDirect提供钣金、塑料、纸材等多元材料库。
间距设计规范
最小间距≥板厚。如2mm钢板,路径间距≥2mm。多零件排样同理。
文字转曲处理
需刻字时,字符间距放大、轮廓化,避免笔画重叠导致不可识别。
上述技巧亦有助于降低钣金加工综合成本。
自购设备 vs 外包服务:如何抉择
从小微加工到航天航空巨头,激光切割服务刚需普遍。中小企业外包服务性价比最高,省去设备折旧、维护、人员成本;资金充裕且产能稳定者,自购设备长期收益可观。RapidDirect提供专业钣金激光切割外包服务,欢迎咨询。
RapidDirect:您的在线钣金激光切割服务商
RapidDirect深耕钣金加工,提供快速原型与定制量产服务。保证高质量、高性价比、按需交付。擅长复杂定制件,规避常见加工缺陷。同步提供CNC、3D打印、注塑、压铸等多工艺协同制造能力。
激光切割替代工艺对比
电火花加工(EDM)
热能去除材料,电火花代替激光。表面质量更优、热影响区更小、可加工硬化材料。
CNC铣削
高速旋转刀具切削,同属高精减材制造。区别:铣削用刀具物理接触,激光用光束热作用。
水刀切割
高压水/磨料射流切割。对比:激光可雕刻标识,水刀仅能切割;水刀最大切割厚度50mm,激光受限更严;激光公差更优,更适合复杂几何。
冲压/数控转塔冲床
冲头冲切成型,精度高、材料广,但不擅长复杂几何。
结语
激光切割是快速原型与精密制造的核心技术。本文覆盖原理、历史、分类、工艺、优劣势、设计规范、服务选型与替代方案。信您已获关键认知。RapidDirect随时为您提供最优激光切割服务。
工业技术