


钣金焊接:工艺技术、优势与专家实操技巧
钣金切割成型后,需通过焊接组装成最终形态。钣金焊接是金属制造的关键环节。面对多种焊接工艺,您知道哪种最适合您的工业应用吗?本文系统梳理六大主流焊接方法、优势应用场景,并提供薄板焊接的八大实操技巧与接头设计指南。
六大钣金焊接工艺详解
1. MIG焊(气体保护金属电弧焊)
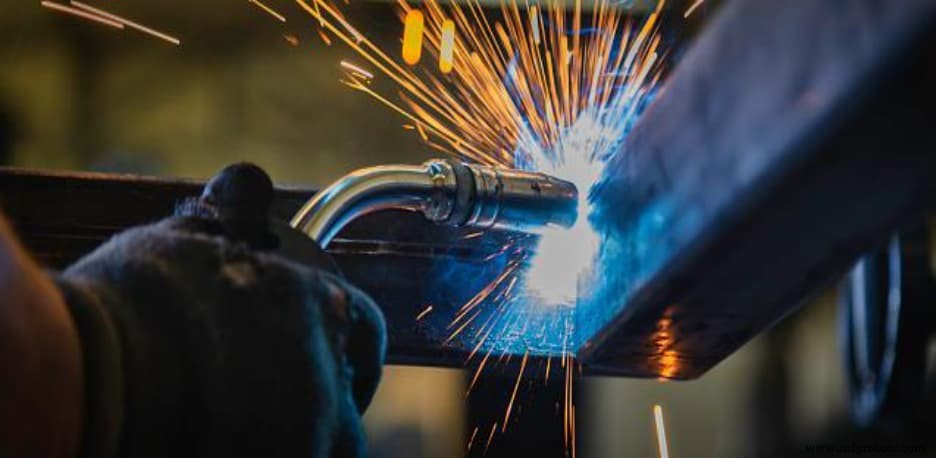
连续送丝电极经焊枪送入熔池,保护气体隔绝大气污染。成型美观、质量稳定,适配铝、钢、不锈钢等大多数钣金。汽车、家装行业首选,设备投入低,性价比高。
2. TIG焊(钨极惰性气体保护焊)
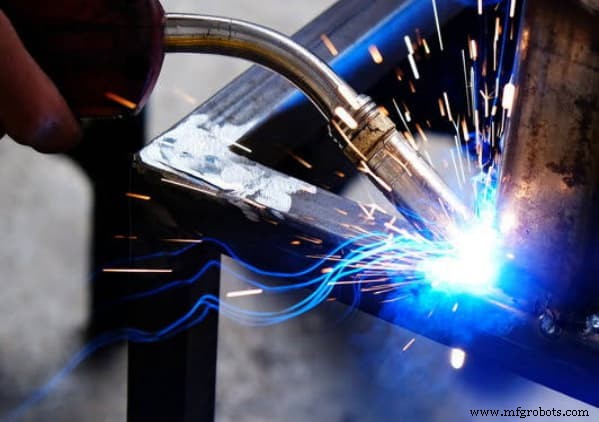
非消耗钨极在直流/交流下产生电弧,氩/氦保护。适配铝、钛、铜、镍、镁、铬等有色金属。航空航天、摩托车车架、门框、饲料器制造常用。控制性强、成型整齐强度高,但耗时长、对焊工技艺要求高。
[延伸阅读:MIG与TIG焊接选型指南]
3. 焊条电弧焊(手工电弧焊)
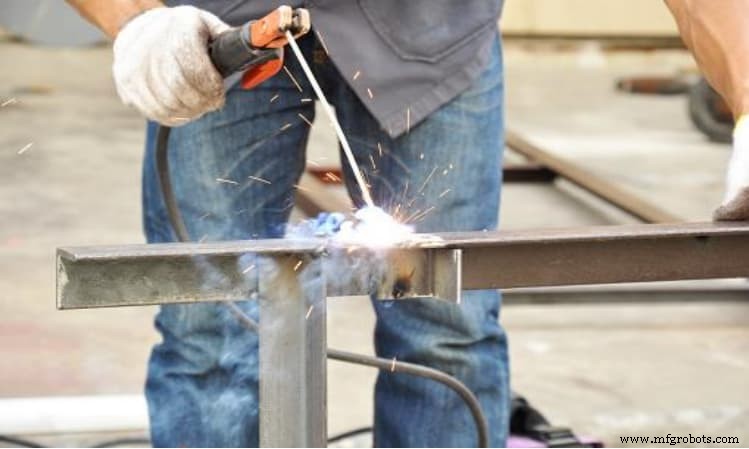
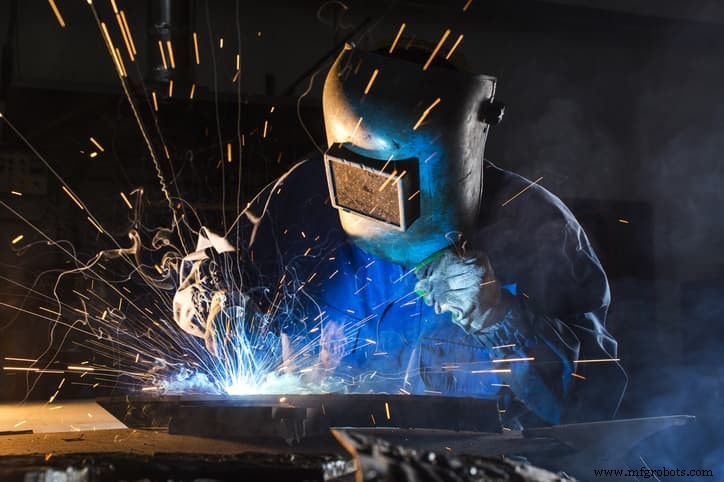
药皮焊条作电极,电弧熔化母材与焊条。药皮高温分解形成渣壳保护熔池。适合铁、钢等硬质金属。设备紧凑便携,建筑、造船、钢结构制造广泛采用。
4. 等离子弧焊
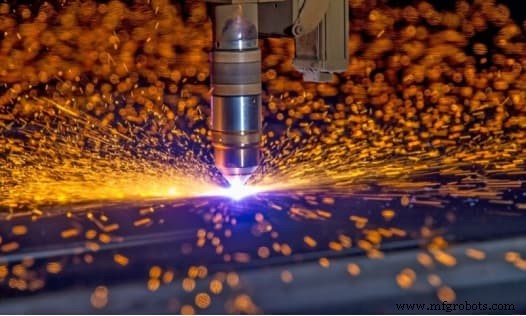
类TIG但电弧受缩、电极内置枪体,高压气体形成高温等离子流熔融母材。功率低、速度快、精度高,航空航海领域广泛应用。同TIG一样免填充丝,成型质量高、后处理少。
5. 电子束/激光焊接
高能电子束或激光束作热源,需精密设备或机器人自动化。超高精度,可聚焦微米级区域,适配碳钢、钛合金、不锈钢、铝合金及热塑性塑料。成件美观度高,后处理需求极低。
6. 气焊
传统燃气(汽油/氧气/乙炔氧)火焰熔焊。不需电力,设备便携、成本极低、适用铁基/非铁基金属,管路焊接、暖通维修常用。
💡 焊接还是铆接?参考《焊接与铆接选型指南》。
依据工件空间位置选择焊接工艺
平焊位置
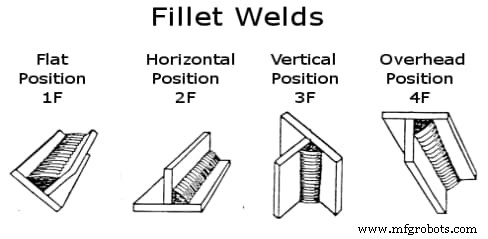
焊枪自上而下,重力辅助熔池流动。枪嘴与工件夹角45°,火焰对准接头。MIG/TIG最适配,送丝与保护气流在平态下最稳定。
横焊位置
工件水平放置,分角焊缝(垂直面对水平面上部)与对接焊缝(同一垂直平面)。焊条电弧焊在难以平衡MIG/TIG参数的横焊中表现最佳。
立焊位置
工件竖立,熔融金属下流堆积。需45°枪角控制流向,电极置于火焰与熔池间。焊条电弧焊最适用;实操常将焊缝轴线调整为平/横向以降低难度。
仰焊位置
最困难位置,熔滴易坠落。对策:缩小熔池、增加填充金属。焊条电弧焊最合适。定制钣金加工中仰焊较少见。
薄板钣金焊接八大实操技巧
1. 精准选填充金属
填充丝直径小于基材厚度。如1mm薄板选0.6mm丝。细丝熔化热输入低,降低过热变形风险,提升成型成功率。正确选材亦能规避锈蚀、裂纹等缺陷。
2. 采用跳焊/间歇焊
关键点先打定位短焊缝,冷却后补全。有效抑制热积聚导致的变形翘曲。焊枪直线快速推进,严禁摆动(摆动增加热输入)。
3. 采用点焊定位
点焊为临时定位焊缝,间隙控制≤1mm,逐点覆盖接头,防烧穿、控热输入。
4. 使用小直径焊丝
MIG焊实心药芯丝选最细规格。细丝沉积少、易纠偏、热输入低。薄规格钣金(<18ga)推荐0.023/0.024英寸;18ga及以上可用0.030英寸。
5. 使用细直径焊条
焊条直径<1/8英寸。细焊条低电流作业,减少烧穿,可磨尖打窄弧。
6. 垫背向铜/铝块
背向垫高导热金属块(铜/铝)并紧固,快速导走热量,抑制翘曲烧穿。
7. 高氩气比例保护气
Ar/CO₂=75/25为通用配比。氩气热输入低。铝合金TIG/MIG建议纯氩保护。
8. 装配间隙与接头设计
薄板焊接容错率极低,装配需严丝合缝。量两次切一次。必要时重新设计接头提升耐热性。
对接接头
两板同平面对接。熔合面需倒角准备增强强度,必要时弯曲一侧实现咬合。准备简易、抗应力最强,结构件最常用。
搭接接头
重叠对接,适配不同厚度板材。缺点:重叠界面易锈蚀。
T型接头
垂直相交成T型,属角焊缝。需保证熔深穿透屋顶部位,必要时加挡块缓解连接约束。管路系统结构常用。
角接接头
类T型但朝向不同,两板在棱边相交成L型。机架、箱体制造高频应用。
边缘接头
同侧边缘对接,工件带翻边。需折弯一侧边缘以利咬合。
RapidDirect:您的定制钣金焊接合作伙伴
需要高品质定制钣金焊接?或不知如何焊接薄板?RapidDirect提供焊接、激光切割等全链路钣金服务。上传设计文件,即享免费DFM分析、高品质、极具竞争力价格、快速交付。
常见问题解答
哪种焊接最适合薄板?TIG焊精度最高、热影响区最可控,薄板成型光滑细腻。
MIG焊铝材可用交流还是直流?均可。直流MIG为常规模式,速度更快,无需交直流切换设备。
可焊接的最薄钣金厚度是多少?优秀热控制下,MIG可焊0.8mm,TIG可达0.6mm甚至更薄。
工业技术