


MIG 焊与 TIG 焊:选择最佳焊接工艺的权威指南
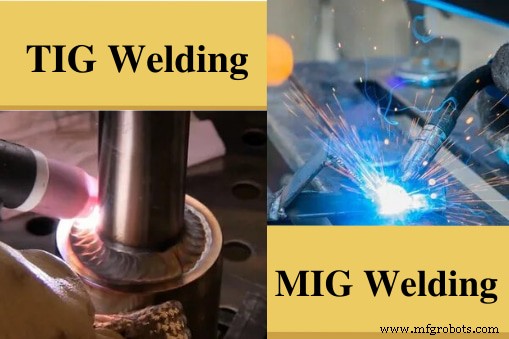
电弧焊是钣金制造中常用的焊接工艺,主要分为 MIG 焊、TIG 焊、焊条电弧焊和药芯焊丝焊四大类,各有适用场景。其中 MIG 焊与 TIG 焊因焊接质量高、生产效率好而最为普及。
两种工艺在技术路线、优缺点、焊接效果上差异显著,适用工况不同。要为项目选定最优工艺,必须深入理解 MIG 与 TIG 焊的对比。本文将系统解析两者的差异、优劣势、应用场景及选型依据。
MIG 焊与 TIG 焊的核心差异
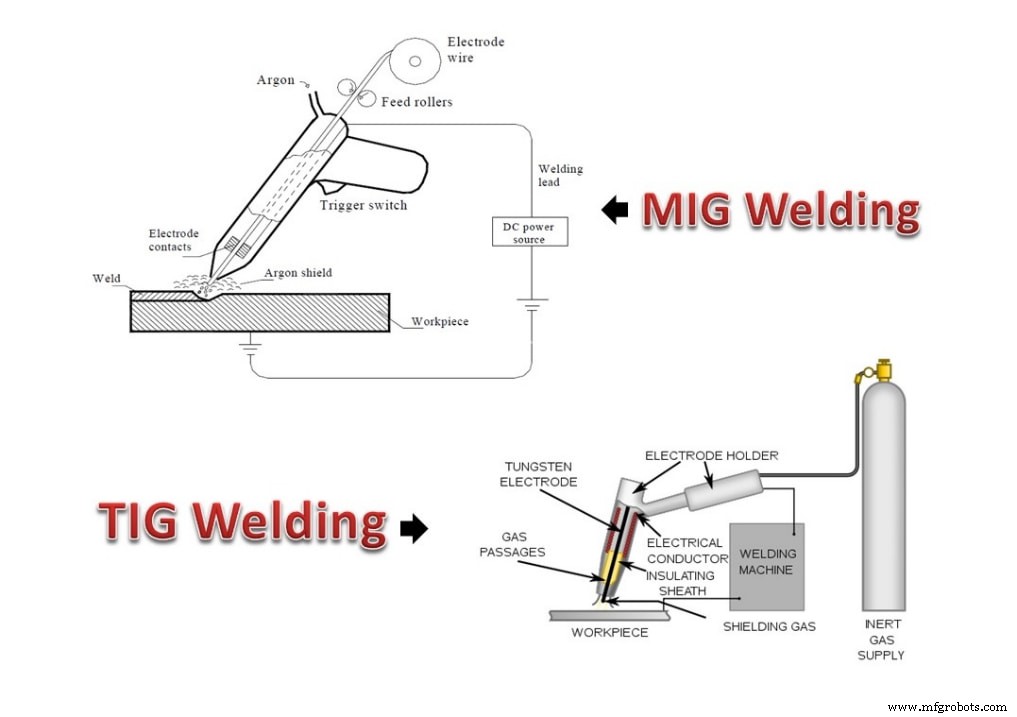
选型关键在于掌握以下标准对比维度:
· 电源类型
电源是核心差异之一。TIG 焊可用交流(AC)或直流(DC),取决于焊接材料与电弧需求:交流适合铝材,直流适合需强电弧的场景;MIG 焊仅用直流,电流经消耗性焊丝流向工件。
· 适用金属
两者均适用于铝、碳钢、不锈钢等多种金属。但 MIG 焊更擅长厚板焊接,TIG 焊凭借精准操控更适合薄板,能有效避免工件烧穿变形。
· 电极类型
电极分消耗性与非消耗性。消耗性电极(低碳钢、镍钢等,熔点低)既产生电弧又作填充金属,用于 MIG 焊;非消耗性电极(钨、石墨、铜包碳)仅产生电弧不熔化,TIG 焊使用钨极。
· 保护气体
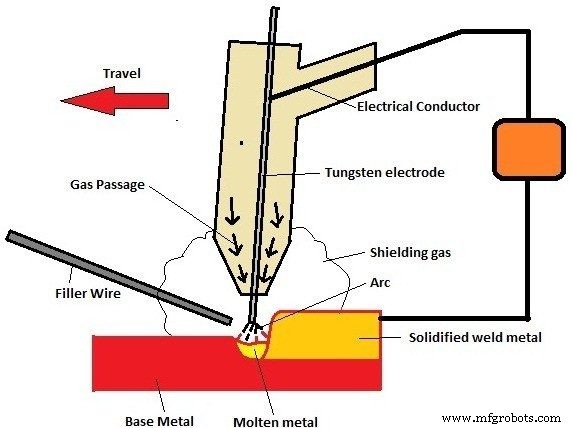
保护气体防止熔池及工件受大气污染。MIG 焊常用 CO₂,也可用氦、氩、氧(针对铝等特定材料);TIG 焊主用氩气,高镍材料可用氩氦混合,不锈钢常用氩氮或氩氢混合气。
· 焊枪冷却
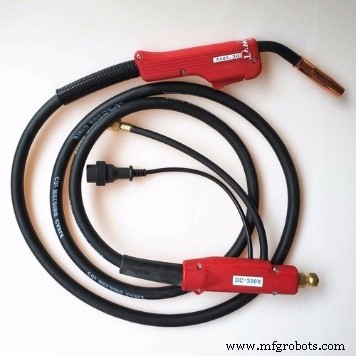
焊枪含电极与气嘴,需有效冷却。两者均可用风冷或水冷枪:风冷枪用气体冷却,轻便廉价但散热弱;水冷枪散热强,适合重载作业。TIG 焊发热大,更多采用水冷枪。
· 焊接质量
这是最关键指标。多数钣金工程师倾向 TIG 焊,因其焊缝成型美观、无飞溅,适合高外观要求场景。
· 焊接速度
MIG 焊速度显著快于 TIG 焊。TIG 焊需精细操控、人工送丝,工序繁琐;MIG 焊半自动/全自动连续送丝,效率高。
· 成本
TIG 焊成本更高:设备部件贵、工序慢耗电多、需填充丝、对操作工技能要求高。MIG 焊相对经济。
| 差异项 | MIG 焊 | TIG 焊 |
| 电源 | DC | AC/DC |
| 适用金属 | 全金属,厚板优势 | 全金属,薄板优势 |
| 电极 | 消耗性焊丝 | 非消耗性钨极 |
| 保护气 | CO₂ 为主 | 氩气为主 |
| 焊枪 | 风冷/水冷 | 风冷/水冷(多水冷) |
| 焊缝质量 | 良好 | 优秀 |
| 速度 | 快 | 慢 |
| 成本 | 中等 | 较高 |
选型纠结时可咨询 RapidDirect 专家团队。我们提供专业钣金制造含焊接服务,上传设计文件即时获取报价与 DFM 分析。
TIG 焊与 MIG 焊的优劣势
两者均能连接多种金属,了解优劣势有助于决策:
TIG 焊优势
- 精度高、成型精准
- 焊缝美观,外观质量最佳
- 环保,烟尘少
- 操控性强,热输入可控
- 非消耗电极,维护运营成本低
TIG 焊劣势
- 综合成本高(慢工序+填充丝)
- 要求工件表面极度洁净
- 依赖高技能焊工
- 工序耗时长
MIG 焊优势
- 工序快,效率高
- 成本低于 TIG 焊
- 精度尚可
- 自动化程度高
- 设备普及易得
- 焊缝洁净
MIG 焊劣势
- 接头强度相对较低
- 电弧稳定性差,可靠性稍弱
- 产生烟尘烟雾,环保性差
- 易诱发锈蚀
- 薄板易烧穿,操控性弱
- 保护气要求室内作业
- 不同金属需专门参数匹配
TIG 焊与 MIG 焊的应用场景
结合优劣势选型,以下列出典型应用:
TIG 焊应用
适合手工/机械化焊接,广泛用于管道、航空航天薄壁件:
- 薄板焊接:精准操控,不烧穿,无需清理。
- 铝、铜、钛等有色金属:适合多种金属,禁用于铸铁。
- 小批量/短流程生产:大批量时成本复杂度激增。
- 高外观要求制品:艺术品、装饰件、汽车饰件等。
MIG 焊应用
汽车、家装行业最常用工艺:
- 大型/厚板结构件:填充丝熔融连接,事后可打磨平整。
- 低缺陷长焊缝:连续送丝无启停,缺陷率低。
- 大批量长流程生产:易管理、产能高。
- 新手/低技能作业:单手操作即可,上手快。
TIG 焊与 MIG 焊工艺原理概览
理解原理有助于深度对比:
TIG 焊(钨极惰性气体保护焊)
适用约 10mm 厚度金属。钨极在焊枪中产生电弧熔化基体,焊工手工送填充丝至熔池,氩气保护电弧与熔池。熔深大、成型好,但因手工送丝速度慢。
MIG 焊(熔化极惰性气体保护焊)
适用厚薄板铝、铜等。消耗性焊丝端部产生电弧与工件熔合形成熔池,CO₂ 保护气经气嘴覆盖电弧。半自动运行:送丝速度、电弧长度由电源决定,走枪速度位置由人控制,亦可全自动化。
为何常认为 MIG 焊优于 TIG 焊?
许多工程师偏好 MIG 焊,主要因:
· 材料适应性广
消耗性焊丝既作电极又作填充,易实现异种金属连接,材料兼容性更广。
· 速度快
半/全自动连续焊接,生产效率远超注重细节的 TIG 焊。
· 操作易上手
MIG 焊单手即可操作,TIG 焊需双手配合脚踏板控制,被视为焊工技巧巅峰,门槛高得多。
常见问题解答
TIG 焊一定比 MIG 焊好吗?视项目需求而定。追求外观选 TIG,控制成本选 MIG。文中对比表可辅助决策,也可考虑铆接等替代工艺。
TIG 焊和 MIG 焊哪个更难?TIG 焊最复杂:需极强操控力,手工送丝要求高技能。
MIG 焊能焊不锈钢吗?能。虽始于铝焊,现广泛用于各类不锈钢,但需确保板厚足够,因 MIG 焊操控性弱于 TIG 焊。
选择 RapidDirect 满足您的焊接需求
面对 MIG/TIG 选型难题?联系我们获取专业方案。
RapidDirect 专注钣金制造量产,以高品质、短交期、有竞争力价格助力您的焊接项目。
结语
四大电弧焊中,MIG 与 TIG 对比最受关注。两者各有优劣,掌握工艺特性、优劣势、差异点,方能为项目选定最优工艺。
工业技术