


塑料挤出成型工艺全攻略:原理、类型、优势与应用
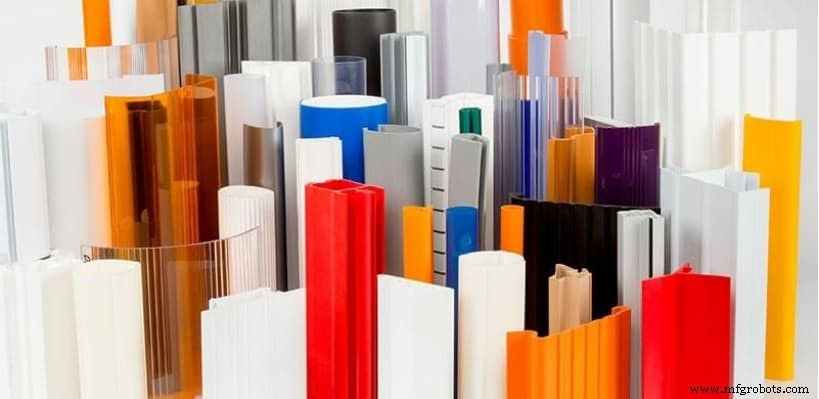
塑料因通用性强、寿命长、制造简易而无处不在。塑料挤出成型与注塑成型是大批量生产两大支柱工艺。挤出成型专攻连续型材:管材、型材、门窗框等大型制品。
工业挤出应用逾百年,技术持续迭代。至今仍是塑料制造首选,因其工艺简单、效率高、精度好。
本文系统梳理挤出成型基础原理、设备构造、工艺分类、优劣势及跨行业应用。
挤出成型概览
塑料挤出成型是将塑料颗粒经挤出机各部件,在热压作用下形成连续型材的工艺。深入理解需先熟知挤出机结构。
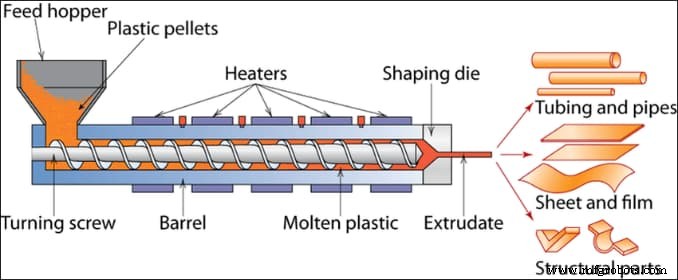
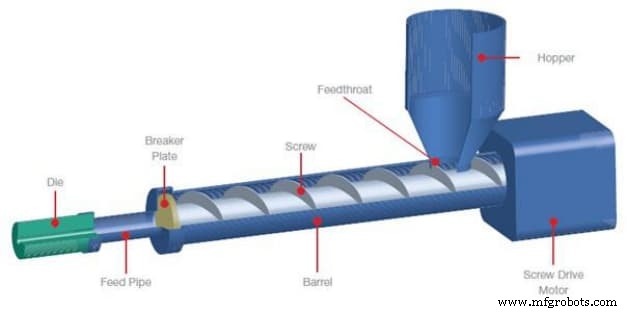
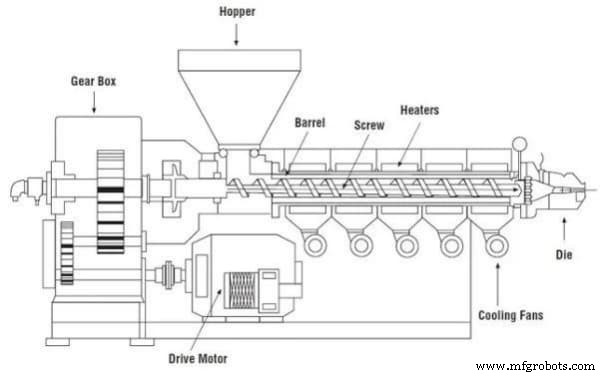
典型挤出机核心部件:
- 料斗:储存颗粒料,缓冲供料。
- 进料口:重力导料入料筒。
- 分流板/滤网支撑板:过滤杂质、维持机头压力。
- 料筒:加热筒体,多区加热将料加热至熔点,螺杆旋转输送、剪切、塑化熔体。
- 机头/流道:熔体流向模具通道。
- 模具:定型关键,型腔截面决定制品截面形状。
- 冷却定型系统:水槽/冷却辊快速定型固化。
挤出成型工作流程
装料→重力进料→料筒多区升温(靠近模具区温度最高)+螺杆剪切热→熔体经滤网/分流板过滤建压→流道进入定型模具→挤出成型→冷却定型。
螺杆剪切产生剪切热,降低加热区设定温度,节能增效。模具截面即制品截面。冷却系统(水槽/冷却辊)快速固化型材。
挤出成型发展史
挤出始于百年前德国 Paul Troester 发明首台塑料挤出机。核心原理未变,但效率、材料适应性大幅跃升:早期仅限特定塑料、工艺苛刻;现代挤出兼容多材料共挤,通用性强。早期制品力学性能差,新材料新技术解决此痛点,定制化挤出已成现代工业首选,交付品质、一致性、功能性俱佳。
四大主流挤出工艺分类
按模具截面形状分类,核心流程不变,仅模具段差异化处理几何复杂度:
1. 管材挤出
生产管材、管道等中空长制品。中空成型难度大,模具段引入正向内压克服中空成型高功率需求。
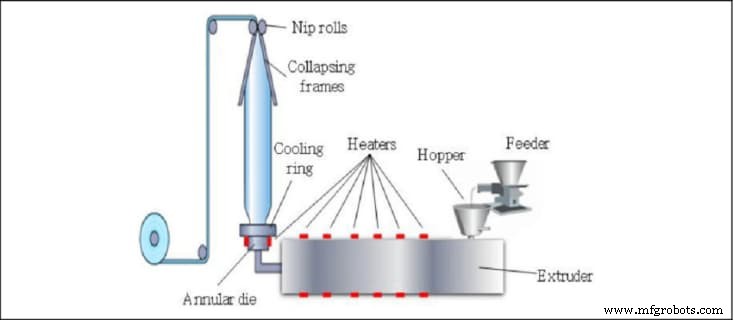
2. 吹膜挤出
生产购物袋、包装膜等薄膜制品。模具段先冷却再吹胀:熔体经环形模头挤出成管泡,未完全固化时压缩空气吹胀拉伸双向定向,仅限薄膜,厚片需其他工艺。
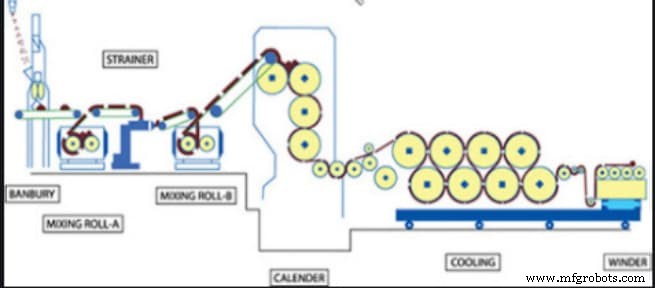
3. 片材/流延膜挤出
类似吹膜但针对厚制品。熔体经T型模头挤出,经牵引辊拉伸压光成型,辊筒同步冷却定型。生产冰淇淋盒、果汁盒、酒盒等厚壁包装。
4. 包覆/护套挤出
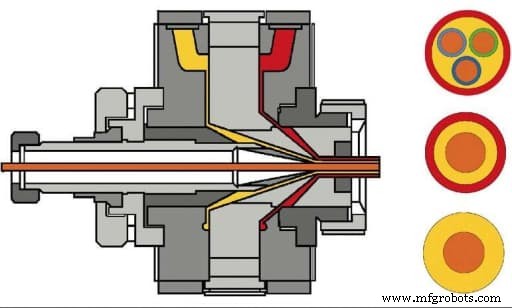
绝缘线缆护套等全包覆应用。芯线穿过模具芯芯,熔体包覆成护套。需粘结时加压力工装,施加压力实现持久粘结。
挤出机分类:单螺杆 vs 双螺杆
投资选型面临单/双螺杆抉择。两者均能覆盖上述工艺,但产能、混炼能力、操作灵活性不同。
单螺杆挤出机
结构简单,料筒单螺杆。适合管材、片材等简单截面。缺点:产速较低、混炼弱、复杂型材表现一般。
双螺杆挤出机
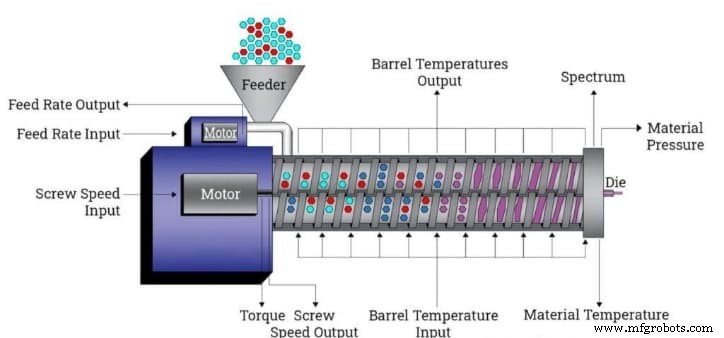
平行双螺杆,同向/异向旋转可选。优势:稳定性强、排气性能好、产速高、混炼分散优异,适合高填充、反应挤出、复杂配方。
挤出成型核心优势
高产能、通用性、柔性、一致性完美结合:
- 高性价比:对比注塑,挤出模具简单、设备投入少、可 7×24 小时连续生产,零库存风险。
- 极致柔性:恒定截面下,几乎能成型任意复杂截面:型材、管材、片材、异形件。
- 冷却前可二次成型:热态熔体可塑性强,可离线整形、校正尺寸,保证最终精度。
挤出成型主流应用领域
应用极广,核心领域:
管材管道
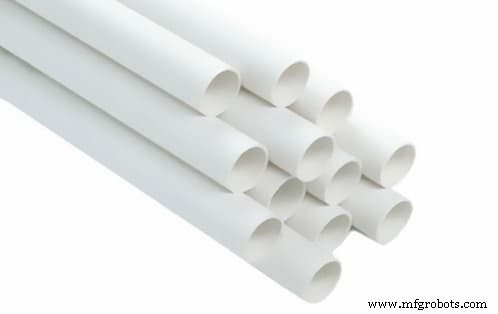
最典型应用。模具仅需简单圆环截面。PVC 管主导市场,多材料可选。绝大多数管材源自挤出。
线缆绝缘护套
塑料天然绝缘、柔韧、耐热,线缆护套首选。挤出工艺最简易、效果持久。
门窗框架
门窗型材典型连续截面应用。PVC 抗 UV、耐候,门窗框主流材料。
百叶窗/遮阳帘
多重相同型腔组合功能。聚苯乙烯挤出可仿木纹,极具性价比。
清洁工具
刮水器、擦窗器手柄及软性清洁胶条均源自挤出量产。
RapidDirect:您的优质挤出成型服务伙伴
挤出虽简但门槛存:工艺前置条件、设计规范、设备投入。中小企业自建不切实际,RapidDirect 这种全链路服务商是最优解。
我们不止服务商,更是从设计优化到量产交付的一站式制造平台。先进设备+资深团队,以最短周期交付品质、可靠性、性能最佳组合。
核心差异化:全球领先的在线智能报价平台。上传设计规格,即时获取成本预估。免费 DFM 分析报告助您优化设计、精简流程、达最佳结果。
延伸阅读:塑料挤出 vs 铝挤出
挤出不限塑料,金属连续型材同理。铝材因强度高、密度低、可回收、力学性能优,是金属挤出主角。铝挤出制品:型材、导轨、管材、散热器等。同为连续截面工艺,核心区别在于温度:
铝挤出可冷/热挤出。冷挤出强度高但功耗大;热挤出 350-500°C 易成型但牺牲部分力学性能。
工业技术