


高压压铸 (HPDC):复杂精密零件的首选制造工艺
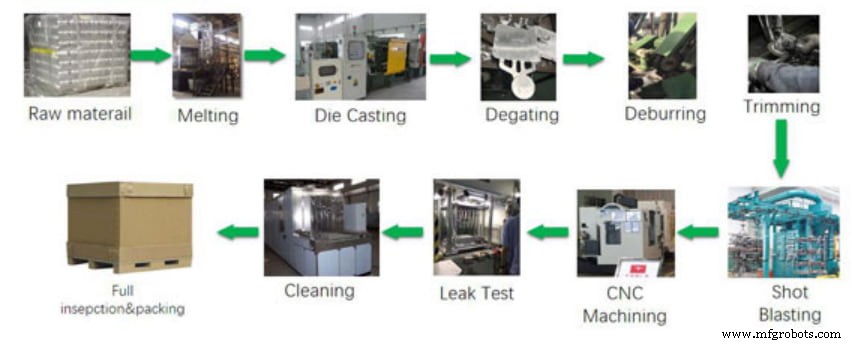
发动机缸体、动力总成、悬架部件等复杂车用重型零件,与医疗器械手术工具等轻量精密部件,看似差异巨大,却同源于高压压铸这一热门制造工艺。
何以跨界应用如此广泛?本文深度解析 HPDC 工艺流程、应用领域、核心优势,助您判断是否适配您的制造需求。
什么是高压压铸?
高压压铸是将熔融金属在高压(通常为液压)下高速压入模腔,经强力锁模固化成型,开模顶出成品,复位进入下一循环。模具由两块钢模组成,合模形成型腔。
高压压铸发展史
压铸起源 19 世纪中叶印刷业:铅锡合金浇铸印刷按键。后推广至多行业,多腔模实现多品种生产。1914 年起引入锌、铝合金(至今主流),1930 年代中期现代工业常用合金体系基本建立。
高压压铸工作流程
标准流程含四阶段:模具准备、注射、脱模顶出、后处理。衍生工艺有真空压铸、慢速注射、半固态成型 (SSM) 等,但主流程不变:
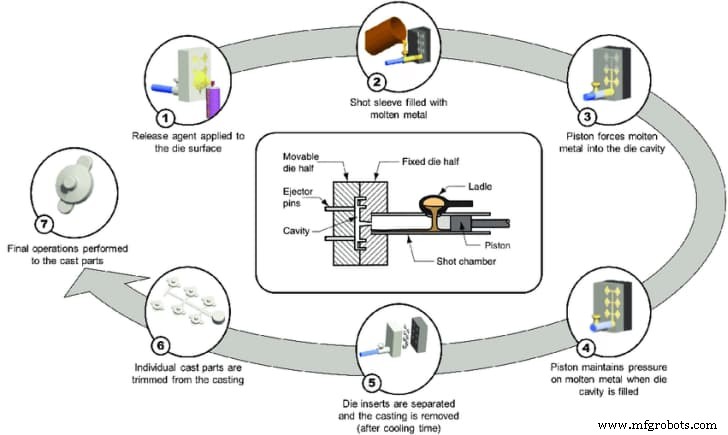
1. 模具准备
开机前清洗模腔杂质,涂覆脱模剂:调节模温、利于脱模。
2. 注射
熔融金属注入压室,高压注入模腔。分热室法与冷室法:
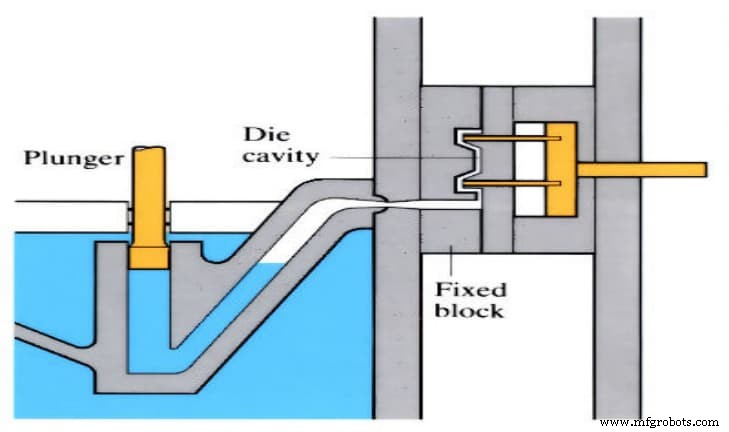
热室法
注射系统浸没熔炉,熔体经柱塞→喷嘴→模腔。适用锌、镁、铅等低熔点合金。
冷室法
熔体人工/自动注入冷室料管,液压柱塞高压压入模腔。固化后退柱塞、开模、顶出。适用铝、黄铜、镁等高熔点合金。冷室法分横向/纵向注射。
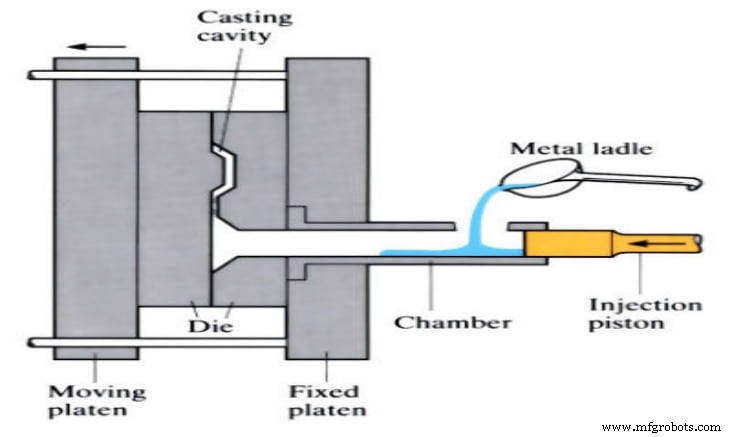
镁合金双法通用。小型精密件多用热室机(受尺寸限),锌压铸件强度通常高于铝件。注射压力 10-170 MPa(1500-25000 PSI),毫秒级充填。模具须严密锁模承压,液压锁模力商用达 4000 吨,压缩型腔气体、补偿凝固收缩。
3. 脱模顶出
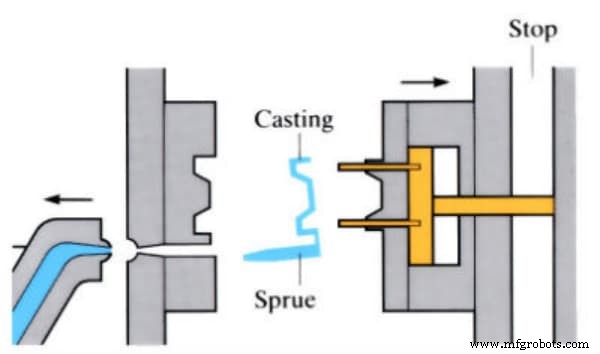
确认固化后顶出。顶针通常设于动模侧,推出铸件。
4. 修整
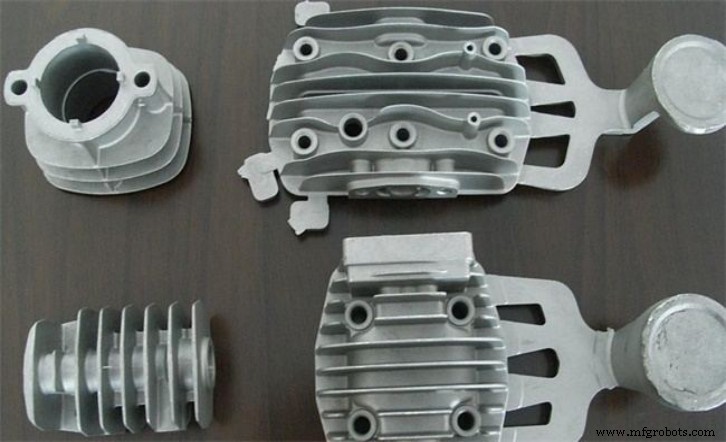
去除飞边、浇口料。修边模/锯切等方式。边角料可回收再利用。
想了解更多压铸知识?请参阅我们的低压压铸指南!
高压压铸五大核心优势
– 极高生产效率
高压高速充填,生产节拍远快于低压/重力铸造,大批量制造首选。
– 优异零件品质
尺寸精度高、表面光洁度好(Ra 0.8-3.2μm),减少后续精加工。表面质量好利于电镀。组织致密均匀,力学性能优。
– 薄壁成型能力
高压充填实现超薄壁(<0.4mm),轻量化显著。可嵌入螺纹嵌件、衬套等"复合铸造"件,减少装配工序。
– 复杂结构一体化成型
模具型腔设计自由度高,复杂精密结构一次成型,简化装配。
– 模具寿命长
钢模可重复数万至百万次循环,单件模具成本极低。
高压压铸典型应用领域
凭借高品质输出,HPDC 深度渗透关键行业:
– 汽车工业
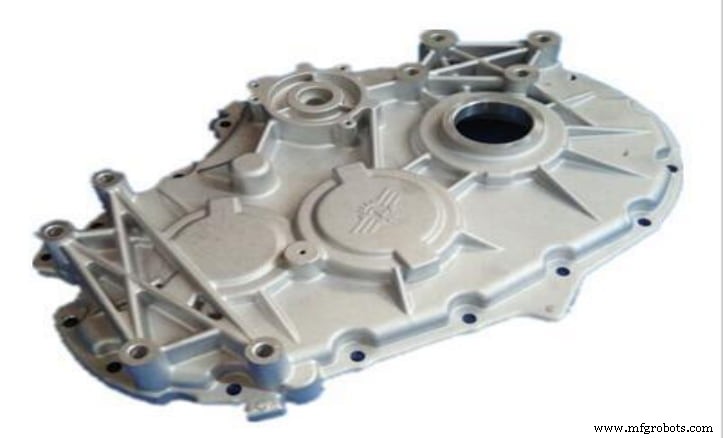
生产铝/镁合金结构件:缸体、变速箱壳、油底壳、发动机支架、穿车梁等承载结构件。
– 医疗器械
轻量化手术器械、高产能成像设备、输液泵等核心部件。
– 航空航天
复杂精密结构+自动化生产,铝/锌/镁合金制发动机部件等。
RapidDirect:定制高压压铸专家
工艺选型与执行同等重要。RapidDirect 拥有资深压铸工程师团队,提供专业选型建议与技术答疑。
先进生产基地保障高品质交付。极速交期、在线秒报价、免费 DFM 分析,市场竞争力价格,品质无忧。
常见问题解答
Q1. 为何称"压铸"?核心设备是"模"(Die)。模具经 CNC 加工成型,分固定半模(连接机床)与动模(顶出半模)。
Q2. 压铸与其他铸造法有何本质区别?压铸兼具重力铸造的刚性、外观、疲劳强度、阻尼、EMI 屏蔽等优势,核心差异在于:极速生产+极高尺寸精度(常免机加工);砂铸每次需新模,金属型铸造周期慢于 HPDC。
Q3. 低压与高压压铸的核心差异?LPDC 压力 0.08-0.15MPa,周期慢、产能中等;HPDC 30-70MPa,周期快、产能高。HPDC 易产气孔但表面好;LPDC 无内部气孔但表面一般。HPDC 设备投入大但单件成本低;LPDC 设备投入小但单件成本高。
工业技术