


注塑成型全解析:工艺流程、六大优势与理想应用场景
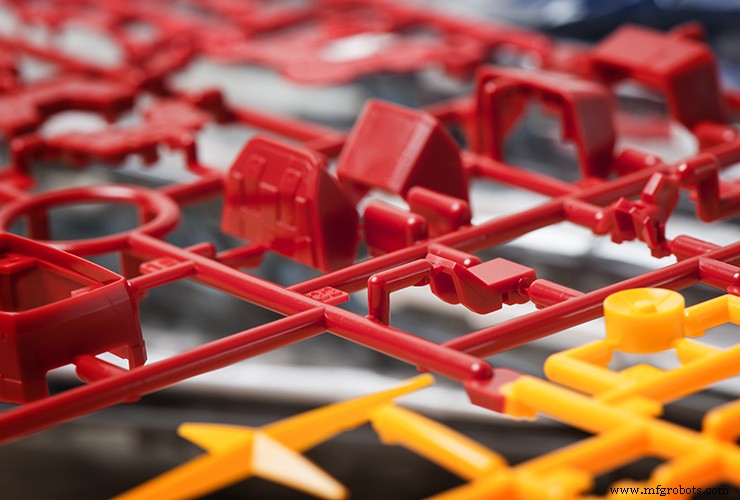
什么是模具?
注塑成型工艺包含多个阶段,需复杂设备配合。但一旦熟悉其核心组件——模具,整个工艺就很容易理解。
模具是由钢或铝等硬质金属制成的工装,内含形状与目标零件完全一致的型腔。模具因此是零件的反向镜像,型腔内的空间即代表实际物体——无论是电子外壳、食品包装、瓶子、汽车部件还是儿童玩具。
这个型腔形状精准的模具,赋予制造商巨大威能与自由。因为虽然金属模具制造耗时,但由模具生产的塑料零件却能极快成型。
这意味着制造商可用单个模具在短时间内生产数十万个相同零件。原理是将熔融塑料注入精准成型的模具型腔,冷却固化后顶出。脱模件即具备与模具型腔完全一致的形状。
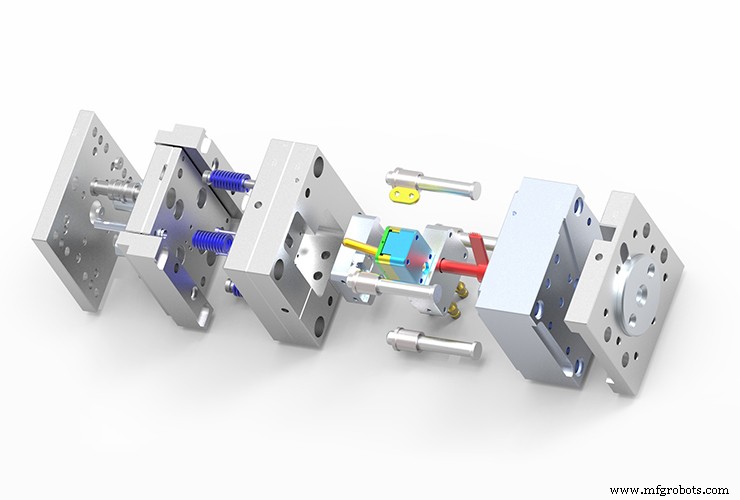
因模具耐用,该过程可反复循环,实现海量同质零件生产。
注塑成型如何工作?
原理上,注塑成型就是将液态塑料挤入模具待其硬化。但实际操作稍显复杂。
注塑成型材料选择范围广,首步是选用合适的热固性塑料——可熔融、注射、冷却快速成型的材料。可用材料很多,包括刚性、柔性和橡胶状塑料。
注塑循环开始前,材料通常以颗粒形式采购。但成型前必须加热转化为熔融态。此过程由加热筒完成。料斗中储存的材料在柱塞推动下进入加热筒熔融,再由往复螺杆推向模具。
电机驱动螺杆旋转产生的推力,将熔融塑料输送至目标位置。物料到达加热室末端时,从喷嘴经细长流道(流道)射入模具型腔。这便是赋予工艺名称的注射过程。
因金属模具低温,塑料近乎瞬间固化成成品。随后开模取出固件,为下一次注射做准备。
该过程可循环重复,直至完成任务或模具需更换。许多情况下无需更换模具,因硬质钢模可使用超百万次。
注塑成型六大优势
高效率
注塑工艺极快。熔融热塑性塑料在金属模具中快速冷却,循环间隔可低至20秒,工艺高效且具成本效益。
设备可全天候运行,进一步缩短总生产周期。
材质与颜色选择丰富
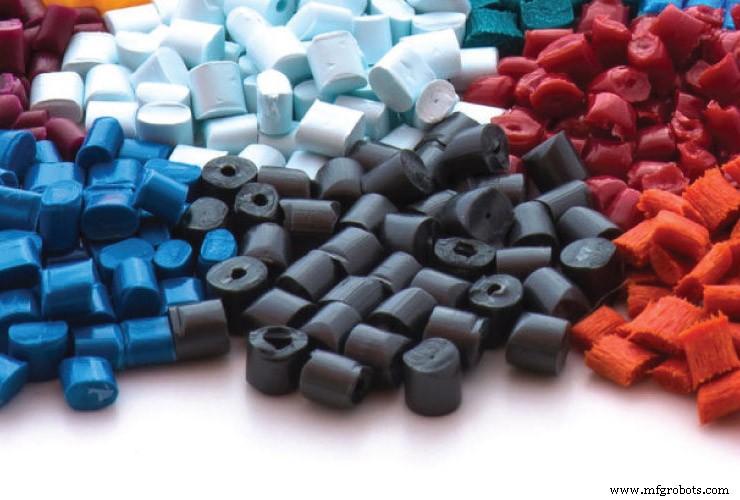
注塑工艺兼容多种塑料和配色方案。可根据项目需求,基于拉伸冲击强度、弹性、耐热性等因素选材。
注塑件易着色,是该工艺广泛用于消费品的原因之一。颜色可通过颗粒或液体形式添加,部分模塑树脂预着色。
高强度
成型件可采用高性能热塑性塑料,嵌件可进一步增强强度。与3D打印件不同,注塑件无层纹,不存在各向异性弱平面。
复杂精细零件
虽需遵循特定设计原则,但注塑模具可制成多种复杂形状,实现复杂塑料零件生产。
高压注射使零件可呈现细小精致细节。
优异表面光洁度
注塑最大优势之一是零件表面质量极高,甚至直出模具即可满足许多终端用途。虽可后续表面处理,但成型件光滑表面已适用多种场景。
高一致性
单模具可用于数十万次循环,零件高度一致,能满足所需标准和认证。
注塑成型劣势
模具成本高
虽单件成本极低,但初始模具成本高昂。金属模具需经CNC加工或金属增材制造制造,涉及大量材料和人工成本。
不过,快速成型模作为原型技术的出现,让小批量注塑更经济。快速模具制造快、公差宽松,能缩短交期。
设计限制
工程师设计金属模具时须遵循特定参数。虽能生产多样零件,但替代工艺可能提供更大设计灵活性。例如3D打印允许更复杂内部几何。
交期较长
注塑是两阶段工艺——先制模后成型,小批量时比替代工艺慢。
小批量成本高
金属模具成本远超单次注射料成本,大批量订单单件成本更低。
注塑是否最具性价比,取决于所需零件数量、模具成本、替代技术可用性等因素。
工业技术