


精通CNC加工公差:精度、成本与设计指南
CNC机床可达极高精度,部分设备达±0.0025mm。但以最高精度运行成本高、耗时长。这就是公差的意义:不同零件需不同精度,设计师指定具体公差最经济。
什么是公差?
简言之,公差标识制造零件所需精度水平。具体指零件最终尺寸或测量值允许的偏差范围。
机加工公差以数值表示,通常前缀±。例:长度2.550英寸的零件公差±0.001″,意味着成品长度在2.549″~2.551″间合格;高度1.5英寸公差±0.005″,合格范围1.495″~1.505″。
指定公差告知制造商和CNC服务商加工精度要求。公差越小(制造界称“严公差”),精度要求越高;公差越大(称“宽公差”),精度要求越低。
选择公差的关键考量
核心在于确定:尺寸偏差在何种程度影响零件功能与性能。发动机关键部件等需极高精度,几何形貌任何偏差后果严重;其他零件可能允许较大偏差。此外还需注意:
1. 何时需要严公差?
单个零件不同特征公差常不同。虽整体结构未必需最严公差,但配合连接特征(如孔)通常要求最高精度。
零件若需与其他部件配合,必须严公差。此时应向CNC服务商明确传达公差要求,否则无法知晓设计意图。公差正是向加工伙伴传达零件功能要求的关键。
注意:最严公差因刀具磨损成本更高。新刀具虽能达±0.001″,但批量生产同一零件时精度难以维持。订单量大(如1500件±0.001″)可能需更换刀具或调整切削参数,增加工时成本。
2. 严要求=高成本
公差直接影响零件质量与成本。严公差加工通常更贵:需降低切削速度、使用更贵刀具;质检更严(误差窗口极小,毫厘级);废品率更高。严公差推高生产与检验成本。
3. 公差取决于材料
指定公差时必须考虑材料特性。不同材料特性影响可达公差:
- 硬度:软材料难加工严公差,因刀具接触易导致尺寸变化,需更多耐心。
- 磨蚀性:粗糙材料加速刀具磨损,导致精度下降,需频繁换刀。
- 热稳定性:主要影响非金属。加工热积累导致材料变形,限制可用工艺。
4. 制造方法的选择
各CNC机床能力不同,部分机床能达别人难企及的公差。机床公差能力决定可加工零件类型。有时需额外工序才能达目标公差。
5. 检验
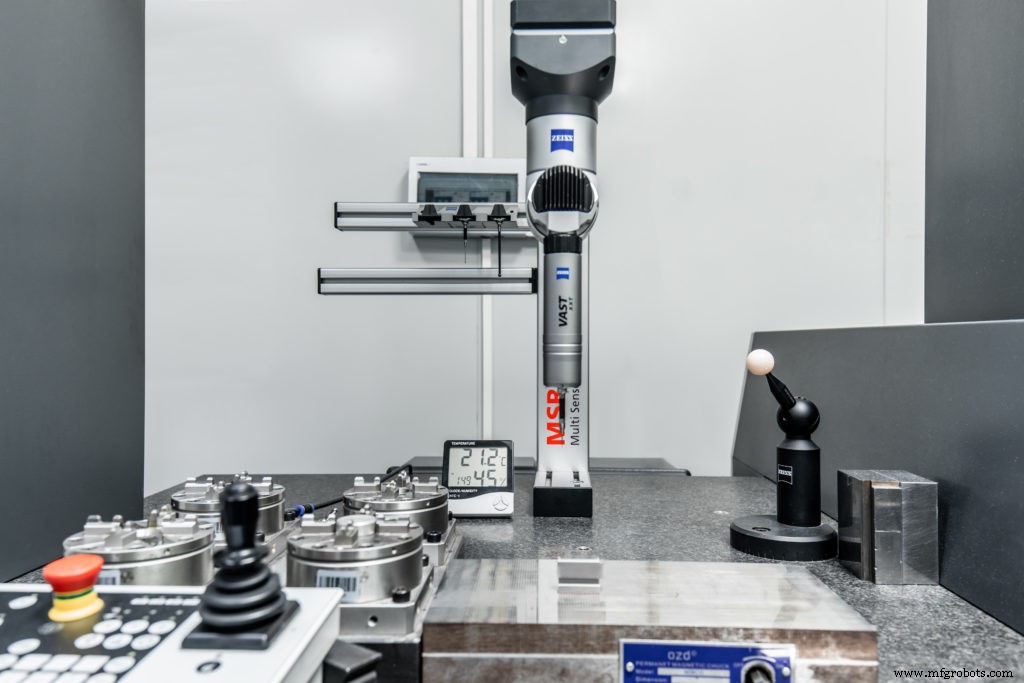
极严公差零件检验耗时长,往往需专用量具设备。
如何确定合适公差
有时难点不在选公差,而在验证是否正确。设计师必须确定零件公差的余量空间,这影响交期与成本。客户若盲目要求“最高质量”,可能多花双倍成本。CNC本身即高精度工艺,宽公差通常仍极接近设计规格。决策建议:
1. 考虑零件用途
并非所有零件需严公差。具体用途决定加工精度。不与其他零件配合的部件通常精度要求较低。考虑到严公差成本高昂,非必要不采用。
2. 寻找可靠CNC加工公司
客户可通过信任的CNC服务商讨论目标规格,共同确定最佳公差。多数情况下工程师/设计师会在提交制造前指定公差。提前准备好这些信息能节省生产端时间成本。
重要提醒:提交生产未指定公差时,大多数CNC服务商按标准公差执行,通常约±0.005英寸(±0.127mm)。偏差肉眼难辨,但影响装配配合。如孔径偏小0.005英寸,配合件装配难度骤增。
CNC加工常见公差类型
1. 标准公差
广泛制造零件(螺纹、销、管等)采用标准公差。部分铣削服务提供±0.1mm典型公差。客户未指定时机加工师默认应用。标准公差范围由ISO、ASME、ANSI等国际标准机构制定。
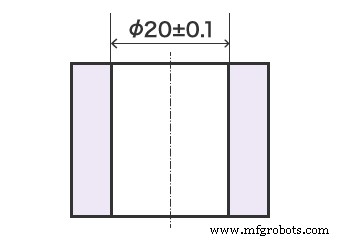
2. 双边公差
允许尺寸正负双向偏差。例:±0.06mm,即成品可比标称长或短0.06mm。多用于外部尺寸。
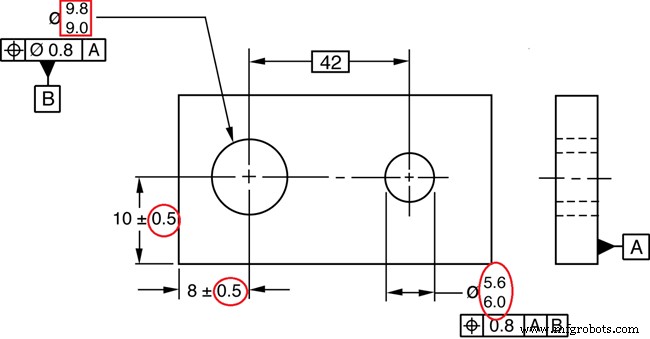
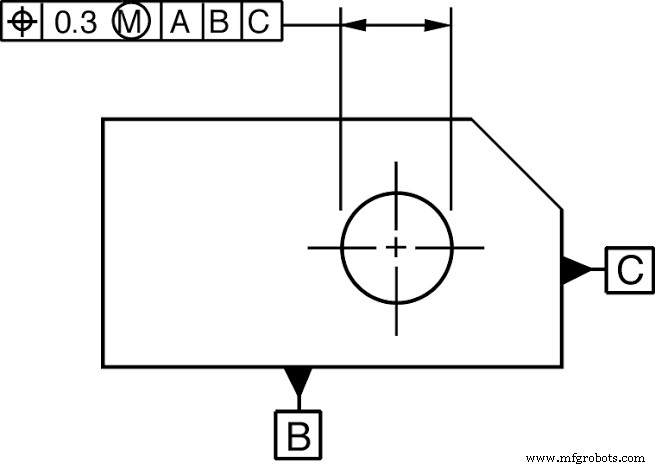
3. 几何尺寸与公差(GD&T)
比其他体系更全面。除标注尺寸允许偏差外,还规定平面度、同轴度、真位置等几何特性。常用于极高精度零件。
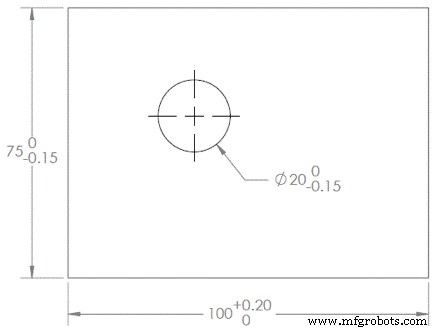
4. 单边公差
仅允许单向偏差(仅正或仅负)。例:+0.00/-0.06mm,即成品最多小0.06mm,不得超标称尺寸。常用于插入配合零件设计,防止过大无法装入。
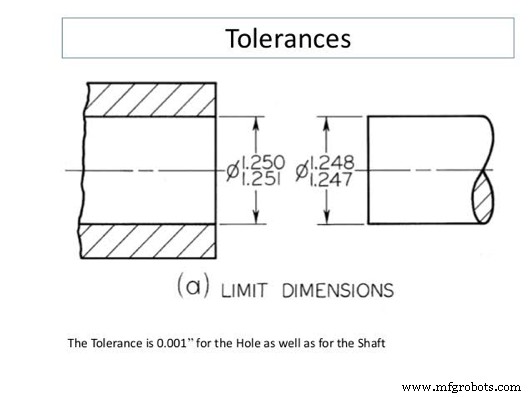
5. 极限公差
以数值范围表示,尺寸落在上下限间即合格。例:13~13.5mm(13为上限,13.5为下限)。
RapidDirect:您的专业CNC加工伙伴
RapidDirect提供多种CNC公差满足客户需求。金属加工标准公差符合DIN-2768-1-fine,塑料符合DIN-2768-1-medium(详见公差对照表)。典型标准公差±0.005″,最严可达±0.001″(约发丝宽度)。
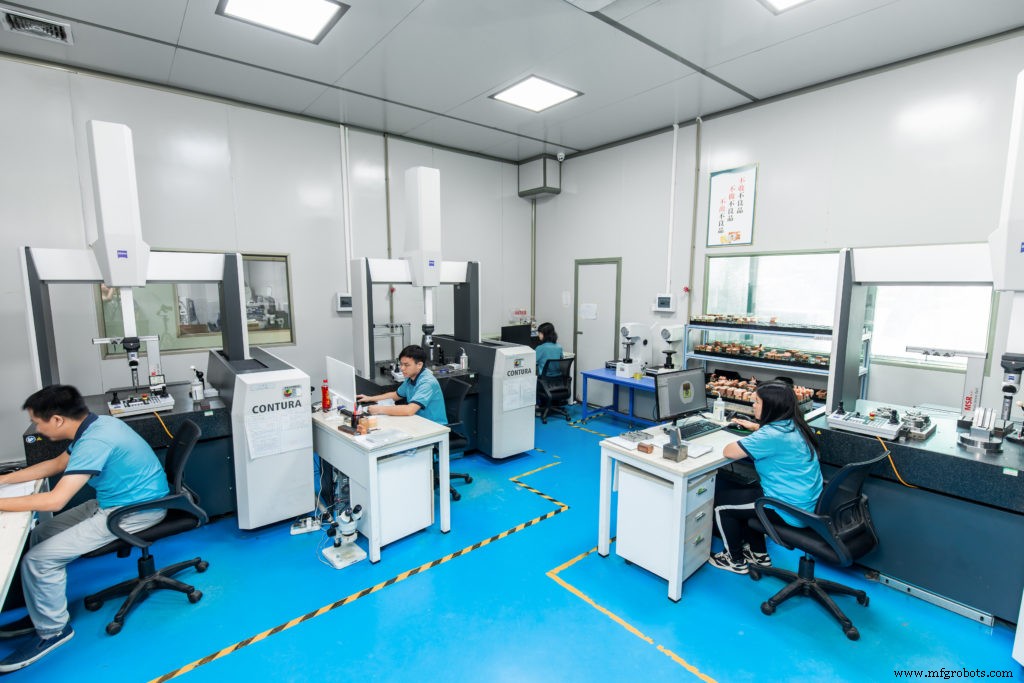
深圳工厂配备3/4/6轴CNC机床,提供多种表面处理。除CNC外还具备多元制造能力。
服务含质检、材质认证、全尺寸检测报告。依托前沿计量设备的全尺寸检测,确保原型/成品严格符合客户公差要求。若不达标,我们协作整改至满意。
如有CNC公差疑问或想了解服务,请联系制造团队。
工业技术