


选对刀具:高速钢与硬质合金在精密加工中的抉择
随着车间拓展高精密加工业务,可能是时候将HSS切削刀具更换为整体硬质合金钻头、铰刀和镗刀了。理由如下。
机床车间仍有高速钢麻花钻和夹持铰刀的位置,但绝不在较新型数控车床和加工中心上。
这些刀具因耐用、低成本而流行。但凡追求最大吞吐量, Kennametal Inc.知识中心美洲项目经理Aaron Schade表示,应选用专为现代机床切削刀具设计的刀具,而非1950年前发明的自动车床、立铣床和夹持式车床用刀具。
因为HSS麻花钻会偏离中心。无内冷功能,意味着大量啄钻和刀具寿命缩短。速度也比硬质合金钻头慢至少四倍。
HSS刀具适合手持应用、原型和维修、孔质量非关键场合。但在相对较新的数控机床上用它们,无异于给跑车装廉价白壁轮胎。
HSS铰刀同理。虽可大进给,但表面光洁度和生产率远低于硬质合金同类产品。
为何转向硬质合金钻头和铰刀合情合理
为何更多车间不采用硬质合金麻花钻和铰刀?主因简单:制造商往往秉持“一直这么干”的心态,Schade说。
若现行方法奏效,往往无动力改变,即使改变对速度和质量都有利。
“接单后,车间人员摸索出产法,便维持现状,因为‘行得通,进行下一单’,”Schade说。“易陷入此困境,故Kennametal花大力气推广刀具技术进步。”
进步包括整体硬质合金钻头。Kennametal旗下通用GOdrill微钻和高性能SGL钻头。
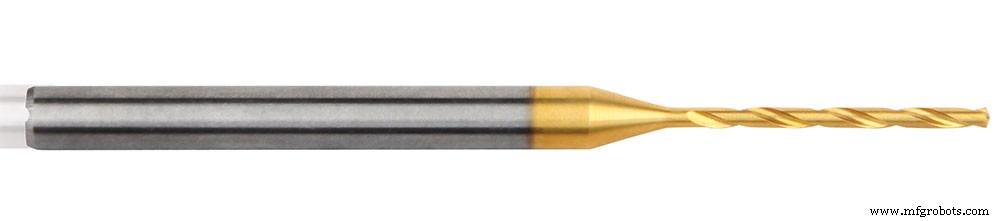
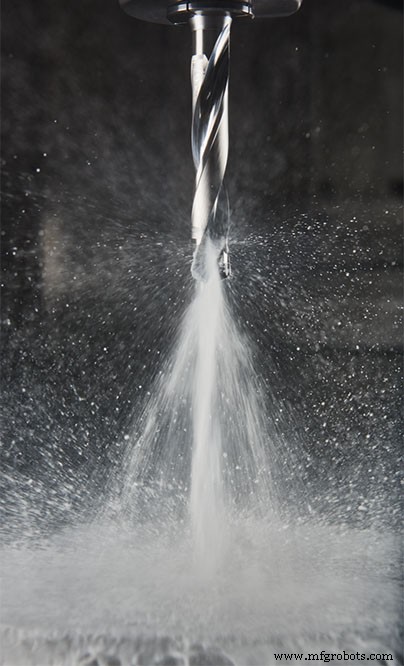
两系列直径达20毫米(0.787英寸),具内冷等HSS钻头不具备的先进特性。
视工件材料、刀具夹持、设备刚性等,整体硬质合金钻头可将公差控制在几千分之一英寸,表面光洁度可免去铰削或镗削。
“难以量化精度预期,因每应用不同,”Kennametal全球加工技术组高级工程师Joe Slusarcyk说。“但给定良好装夹和最小刀具跳动,整体硬质合金钻头完全能达到IT8孔精度。与其被问能达什么公差时回答‘视情况’,我建议直接试用,结果多半令您欣喜。”
此尺寸范围之外是模块化可换刀头钻头,如Kennametal KenTIP FS钻头,直径6-26毫米(0.236-1.023英寸),深度达12xD。虽模块化钻头孔精度可能低于整体硬质合金,但仍优于HSS钻头,且价格大多数车间可接受。

或许更重要,这些刀具的高性能和快速换头,是淘汰HSS麻花钻、加长钻和莫氏锥柄钻头的有力论据。
硬质合金在铰削和镗削中的表现
那铰削如何?文章标题另一动词“镗削”又如何?若作业要求孔质量超硬质合金钻头能力,整体硬质合金铰刀或是下一逻辑步骤。
“打孔者多关注直径和表面光洁度,铰刀在两方面表现优异,”Schade说。“若追求更高圆柱度、直线度和定位度,镗削更好,但代价是更长循环时间。”
Kennametal首席应用工程师Keith Hoover同意。“铰刀是多刃精加工工具,通常意味着比镗削生产率高4-10倍,取决于刃数,”他说。“反面是镗刀提供更大尺寸控制灵活性,可加工多直径。铰刀也可通过定制多阶梯工具实现。”
硬质合金在此亦称霸。Kennametal等刀具商提供各类整体硬质合金铰刀几何——多带内冷——无理由牺牲循环时间省几美元。
大直径场合也有模块化选项,含Kennametal RHR盘式铰刀。
需镗削时,三位专家均建议关注Kennametal DeVibrator可调谐镗刀。产品线拥可换镗头、内冷、可阻尼高达14xD长径比振动。
别让切屑横飞。阅读“钻削改善切屑控制的8大关键贴士”。
刀柄在钻削、铰削、镗削中的关键作用
尽管现代钻头、铰刀、镗刀优势众多,Hoover警示并非人人适用。
“若在ER筒夹或Weldon侧固刀柄上运行我司钻头,不大可能获得液压夹头下的刀具寿命和孔质量,”他说。“铰刀同理,需浮动刀柄或可调液压夹头将跳动降至最低。”
机床装配、刀柄、适配器素质须与制造商生产的极高性能硬质合金钻削铰削产品匹配,Slusarcyk说。
“若刀具未装高性能适配器,机床磨损或装配刚性不足,永远无法获得原本可获益处,”他说。“但即便如此,通用硬质合金在几乎所有数控应用中仍优于HSS,无论刀柄如何。”
您车间已转用整体硬质合金?如何决定何时用HSS、何时上高性能?
工业技术
- 高速钢VS钨钢:性能、成分、应用与红硬性核心差异深度解析
- 迷你钻床:精准钻孔攻丝的紧凑型电动工具
- Thomas采购洞察:新兴钢材市场趋势解析
- 加工不锈钢别用普通硬质合金刀!TiAlN涂层+大螺旋角4刃才是正解
- 整体硬质合金与钨钢本质区别深度解析
- 不锈钢焊接完全指南:工艺选择、防锈对策与MIG焊实操
- 钢材分类与成分全指南:按含碳/脱氧/化学成分/用途四维分类体系
- 何时升级钻头:现代整体硬质合金创新提升性能与寿命
- Guhring RT100XF:重载金属加工的终极硬质合金钻头
- CoroDrill® 870:先进可换刀头钻头,升级钻削性能
- 钻床操作完全指南:安全规范、钻削技巧与攻丝工艺
- 超高压水射流切割钢材:原理、优势与工程实践