


CNC加工与3D打印:为您的项目选择正确制造方法
立体光刻发明者、3D Systems创始人Charles Hull1986年开始销售3D打印机。几年后,Stratasys的Scott Crump商业化熔融沉积建模技术。随后跟进者众,不久全球创业者纷纷购买这些“快速成型”机器开设“服务局”——专注3D打印的公司。
今天,那些曾经前沿术语多已过时。增材制造不再局限于原型制作,快速或非快速皆然。服务局让位于电子制造商,其主管坚持3D打印互补CNC加工等传统制造工艺,已成为工具箱中又一利器(虽极强力)。
扬长避短
洛杉矶Stratasys Direct Manufacturing副总裁Greg Reynolds解释:决定任何项目用何种制造技术,取决诸多因素,首重零件复杂度。
“增材制造较传统工艺具多项重要优势,特别是金属方面,”他说。“首推零件整合。不用加工一堆零件再螺栓连接或焊接,金属3D打印允许将组件作为单个、往往更轻的工件生产。随之而来的是内部流道、复杂扫掠面、有机形状、薄壁晶格结构等特征。这些用机加工要么极昂贵要么根本不可能。对增材制造却相当容易。”
反面,支架、轴、壳体等简单整体“块状”零件仍牢牢属于机加工领域,无论原型还是数千件批量生产。
因3D打印精度无法与机加工竞争,紧公差、极高表面光洁度零件更适合数控车床或加工中心。
因此许多塑料件、几乎所有金属件构建后需去机床车间精加工关键特征、去除支撑——这是大多数3D打印工艺的痛点。
3D打印:擅长复杂几何、精细特征
“低产量、精度和表面光洁度非最高优先级时,3D打印绝对是正道,”Heidenhain Corp.机床业务发展总监Gisbert Ledvon说。“对几何极复杂、3D打印能生产否则难制造特征的零件亦然。即使需二次机加工,此类零件越来越多采用金属增材制造生产。”
塑料注塑模具即一例。传统模具制造需在模座或镶件钻满冷却孔如瑞士奶酪,激光金属粉末床熔融(LPBF)机器可打印整个模具并填充贴合模腔的共形冷却通道。结果:模具循环时间大幅缩短、零件质量远超传统可能。
同样需二次精加工模腔等关键表面;Ledvon和Reynolds均指出,金属增材制造留下的表面光洁度仅相当于铸造或锻造。
两专家均称将零件从3D打印机转移到数控机床需稳健装夹策略。“理想情况是3D打印机有托盘系统与加工中心集成,能省大量时间麻烦,”Ledvon说。
夹持3D打印件类似夹持铸件,Reynolds补充,常无固定基准点参照。“像铸件一样,从近净形开始机加工,必须先铣或车出零点再后续加工。因工件而异,但总体尺寸控制对3D打印件确实更具挑战。”
CNC满足速度需求
CNC加工另一优势是速度。数控车床和加工中心能以极高速率从棒料或坯料切除材料,激光金属和聚合物3D打印机却出了名的慢,多数零件需数小时、大件甚至需数天。
激光远非唯一结合材料方式。增材制造拥七大不同技术及众多分支,近年部分技术速度大幅提升。例如Markforged开发粘结剂喷射机打印大量“生坯”零件再烧结,模仿数十年金属注射成型工艺。MakerBot及母公司Stratasys熔融沉积建模打印机不仅比Crump早期快得多,现已能打印某些金属。
同样,Chuck Hull立体光刻扩展为数字光处理,单次通过固化整层光聚合物树脂,而非UV光源逐行扫描。
这些聚合物打印机精度也大幅提升(虽仍远低于机加工),配合所谓“蒸汽抛光”设备,可获得卓越表面光洁度。
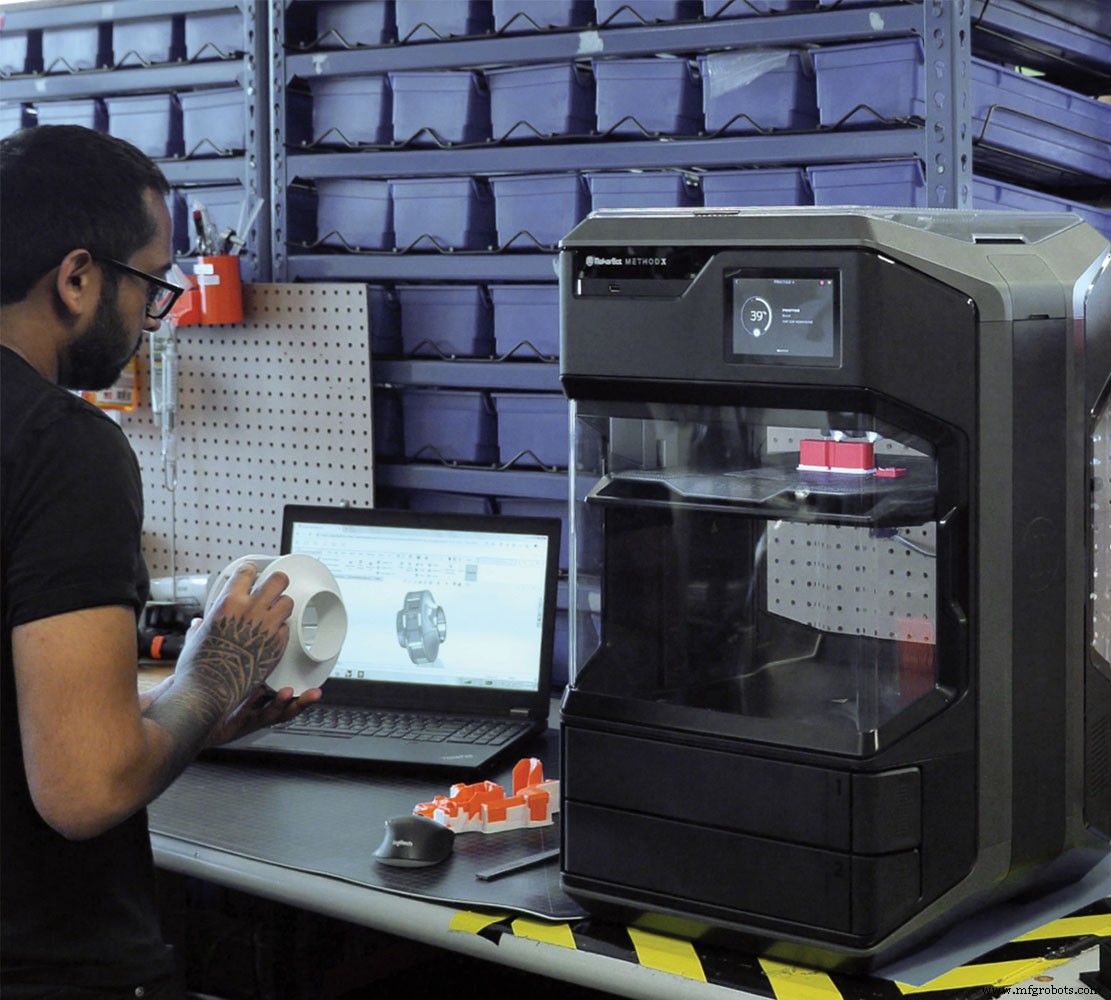
还有Stratasys选择性吸收熔融。目前限环保PA11尼龙,用专有墨水降低接触聚合物粉末熔点。红外热源照射下熔融产生全功能零件。“无论1件还是1000件,构建速度相同,”Reynolds说。“这使其极适合大批量生产,且因不像选择性激光烧结(SLS)向零件输入大量热量,材料完整性通常更好。”
缩短生产时间
刀具是3D打印与传统制造另一重要区别。前者全数字化流程,无需传统制造所需夹具、固定装置等工装(除二次加工用)。
带来诸多益处,最显而易见是消除部分或全部工装成本。还有制造工装所需前置时间、就绪后安装调试、验证CNC程序。3D打印机则可从CAD模型到成品仅需数小时。
Reynolds指出3D打印近期在去粉和去支撑自动化程度提高,尽管自动化在其他制造类型中作用也增大。
无论何种,选择如何生产特定零件是复杂决策,取决于批量、几何、精度光洁度、材料等诸多因素。
金属加工者可上传零件至Stratasys网站获即时报价,了解哪种方式最快最有效。
“曾考虑自购3D打印机却因太贵或能力不足作罢者,我鼓励再看一眼,”他说。“技术已非常成熟,如同数控车床和加工中心,只是制造零件的又一方式。”
快速投票:增材制造优势
增材制造日益用于补充机加工和传统制造工艺。
增材制造为您业务带来哪些益处?
工业技术