


如何为特定应用选择理想磨削砂轮
走通用磨削砂轮路线快、易、看似经济。也可能是变得无竞争力的最佳途径。
车间有多种理由使用通用圆柱和无心磨削砂轮。换砂轮耗时且需相当技巧,使换型成本高昂。
砂轮本身也相当贵,所以管理层想要能磨尽可能多材料品种的砂轮以最小化投资,合情合理。
不用时砂轮须妥善存放——视磨床和砂轮尺寸类型,这可能需大量空间。
尽管如此,许多磨削专家有力主张采用应用专用砂轮路线,特别是高批量或材料难磨时。
试图用通用砂轮硬扛常导致诸多问题:砂轮堵塞、工件烧伤、生产率低、工艺不稳定。
最糟的是,它常在通常为最终加工操作时产生废品——此时零件价值最高,替换可能需数周返工。
考量磨削操作变量
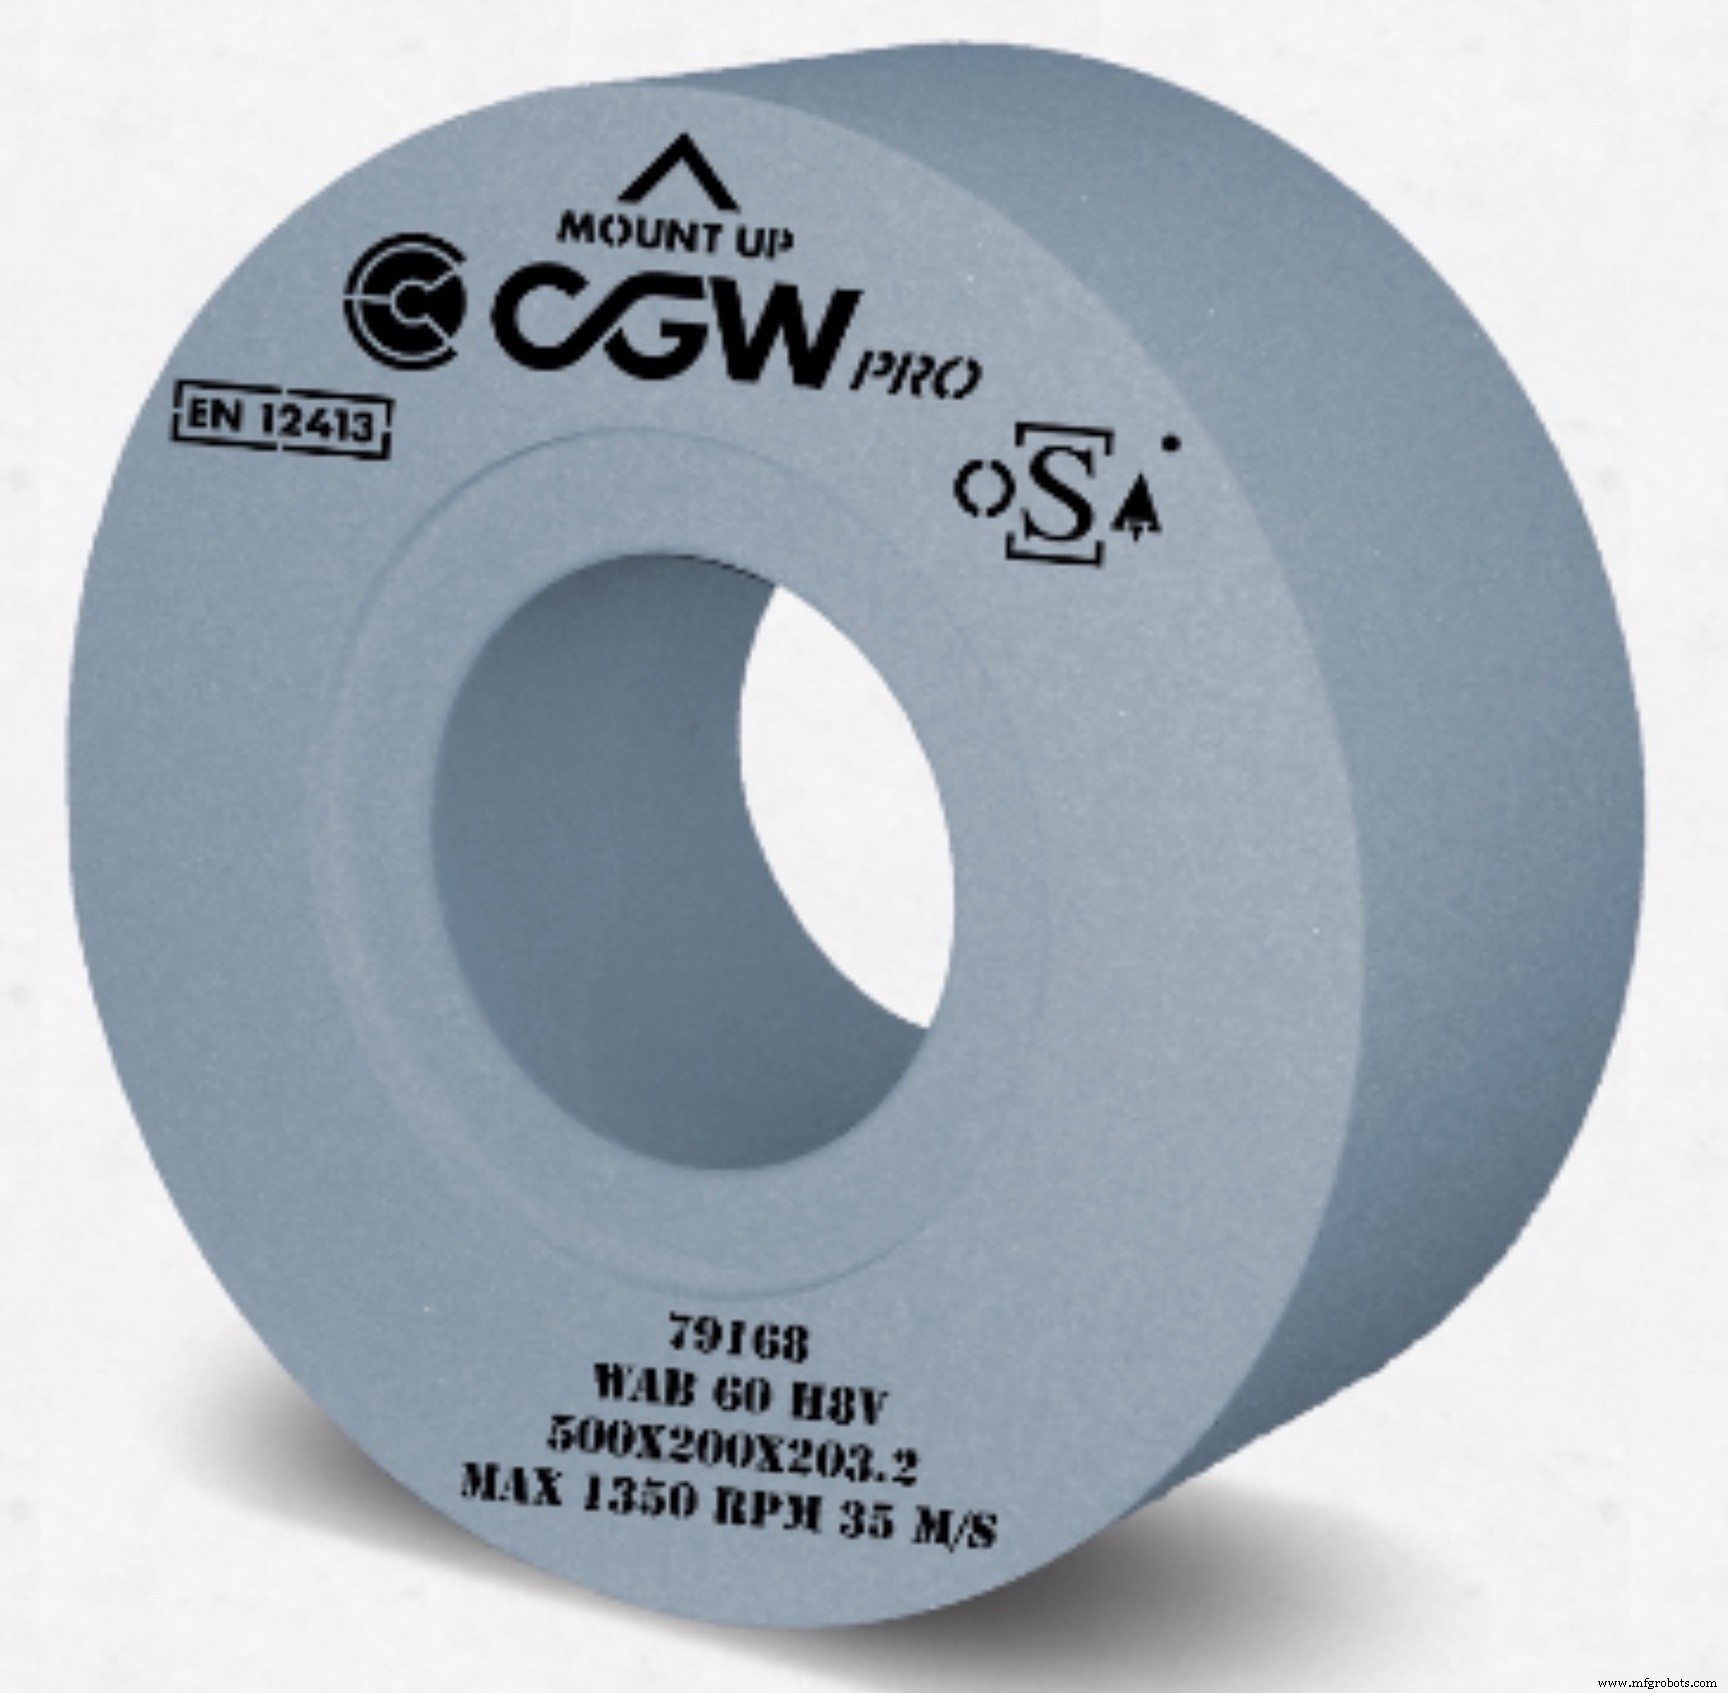
但"应用"涵盖许多变量。如前所述,高产量是砂轮合理化计算大头,但也要考虑具体零件几何、精度要求、材料类型硬度、将用于磨削的机床质量或机龄。每个因素都影响砂轮表现、甚至是否应尝试使用。
CGW Abrasives精密磨削应用经理Rodney Finch指出,最后一点——机床机龄及机械能力——常被忽视。
"许多客户参加展会或磨削研讨会,立刻想融入所见最新最棒技术,"他说。"典型例子:将简单氧化铝应用强行迁移到陶瓷磨粒甚至超硬砂轮。除非您有专为高性能磨削设计的相对新机床,否则结果可能不佳。"
问题在于刚性,Finch解释。现代陶瓷磨料需"真正用力推"以碎裂磨粒持续暴露新鲜磨削材料。没有这一关键事件,砂轮停止切削、迅速堵塞工件材料,迫使操作员停产足够长时间修整砂轮再重启磨削。
结果?挫败、时间损失、本可更好投资他处的砂轮技术资金打水漂。
问对问题
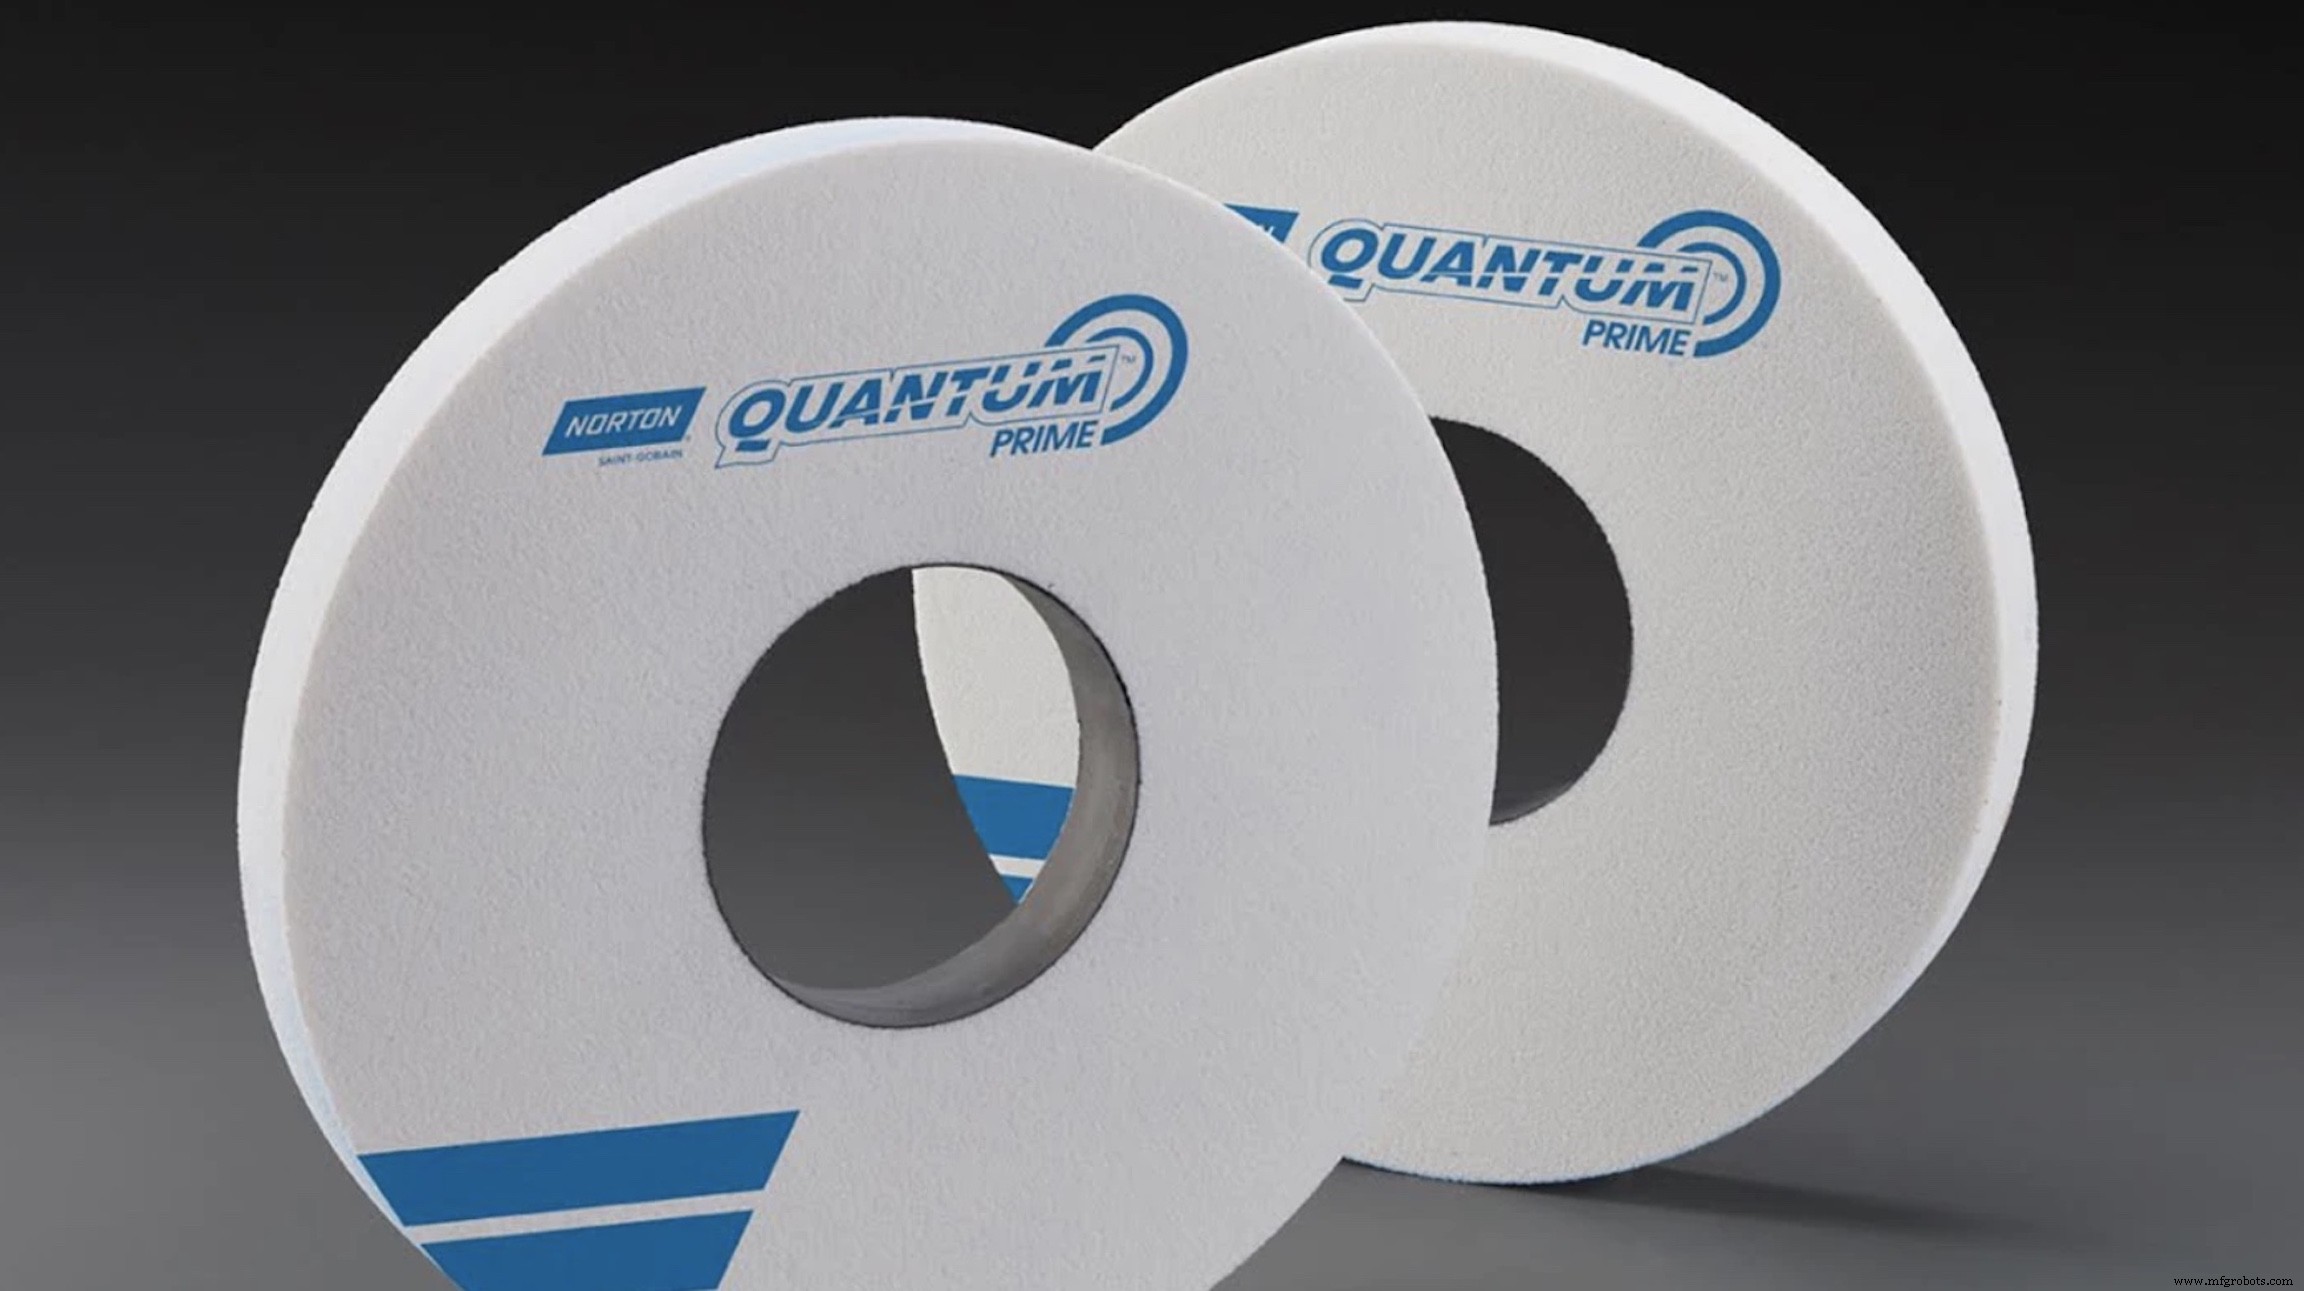
对拥有正确磨削设备者,超硬磨料和陶瓷砂轮能在生产率和零件质量上创造天壤之别。
即便如此,鉴于海量磨料、结合剂、粒度形状等因素,为任何应用选最优砂轮——超硬磨料或非——罕见是简单差事。据Norton Saint-Gobain Abrasives高级应用工程师Taqwa Gilani,这显而易见:这正是她等人有工作的原因。
"Norton雇佣应用工程师团队因磨削是极复杂机加工过程,"她说。"这也是我们鼓励客户与我们合作选砂轮、发送项目图纸和材料规格的原因。除帮他们确定最高效、最具成本效益方案,我们还能微调各种砂轮特性——如在结合剂加润滑剂——优化吞吐量和零件质量。"
像Finch,Gilani通常建议高混合/低产量制造商和磨削多种材料者尽量坚持常规磨料。
她说氧化铝是最通用磨料之一,因其能"磨几乎所有东西"。仍警告"一轮走天下"罕见成功,陶瓷技术——虽初期更贵——提供更短循环时间、更少热量产生、最终更低单件成本。
"归根结底,您要保持磨削力低、消除因材料堆积的摩擦、最小化砂轮退化,"她说。"这有助于确保尺寸精度、消除工件冶金损伤。"
深度剖析
3M磨料系统部技术服务工程师Richard Crowley、应用工程主管Daniel Billig看法大同小异。
"我们理解车间为何想最小化砂轮投资,但若您有许多不同项目材料通过、想试用一轮磨所有,结果常不尽人意,"Billig说。
Crowley同意,指出机床操作员有时尝试不同修整技术缓解特定问题——如用极细修整粗砂轮改善表面光洁度。
此例中,至少,这种法只会导致Norton Gilani提到的摩擦:"拿正确磨料粒度再开放式修整,几乎总比试图让一轮干多活强。"
砂轮选择又是深度课题,这也是磨削车间明智做法:与知识渊博供应商合作、紧跟最新技术。尽管文开头说换型时间和砂轮费用,Billig快速指出磨削砂轮仅占任何机加工零件总成本极小比例。
"这也是我们喜欢紧密合作、展示特定砂轮选择利弊的原因,"他说。"意味着花时间在车间现场,看您各作业,占用操作员一两天注意力。这是密集过程、可能相当耗时,所以不是所有人都接受,但接受者发现长远能省大钱。"
您用什么技术榨干车间磨削作业最大价值?在下方评论分享想法见解。
工业技术