


预测性加工实战:六大真实故障场景与可靠性提升案例
原载于Towards Data Science
过去几个月,我们悄然监测挖掘预测性加工产品新用例。得益于精简操作员界面——同时兼具“幕后”标注数据采集平台功能,我们已捕获数百起刀具失效、轴承损坏及其他机器故障场景。
联合客户,我们梳理出典型机器故障从电机数据视角的大规模图谱,今日分享六大跨多客户现场重复出现的场景,涵盖“图表数据点”与“车间物理表现”双重视角:
- 铣刀失效导致表面粗糙与废品
- 球轴承失效导致主轴箱体损伤
- 粗加工刀具失效引发精加工刀具连环失效
- 偏置设定错误导致导套错位
- 刀具失效导致切断不全
- 刀具寿命估算偏差导致过度或不足使用
切入正题前,回顾预测性加工产品核心主张:
我们从机器嵌入式传感器提取高保真数据,预测并预防高成本风险场景。
- 高保真数据:1毫秒采样率 → 单电机日均1.7亿观测值,主轴转速精度0.001 RPM,功率/负载连续额定值精度0.01%
- 嵌入式传感器:无需额外传感器,数据天然存在于所有现代CNC机床。我们仅提取机器内部控制回路必需数据。所有场景部署于新冠疫情期,MachineMetrics人员未曾入厂
- 预测预防高成本场景:上述场景造成客户实质损失,预防即节省。我们通过分享节省收益实现商业化
铣刀失效
先回顾:每台MachineMetrics机器配备操作员平板——指向该机器SaaS产品网页的三星Galaxy平板或iPad。
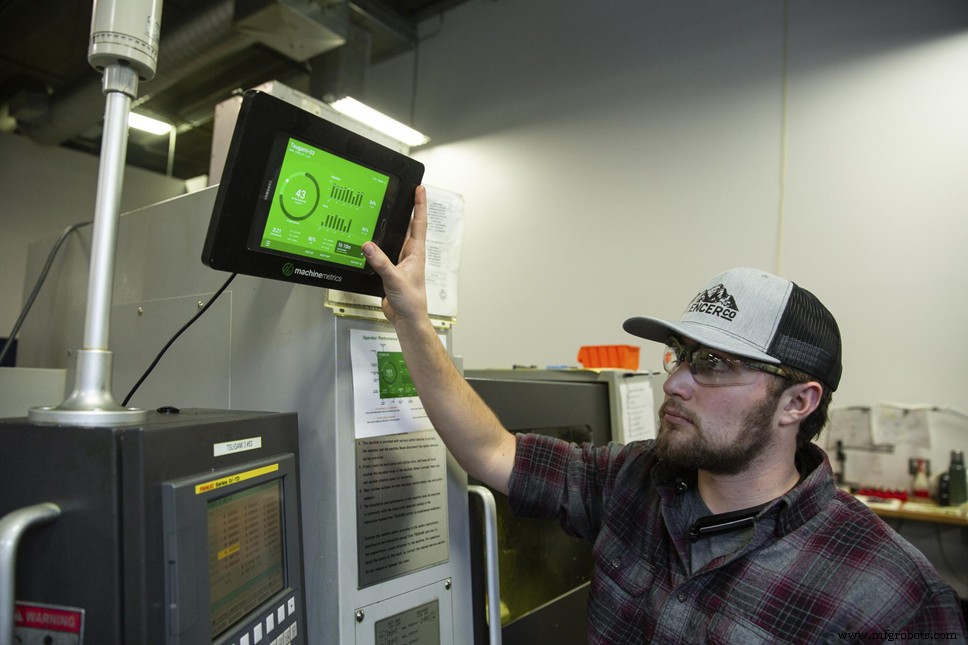
客户使用操作员平板。
平板直连平台,机器停机时,信号经边缘设备上传云端聚合仪表化。平板实时反馈并弹窗提示操作员录入停机原因。
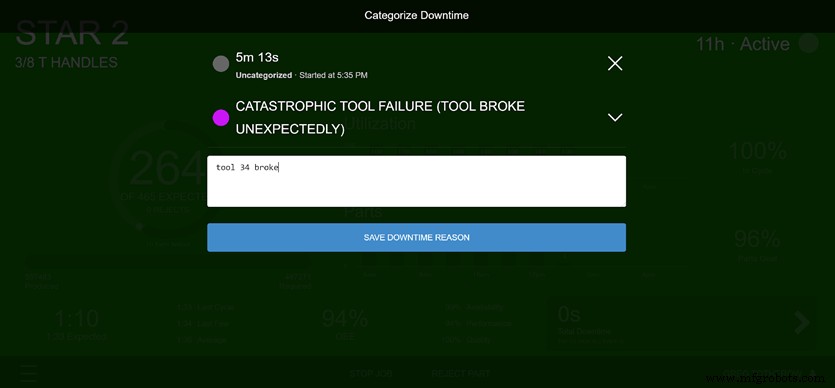
机器停机时弹窗提示操作员录入原因代码。
随时间积累,标注数据构建何时、为何故障的丰富视图。
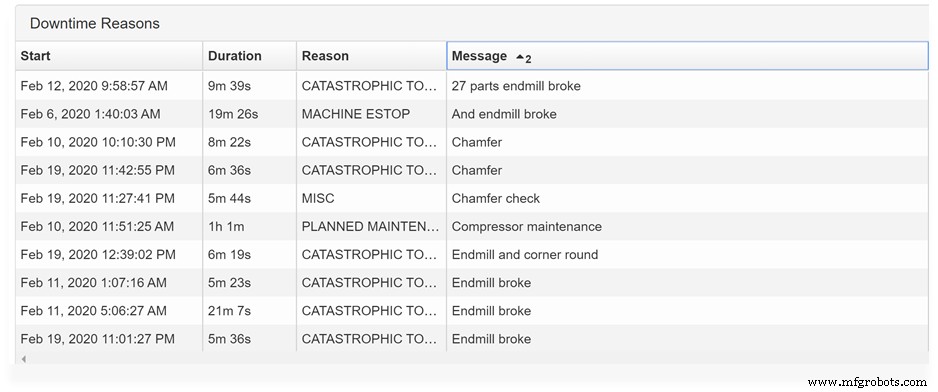
MachineMetrics数据科学团队利用机器电机超细颗粒度数据,破解故障成因与机理。一种实践中,我们回溯数万件加工件与数十条标注,识别模式——下图中黑线为标注故障,红点为单件功耗异常负载。
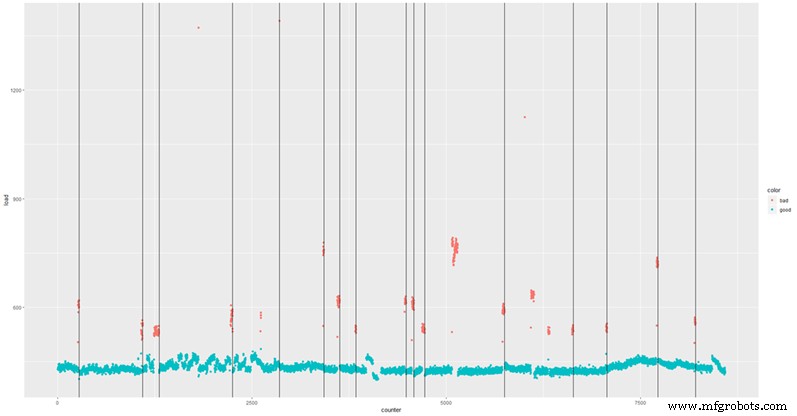
黑线为标注故障,红点为异常负载。部分红点未与黑线对齐,因操作员偶有漏报。
随时间推移,各故障类型显现独特模式。上图黑线均为铣刀失效——特定铣刀断裂无法完成工件加工,后续刀具为完成切削需额外消耗能量,形成红色高负载特征。此模式反复出现,使我们能构建简单阈值算法:首次检测到高负载特征即触发进给保持停机。
物理表现上,良品由完好铣刀加工,槽面光亮;次品由断裂铣刀加工,槽面粗糙,后续刀具亦无法正常作业。
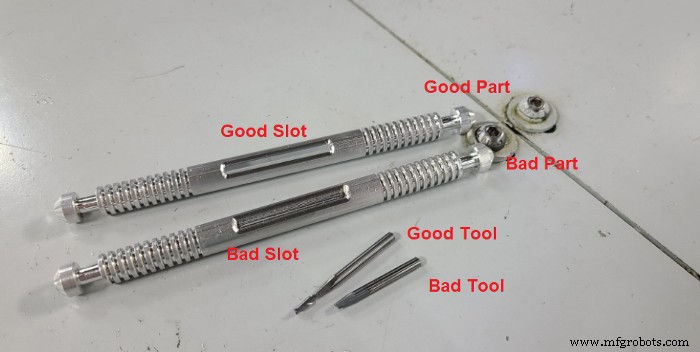
产品现监控该机负载,在次品产出前触发进给保持。过去4个月,多台机器累计触发60次进给保持,3次误报、2次漏报(精确率95%,召回率96%),避免2000+废品产出,节省大量机器重配工时。且这些是小零件、小刀具——高灵敏度电机数据采集下,尺寸非制约因素。所有出厂零件现均光亮无瑕。
很酷吧?这只是众多用例之一。别以为我们只会这一招哦?
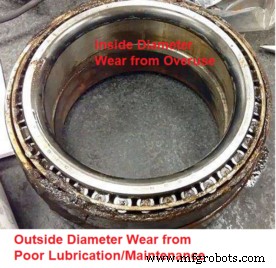
球轴承失效
同铣刀失效一样,轴承失效在材料与人工成本上代价高昂。
但轴承失效的数据模式截然不同。
同为高保真电机数据与采集方法论。
不同在于:轴承失效在长周期(天至周)显现,可提前很久预防。
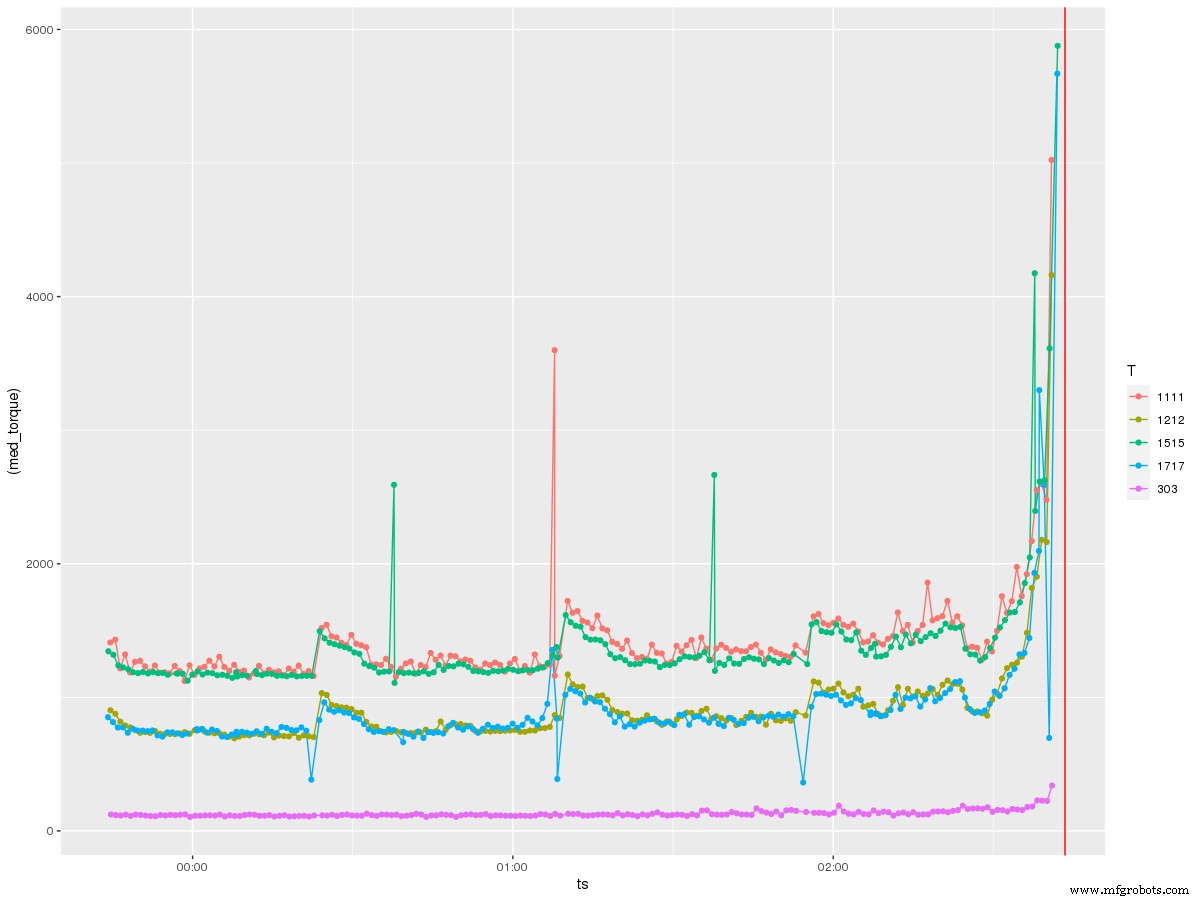
先看轴承失效前2小时的负载快照。
[查看原图]
每条线代表特定刀具负载。显而易见:失效前约15分钟,所有刀具负载飙升,主因机器承受日益恶化的关键部件额外应变。
观察失效前15分钟逐件演进,另一有趣模式浮现:负载随时间退化式指数级超差。

对比另一台生产同零件机器的轴承失效,模式惊人相似。这是轴承失效的独特特征——铣刀失效表现为后续刀具负载跃升,轴承失效则表现为所有刀具负载高度退化性上升。
拉长时间看,退化实际上在失效前数天已启动。两台机器两次独立实例均显示:最终15分钟陡峭攀升前,负载已长期抬升。轴承非瞬间损坏,松动或裂纹在误用或缺乏维护下隐匿数天,最终“切腹”式失效。此案中轴承失效还导致主轴箱体损伤,额外修复成本数千美元。
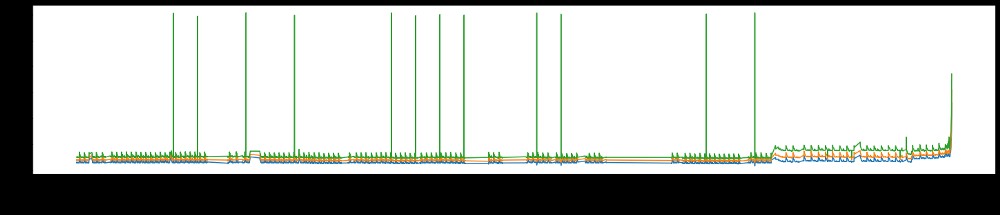
11月轴承失效,失效前约2天负载抬升。[查看原图]
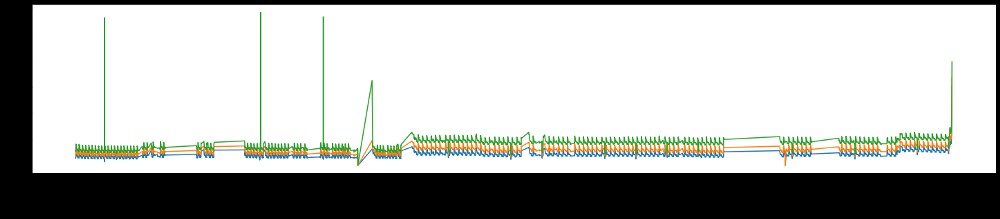
2月轴承失效,失效前约1周负载抬升。[查看原图]
同类故障惊人一致性,源于我们观测的物理现象受物理定律支配。故障遵循确定性模式,高保真数据下可辨识。核心难点在于获取并清洗数据使其可用,这构成核心IP。
归功于MachineMetrics团队独特技能组合——资深机床操作员、赛博物理协议专家、CERN物理学家、全球智库数据科学家、相信我们开启工业新纪元的投资人——这种创新非典型团队所能复制。
连环刀具失效
整排刀具连环损坏是机加工人员的噩梦,却在行业高频发生。若能在首刀损坏瞬间感知并即时停机,保护后续刀具,将如何?
答案是肯定的。首刀损坏后,后续刀具负载特征变化“显而易见”。
某实例中,首刀在机器自检触发灾难性停机前数十件循环周期即已损坏。自停机时,其他刀具已连环报废,造成数百美元不必要换刀成本。首刀因磨损超寿命断裂,或许难挽救。但后续刀具(含新换刀具)无需陪葬。
下方动画展示:操作员标注的疑似刀具故障与机器自停机均在第40件,实则信号在第37件开始退化,提前3个循环。这3个循环中,后续刀具报废。

按刀具使用周期而非件数拆解——不同线型代表不同刀具。

聚焦问题区域。虽难辨识,但T101为肇事断裂粗加工刀,T117在后续循环负载升高后归零(报废)。刀具更换后,负载特征大致回归(考虑新刀具轻微滑差)。

该案例标注为“H1t1 198/200 rougher broke, took out seat.”——即“主轴1,刀具1,粗加工刀,计划生产200件中第198件时断裂,连带带走定位(后续)刀具”。
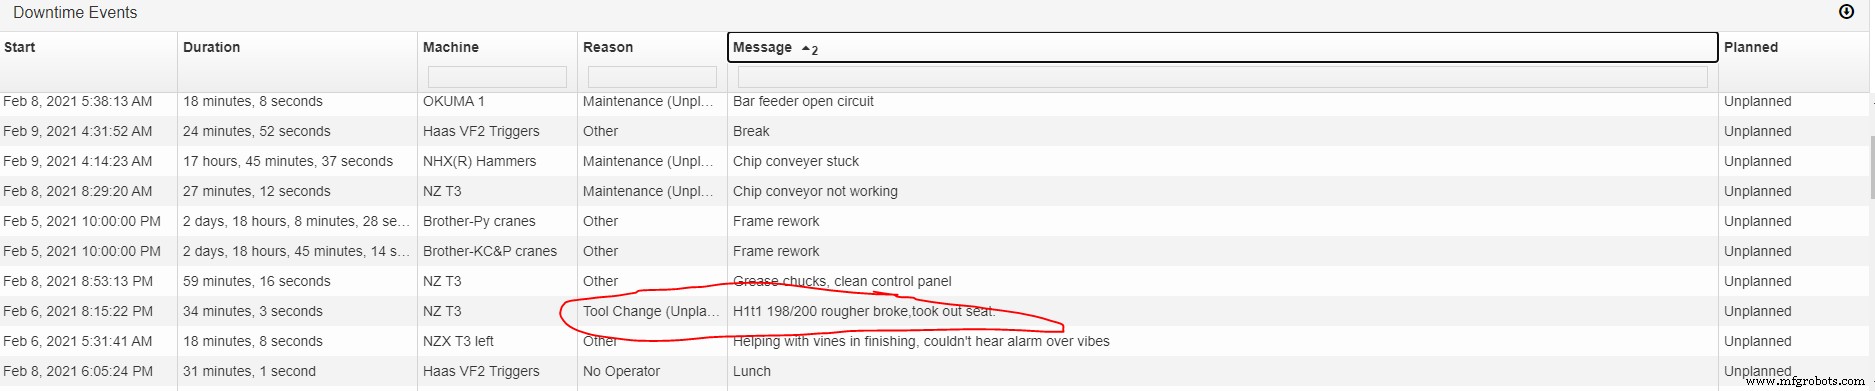
[查看原图]
事实正是如此。
敬请期待第二部分,将剖析刀具寿命估算、偏置设定错误后果、刀具失效导致的切断不全。
特约图片来源:Daniel Smyth。
工业技术
- J/E Bearing & Machine引入全新Haas VF5/50XT数控铣床
- 革新资产可靠性:机器学习驱动预测性维护
- 30项NASA突破改变日常生活
- CNC加工详解:数控机床类型、编程与工业应用
- 数控加工(NC/CNC)详解:定义、工艺、类型与优缺点
- Fusion 360 进阶:用曲面建模驾驭复杂几何加工
- AI与机器学习如何重塑CNC加工:从供应链到成品的智能化优化
- 制造业预测分析:验证用案例与实质收益
- 冷却液在加工中的核心价值:延寿命、优表面、提效率的科学选型与管控
- 切削液在精密加工中的关键作用与管理策略
- CNC 加工重塑军工防务制造:从战机到导弹的精密实践
- 为精密项目选择正确的CNC机床车间