


借助Protolabs标准刀具库加速CNC加工
类似我们的注塑服务,Protolabs的CNC加工有点非传统。为尽可能快速加工零件,我们开发了自动化流程进行报价、分析可制造性、生成刀具路径。此外,标准化刀具库帮助我们精简加工中心操作并提升循环时间。
为何采用有限刀具库?
小型机加工车间会寻找加工零件几何形状的确切刀具——某些情况下自制刀具——我们在加工过程中使用有限的标准化刀具库。
为什么这么做?用一个词——速度。我们将材料分组为相似类别,并为每类配备包含各种立铣刀和钻头的标准刀具库。这意味着我们能更快加工零件,为您节省数周开发时间并降低制造成本。这种精心挑选的刀具组合旨在适应尽可能多的零件几何形状,同时保持产品开发人员常需的快速周转时间。
铣削孔、螺纹和偏轴特征
有限刀具库有时要求我们对铣削孔等特征采取创造性方法。大多数车间用钻头钻孔——不足为奇。但我们通常依赖立铣刀创建孔。用立铣刀钻孔使我们能用单一刀具加工多种孔径、槽和其他特征。这缩短循环时间(从而降低成本),并具有改善孔内表面光洁度的额外好处。
接下来谈螺纹。传统车间通常用丝锥或板牙手工攻丝。这是需要技术员从机床取出零件,再用手或钻床等机器攻丝的手工过程。一旦涉及人工,制造时间显著延长。
为减少攻丝时间,我们采用更自动化方法:使用螺纹铣刀。如果零件需要螺纹,我们先钻至正确直径,然后螺纹铣刀切削螺纹。这使我们能在机床内生产螺纹孔,节省装夹时间和成本。使用单一刀具库,我们可加工#2至1/2英寸的UNC和UNF螺纹,以及M2至M12公制螺纹。
在单台机床上加工圆柱和非圆柱特征是我们减少循环时间另一方式。对于带外螺纹的几何形状(如螺丝),我们将在配备动力刀塔的CNC车床上车削。这是包含立铣刀可铣削非圆柱特征的车床。车削带动力刀塔的常见应用是六角螺栓或带槽和孔的圆柱零件。
倒扣是铣刀无法到达的任何特征。一些车间有倒扣立铣刀或某些情况下制造定制刀具。我们的刀具库不含倒扣加工刀具,但可用3+2或五轴定位加工能力铣削任何偏轴特征。
机加工资源
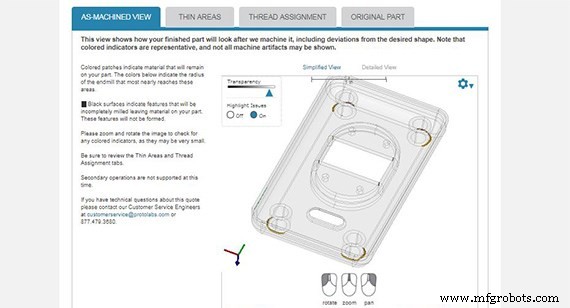
如果您对设计以及我们的刀具库能否适配有疑问,最好上传零件。您将收到设计分析,包含加工后视图,显示零件出铣时的确切外观。如果您只是想了解设计分析如何工作,请查看机加工示例报价。
与我们应用工程师交谈是确定设计是否符合我们能力及潜在改进可制造性变更的另一途径。请发邮件至 ADMIN@MFGROBOTS.COM
别排除自行处理一些后加工工作。我们始终可与您内部机加工车间合作,由我们进行初步切削。假设有个凹陷特征带我们立铣刀够不着的角落,收到零件后您可自行清理,使其完全符合需求。这是以尽可能低成本快速获取零件的好方法。
工业技术