


驾驭机器数据:赋能更智能高效的制造
以机器数据驱动车间优化
自动化制造设备(CNC机床)及其操作人员,是制造运营的心脏,也是制造商最大资本支出之一。这些设备价值数十万美元,产生的数据量超越任何行业,尽管机器人与自动化创新层出不穷,这些数据却未被采集分析以提效。
这些机器每毫秒产生数百数据点,且不同机器数据结构迥异。跨所有机器标准化数据至关重要,但对特定设备极具挑战。
并非简单通过OPC-UA或MTConnect标准化——仅少数机器支持这些协议。客户曾耗费数年尝试DIY方案,逐个数据点、逐台机器手工编码转换标准模型,常导致数年定制开发集成才获初始价值,严重错配制造商资源。
数据驱动的洞察与行动,是制造商业务增长与竞争差异化的基石。如今制造商处于利用数据与数字主线优化自动化业务流程旅程的不同阶段。
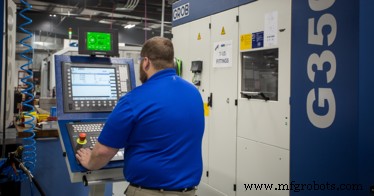
MachineMetrics接触许多制造商,他们早期发现工厂运营数据不足且不可靠。对设备利用率等关键指标,缺乏自动化系统采集转换语境化数据的制造商,常误以为绩效达标。现实中,我们平均制造客户起步利用率仅28%,远低于感知水平。OEE、停机等关键指标同样存在不满意统计。
人工数据采集的弊端
绩效感知偏低却虚高的根因,在于人工采集数据。人工采集常导致数据不准、被篡改、缺失。这是摇摇欲坠的基础,推动持续改进与创新时即崩塌。
反之,从机器资产自动采集转换的精准实时数据,构建捕获洞察与驱动价值的坚实基座。当然,说易行难。
机器数据采集的挑战
制造商理解数据价值,缺乏高效数据采集与决策用数的原因有二:
- 制造商技术规避或沿用过时实践,导致人工采集及其后果
- 难以构建文化与技术基建,支撑自动化实时数据采集。以下详述挑战:
数据多样性
设备类型众多——车床、铣床、注塑、冲压、激光切割、机器人等——依据数据获取机制差异,数据点极其多元。为跨异构系统提供有效分析工具,数据必须转换为通用数据模型。不仅每种机器控制器有独有采集机制,同控制器下不同系列、品牌、型号及软件版本的数据点也各异。
数据量级
制造设备,离散制造设备尤为复杂。机器是协同工作的大型组件系统,产生数百个持续变化的离散数据点。视应用需求,可能需以100Hz或100KHz采集。平台必须在系统多层级分析数据,避免仅需聚合或计算结果时仍发送存储冗余数据。系统须在最适当层级——边缘与云端——执行复杂处理。
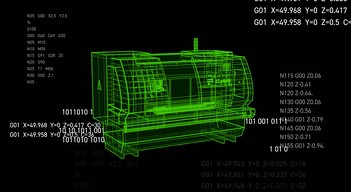 直连CNC控制器可获取海量多元机器数据点。
数据速度
部分系统低保真高延迟仍有价值,但特定IoT用例要求更实时数据。边缘技术必需:处理高数据量、毫秒级决策、行动防止机器工件损伤。甚至性能可视化仪表盘,低延迟亦能即时聚焦落后或失效工艺,创造巨大价值。
离散制造引入更多复杂性:车间设备品牌多元,无单一品牌厂。不同机器搭载不同控制系统与通讯协议,机龄跨度大(新机现代控制至20-30年老机有限控制能力)。连接采集各类厂内资产数据是重大工程,因这些机器从未设计为支撑当今全息工厂/企业级分析方案。
加工数据来源
联网运营之美在于制造商可从多源采集使用数据。只要数据语境化且相关,管理层即可深度洞察车间状态绩效,填补空白、补充语境。
机床
作为最有价值生产数据源,机床提供MachineMetrics语境化的数据流,用于实时生产仪表盘、报表、通知。利益相关方即时感知停机事件,掌握进度滞后,获取机器状态、报警、超限、负载、转速、进给等数据。
联网系统
为填补生产数据空白、增加语境层,制造环境中不同系统(ERP、MES、CMMS、CAM等)间共享数据大有裨益。
MachineMetrics提供API拉取外部信息。机器与运营数据结合可生成洞察或驱动自动化。例:机器数据指示故障自动触发CMMS工单。
操作员
驻留各机器的MachineMetrics操作员界面,为操作员提供沟通工具,为机器数据添加语境。这是关键数据层,解释机器停机、报警、废品背后的“为什么”。
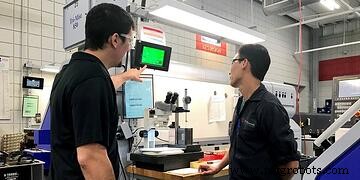
各机器配置平板,操作员可为机器数据提供宝贵语境,记录停机事件与废品原因。
MachineMetrics自动化机器数据采集方法论
制造业中,边缘端采集机器数据并转换为通用数据模型以支持分析是必要的。须支持多种PLC协议以连接车间多元资产。亦应支持传感器采集数据,适配简单资产或PLC无标准连接方式的场景。MachineMetrics开发支持主流工业协议及其细节,并为众多CNC控制器构建定制连接器。
支持标准协议:
- OPC-UA
- MTConnect
- Modbus TCP
- Ethernet/IP
定制机床控制连接器:
- FANUC FOCAS
- Heidenhain iTNC530 / iTNC640
- Citizen M700
- Mitsubishi M70/M80
- Brother Speedio
- HAAS Serial
- Matsuura CNC(在FANUC FOCAS连接器基础上新增自定义报警)
传统设备,简单传感器连接即可判定机器活跃度并上报利用率。常用模拟电流传感器,支持多种数字/模拟采集设备(含Labjack)。这拓展了温度、振动、压力采集及机器继电器连接等用例。
PLC/控制器与传感器连接均可通过在线界面维护,数据可用专为IoT数据设计的简单脚本语言过滤、处理、转换。
数据可低频流式传输(事件变化或1样本/秒),或高频流式传输(1000样本/秒,特定控制器与传感器支持)。高频数据支持要求MachineMetrics自研边缘技术支撑此级数据处理与流式传输。
为跨数千机器扩展边缘,并支持远程维护、升级、管理采集数据的边缘软件,MachineMetrics边缘平台提供远程设备管理:远程配置、升级、管理客户现场采集数据的边缘设备。支持工程师与客户自主排查、诊断、配网、测试防火墙。定制CLI提供进阶诊断支持,可用于设备升级,客户未来亦可自主升级边缘软件。
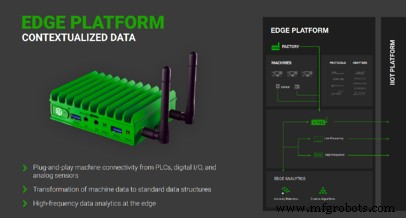 MachineMetrics边缘平台为制造商提供可扩展自助部署方案,数分钟内轻松采集任意设备数据,启用可落地机器洞察。
机器数据采集:智能制造的基石
CNC机器数据采集始于有线/无线多元方式连接机器。
数据采集通畅后,语境化标准化用于实时仪表盘通知与历史报表深度分析。但这仅是开始。
机器数据代表数字主线基石,赋能无限用例优化自动化业务流程,助制造商业务增长与竞争差异化。
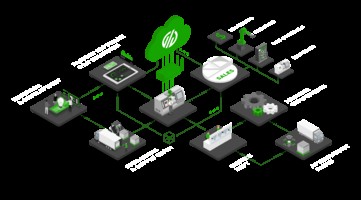 然而,机器数据价值仅在自动采集转换下才能有效释放。
我们见证纸质等手工方案的客户:生产数据效用大打折扣,因延迟、不准、无语境、不支撑超简化用例扩展。更糟者:数据断裂或不存在。
反之,机器资产自动采集转换的精准实时数据,构建捕获洞察驱动价值的坚实基座。
基于精准底层数据,可跨相似机器、产线、工厂建立绩效基线,甚至跨行业对标同类资产。
归根结底,真相只有一版,机器不说谎。精准数据采集转换,结合通知与工作流触发的可见性与可落地性,可在数月内实现利用率绩效15-20%提升。
我们可顺藤摸瓜追踪数字主线,看额外语境如何注入、数据如何在其他流程系统中驱动规模化效能。
运营数据
生产源头包含车间设备与人员。机器数据自动采集,尚未讨论操作员数据影响。
各机器配置平板,操作员为机器数据添加语境,深化设备绩效理解。
例:操作员记录停机原因,管理层分析停机时不仅掌握准确停机时长,更知晓首因。废品同理。
 操作员在平板界面将停机原因归类为“灾难性刀具故障”。
这让管理层更透彻理解问题,开发更高效流程管理最恶劣停机与废品原因。
进而,机器数据配合操作员语境,可基于特定停机触发通知,告知操作员与维护团队,尽快解决甚至故障前预防。
机器、人与系统
数字主线串联数字工厂多元组件。顺藤摸瓜,机器数据开始影响制造商使用的其他系统。
机器数据自动采集后,可集成至ERP、MES、CMMS等系统,基于组合数据更有效管理流程或做更优运营决策。
几个例证说明重要性:
企业资源计划系统(ERP)
制造商通常在ERP管理作业与排程,存储作业标准与循环时间。但标准与循环时间极大概率不准,严重影响作业预期运行时间,扭曲定价(车间通常按加工耗时定价)。
若制造商采集实时机器数据,循环时间可回写ERP建立更准标准,确保定价与预期运行时间对齐。让制造领导层更清晰掌握车间接单能力与预期利润。
计算机化维护管理系统(CMMS)
另一例证:利用机器运营数据优化自动化维护。
维护策略众多,但多数制造商仍依赖反应性维护或日历基础维护(机器制造商建议计划)。
反应性维护导致大量停机。日历基础预防性维护因不必要作业成本高企。
 昂贵的日历基础预防性维护与导致大量停机高修成本的反应性维护之间的“黄金区间”。
将机器资产数据洞察穿线入CMMS,制造商可将维护策略从反应/日历基础转型为基于用量或状态。无源自机器资产的数字主线,CMMS投资预期价值大幅贬损。
有了机器数据,维护计划可对齐机器流式输出的用量与状态数据,甚至触发工作流自动在CMMS生成工单、通知正确人员处理机器状态、停机、报警、迫近故障等,实现最快修复甚至故障前预防。
机器数据数字主线:解锁工业4.0
制造商部署更强数据采集转换方案,不仅能驱动更优事实决策,更能利用数据开发更优流程、驱动车间自动化。
机器数据开启无限用例世界,是生产数据基石,赋能制造商深度竞争优势。
无论您处于旅程哪阶段——从监控设备快速识别停机,到利用高频数据预测预防故障——MachineMetrics工业物联网平台均可助力。欢迎咨询或预约演示。
工业技术