


定制铣削与车削:精密切割入门指南
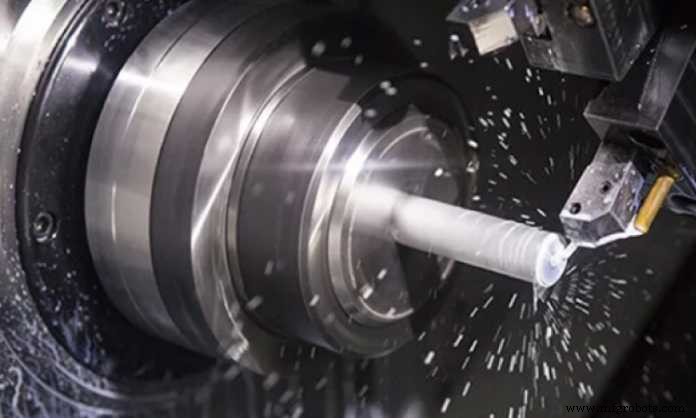
利用旋转刀具切削去除材料称为铣削。通过刀具切入工件、多轴向进给、变压变速实现。铣削涵盖从微小零件到大型重载群组加工的广泛机床与操作,是实现常用零件精密公差的主流工艺。
车削则是工件旋转、非旋转刀具作直线运动形成螺旋切削轨迹的加工过程。通常指外圆面成形;内孔加工同理称为镗削,「车镗」合称车削大类。
铣削机床体系
多类机床可铣削。铣床是原始机床家族。1960 年代数控(CNC)诞生后,铣床进化为加工中心——配备刀库、冷却、数控、防护罩、自动换刀。后分立为立式(VMC)与卧式(HMC)加工中心。铣床偶用于车削操作、车床动力刀座,推动铣削融入车削领域。
铣削通过旋转多刃铣刀去除工件表面材料。铣刀周向切削,不同于钻削的轴向进给。
切屑形成机理
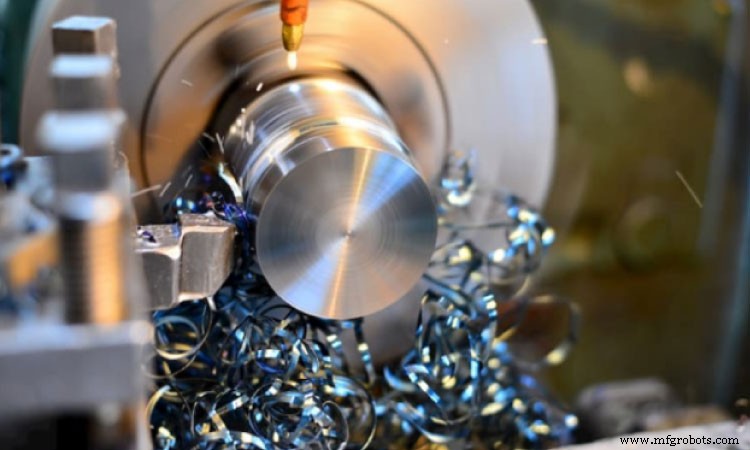
铣刀周期性切入,每齿每次切削切下切屑。金属切削的切屑形成机制使其在力学本质上区别于软材料切削。铣削通过多次微小切削去除材料,采用多齿高速旋转或工件慢进给,常三者结合。工件相对铣刀每转进给长度称进给率,可按变量调整转速进给。
车削:机加工的另一极
车削分手动与自动。手动模式需全程人工监控;自动化以 CNC 为主。刀具沿多轴(通常≤3轴)运动,工件刚性固定,实现高精度深度与直径。
车床是主力设备,机床中历史最悠久,类型丰富:锥车、直车、外槽/成型车,可成型圆锥、直柱、槽纹、曲面。CNC 普及前车床可加工复杂几何体甚至正多面体,如今手动车削已罕见。刀具常用单刃,角度体系随时间标准化。刀具运动轨迹虽或直、曲、角,本质均为非数学意义上的线性运动。
铣削与车削如何抉择
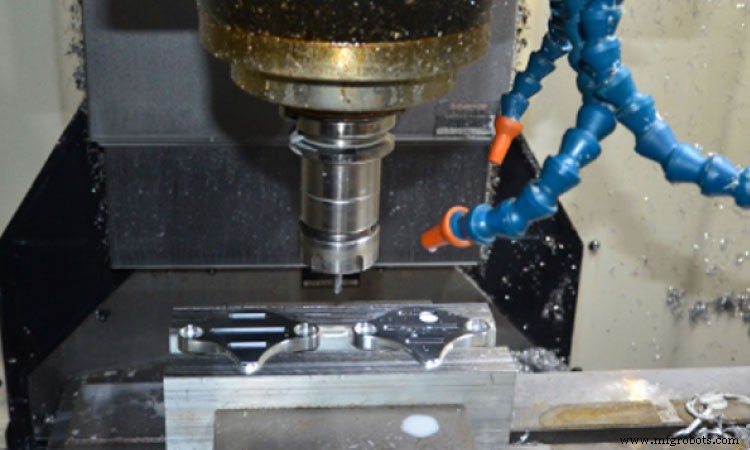
如何判断零件适合铣削还是车削?核心在于加工效率。车削中静止刀具切削旋转卡盘工件,故中轴对称件极易加工。通常车削件比铣削件更廉价、更快产出——任何原型车间(如 Zero Hour Parts)均如此。
铣削虽更通用,但刀具触达受限于 X/Y/Z 三轴,多次翻转工件会显著增加工时与成本。单次翻转无碍,多次则成负担。
总结
本质区别:车削工件旋转,铣削刀具旋转而工件静止。车削适配圆柱类减径加工;复杂高精度、大批量零件更宜车削机床。
工业技术