


包胶成型(Overmolding)全解析:工艺、趋势与行业应用
包胶成型 是当前最热门、最先进的快速模具工艺之一,在生产成本、周期与新设计可能性上具显著潜力。得益于双色模塑产品的多元化设计优势,广泛应用于手机、笔类、汽车、家电、手动工具、日用品等。
本文重点介绍包胶技术发展趋势,特别是产品开发阶段如何实现双色包胶件的小批量原型制造。
什么是包胶成型?
包胶成型是将两种或多种不同材料结合成单一零件的注塑工艺。第一种材料称 基材,其零件全部或部分被后续材料(包胶料)覆盖。
包胶最初用于美化消费品外观,现广泛应用并可强化功能:耐化学性、电气绝缘、持久抓握、柔软手感等。
包胶产品制造工艺主要分两类:
a. 软胶包硬胶:常用热塑性弹性体(TPE)包覆基材(ABS、PC、PC/ABS、PA、SAN)。常见 TPE 有 SEBS、TPE-V、TPE-U、TPE-E、TPE-A。“软包”产品具备绝缘、耐化学、人体工学、手感、抓握、美观等增强功能。
b. 硬胶包硬胶:二次包胶材料亦为硬胶。如带金属嵌件的硬胶、透明硬胶包非透明件。透明双色注塑次品率高,工艺控制极具挑战。
包胶工艺类型:双色注塑与两步注塑
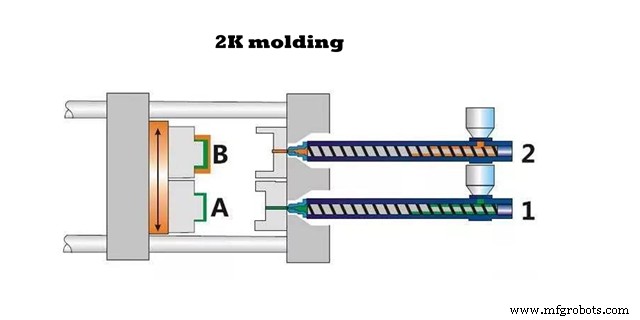
双色(2K)注塑:双组分两步法。双色机上先注第一材料成型,再经模具翻转/跳台进入第二料管对应型腔,以首件为嵌件注射第二材料一体成型。双色机或双料筒/双模腔,两材料同步生产,制件即作为嵌件进入下一工序。
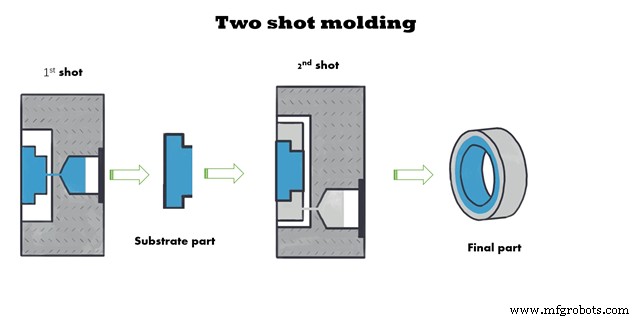
两步注塑(嵌件注塑/包胶/二次注塑):一台注塑机成型第一材料件,作为嵌件置入另一模具注射第二材料。常规注塑设备即可。嵌件可人工/机械臂放置。金属嵌件包胶通常仅此法可行。
包胶件结合强度
物理结合: 扣位设计、表面滚花/攻丝,靠第二材料机械咬合。特点:物理结合处粘结强,非结合处粘结弱。
化学结合: 依靠两材料分子亲和力与化学键合力形成整体。虽物理与化学常结合用,但化学结合更可靠、灵活。强化学键源于分子/分子链的互溶、渗透、缠绕。
四大常见包胶类型
- 塑料包塑料 — 基材与包胶料均为塑料,熔点相同或相近。
- 塑料包金属 — 基材为金属。CNC/铸造/锻造金属件先置入模具,再注塑包覆。可将金属嵌件封装在塑料内。
- 弹性体包塑料 — 基材为硬塑,包胶料为橡胶/聚氨酯等软材料。
- 弹性体包金属 — 基材为金属,包胶料为弹性体,如工具手柄包胶。
并非所有材料皆可包胶。如仅做少量原型,很难找到可与自身或其他树脂包胶的透明弹性体。
如何生产最佳包胶产品?
1. 材料选择:影响 TPE/硬塑分子级结合的 3 关键因素
(1) TPE 极性与硬塑相似(否则熔融态不互溶/渗透);
(2) TPE 表面张力低于硬塑(否则熔体无法铺展);
(3) TPE 熔体流过硬塑表面冷却放热,快速有效熔化硬塑表层形成超薄相互渗透层。
2. 包胶工艺 7 大参考准则
1) 双色注塑优于两步注塑。 双色模优势:首次硬塑注塑仍热态直接进入第二型腔,无传递过程吸湿;一是易被高温 TPE 熔体表面蚀刻形成超薄层,二无水汽吸附影响。
2) 料筒(熔体)温度尽量取 TPE 允许上限,保证足够热量蚀刻硬塑表面。
3) 二次包胶时硬塑模腔采用高模温 供热。硬塑高温下 TPE 熔体冷却慢,有足够热量与时间蚀刻形成不溶超薄层。
4) 二次注射 TPE 熔体以最高可能速度射出(无飞边前提)。快射 → 铺展时间短、蚀刻时间长;摩擦发热 → 熔体冷却慢、接触蚀刻久;剪切变稀 → 表面张力降、利于铺展。
5) 避免硬塑表面吸湿/变色,尤其两步注塑传递过程易发。
6) 尼龙 66 吸湿形成氢键阻碍 TPE 成键,降低结合强度。极性硬塑包胶 TPE 亦为极性配方,防潮同等重要。
7) 关注试机早期清洗料筒问题:曾跑 PVC / 曾产硬胶,残留料影响结合。
包胶三大收益
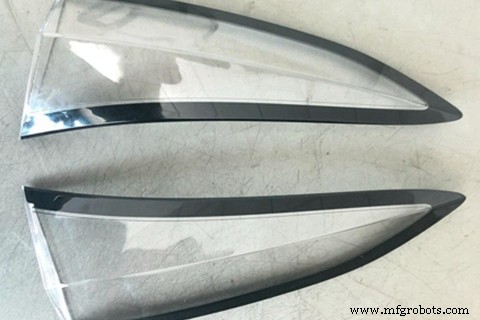
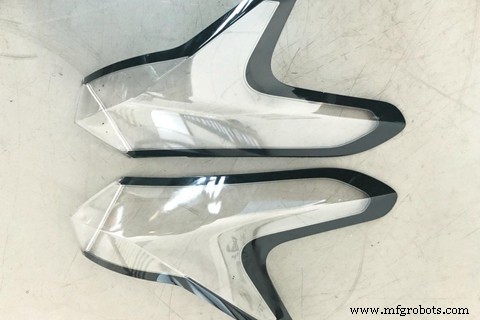
更美观:单件实现多色/多纹理无缝衔接。如透明件包黑色件成车灯透镜;金属嵌件包胶比手工嵌入更美观。
装配更强:熔融胶料固化于基材上,比分件后装配更牢固。
更友好:硬塑/金属手感差,软胶包覆软化触感,提升用户体验。
包胶原型制造三大路径
双色模结构复杂、周期长、成本高。开发阶段仅需 1-数套原型,是否必走双色/两步注塑?以下是快速原型服务常用路径:
1. 3D 打印技术
双色 FDM 打印机早已存在,双喷头打印不同色料实现双色混合。但材料选择受限极大。部分多色透明打印粗糙、分辨率低、质感差甚至“马赛克感”强。多色外观原型仍有长路要走。
2. 硅胶模包胶
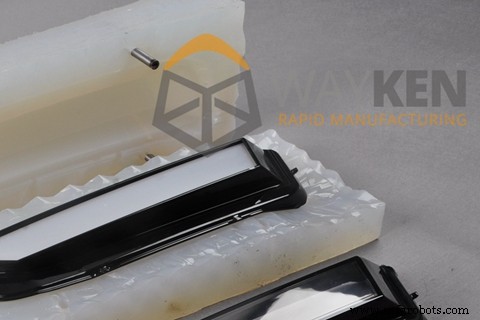
硅胶模真空复模是小批量原型常用法,对包胶原型优势显著。
硅胶模件精准还原色彩/纹理/光泽、嵌件包胶、甚至光学透明。适合复杂工艺结构件直接脱模,无需脱模斜度,公差 ±0.15mm/100mm,最高 ±0.05mm。
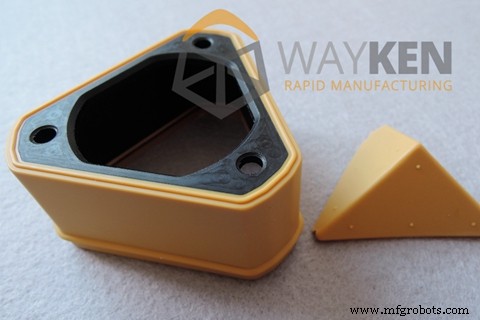
材料丰富:类 ABS/PMMA/PC/PP/PA/软胶,含耐冲击、耐高温 120℃、阻燃 UL94-V0 等级。
制模流程: 主模制作 → 硅胶模制作 → 真空复模。可实现软胶包硬塑、硬塑包硬塑、透明包非透明等多种包胶。
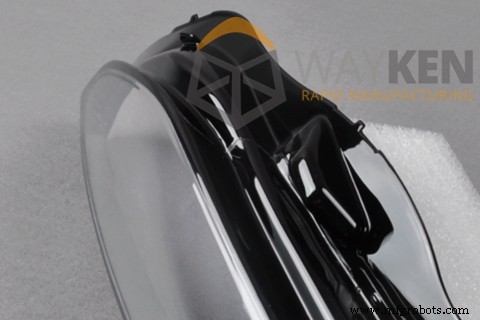
工艺控制难点: 浇口位置远离外观面、保证流动性;排气位置/数量常需多次调试,透明件排气不良显性缺陷;两材料收缩与二次固化变形控制。
3. CNC 加工 + 表面处理
CNC 加工双色原型需大量后处理实现多色/多材料组合。
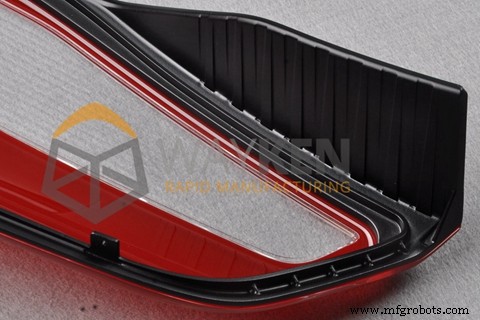
特点:速度快、尺寸精度高、外观质量优。材料选择极宽,几乎所有工程塑料与金属可加工。抛光等后处理后效果可媲美甚至超越注塑件。
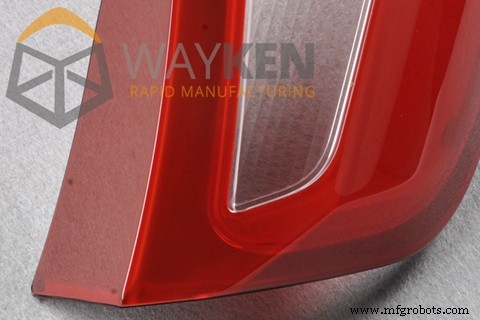
目前包胶原型主流仍以 CNC 为主,硅胶模快速进步。通常结合 CNC 与硅胶模包胶工艺实现。
包胶技术新进展
近年国际大展显示,欧美多色注塑厂商推向“多基础工艺组合呈现”。除传统车灯、空调面板、电视边框,新应用涌现:双色模内贴标(IML)、模内组装(IMA)、StackMold、2K+IML+IMA+StackMold、双色注塑+层间注射等,单台注塑机即可实现。
多色注塑技术受关注度持续攀升。未来不仅要呈现多色,更要与其它技术融合创造更高效价值,是行业下一阶段必攻克目标。
WayKen 在包胶领域深耕多年,近期在双色透明车灯件小批量硅胶模方面取得重大突破。联系我们获取即时报价,为您的包胶项目缩短周期、降低成本。
工业技术