


MIG 焊接 vs TIG 焊接:哪种工艺最适配您的项目?
金属惰性气体保护焊 (MIG) 与钨极惰性气体保护焊 (TIG) 是两种技术不同、成果各异的独特焊接工艺。了解各自要求、匹配度至关重要。
我们致力于帮您判断哪种焊接最适合您。Fairlawn Tool, Inc. 热衷提供满足您需求的解决方案。对比 TIG 与 MIG 优劣势,助您做出明智决策。
TIG 焊接 vs MIG 焊接
TIG 与 MIG 焊枪均在材料与电极间产生电弧,熔化金属使填充材料融合。两工艺均要求表面洁净清晰以获最佳结果。焊接前务必刷除污垢碎屑。
两技术均将金属加热至液态,再用填充材料连接。但两者如何差异化执行?
TIG 焊接用钨极通过工件通电。电极加热金属液化后,焊工手工将填充材料浸入熔池,两件开始连接。
TIG 需双手操作:焊枪与填充材料分离。但 TIG 成功焊接不强制要求填充材料。TIG 焊工有脚踏板控制焊枪电量。部分电弧焊产生飞溅,TIG 无飞溅、成型更洁净。
MIG 焊接通过连接电极的金属丝送丝熔合工件。金属丝将填充材料经焊枪送至熔融金属。MIG 采用短路过渡。熔池形成时惰性气体从枪口流出保护熔池免受大气元素干扰,惰性气体作为屏蔽使金属焊接。
MIG 工艺今日比 TIG 更普及。MIG 更易学、快得多。
两工艺有相似与差异。下节将深度剖析差异,您可根据项目偏好选择。
TIG 与 MIG 焊接方法有何不同?
TIG 与 MIG 属情境化优劣的不同焊接形式。依据项目目标与达成路径寻找最佳方式。考量焊接经验、工件材料、项目工期、预算。
主要差异包括:
- 技术: 核心差异。TIG 需一手操作焊枪、一手送填充材料;MIG 焊丝电极经丝盘枪连续送丝成型焊缝。
- 难度: TIG 双手协作对新手困难。MIG 连续送丝更易驾驭。
- 工件厚度: MIG 焊接厚金属更快。薄板 TIG 可能更优。
- 金属类型: MIG 适配大多数金属:铝、不锈钢、低碳钢。TIG 亦兼容但更擅长薄规格材料。
- 速度: TIG 较慢但细节更高。MIG 更快,适合高产率项目。
- 项目规模: 项目大小可决定选择。TIG 适合薄金属小项目,产出精准洁净焊缝。MIG 适配厚金属大项目,需长连续焊道。
- 控制性: TIG 需经验把控时机与双手材料平衡。MIG 通常更易控制,适合新手。
- 成本: TIG 比 MIG 更昂贵。
- 外观: TIG 因洁净美观成型备受喜爱,常用于艺术装饰用途。
- 设备: 设备设计不同。TIG 与 MIG 焊机有独特设计组件适配各自工艺。
TIG 与 MIG 焊接组件对比
两种电弧焊主要差异在于设备。因方法不同,设备必须差异化以适配。下节展示 TIG 与 MIG 组件差异。
TIG 焊接组件
TIG 焊接关键组件:
- 电源: 交流或直流。部分焊机可切换。交流适配铝等金属。直流提供强电弧,但工件需预清洁以保障气体保护有效。
- 焊枪: 设计多样。部分把手集成开关控制,或脚踏板控制。
- 脚踏板: 控制焊枪电量。踩踏越深电量越大、电弧越热,加速焊接但需驾驭额外热量速度。
- 电极与气体保护: 电极尖角塑造电弧形状熔池。焊接间隙需保持良好状态。焊枪喷嘴需气体透镜保护电弧熔池气流。喷嘴规格不同对应不同气体覆盖。气体通常为氩气。
- 填充材料: 填充丝材质规格多样。丝材应匹配焊接材料,材料厚度决定丝径。
- 背衬条: 加速焊接区冷却。夹持于焊件背面。铜或铝制散热。水冷背衬条亦可用,冷却水循环加速冷却。
MIG 焊接组件
MIG 与 TIG 设备不同以达成相似目标。MIG 组件清单:
- 电源: 通常恒压直流。
- 送丝: 送丝系统须平稳运行以保焊接均匀。送丝系统含压辊、推拉式、枪上盘丝。
- 电极: 依项目选取合适直径与成分。
- 焊枪: 提供保护电弧熔池气体、传导焊接电流至焊丝。风冷或水冷。风冷通常更便宜更轻,利用气体冷却喷嘴,适配轻量焊接。水冷枪适配大电流重载作业。
- 导管: 保持短直以确保送丝顺畅。
- 填充金属: 导电熔化电极,亦强化已焊接部位。
- 气体保护: 保护熔池电弧的气体通常为氩气二氧化碳混合。
TIG 与 MIG 焊接优劣势
结合项目,权衡 TIG 与 MIG 优劣势做决策。
您可能倾向某工艺,但了解优劣势助您更明智地决定什么能助达成目标、完成最佳焊接作业。
TIG 焊接优势
适配您下一项目的 TIG 优势:
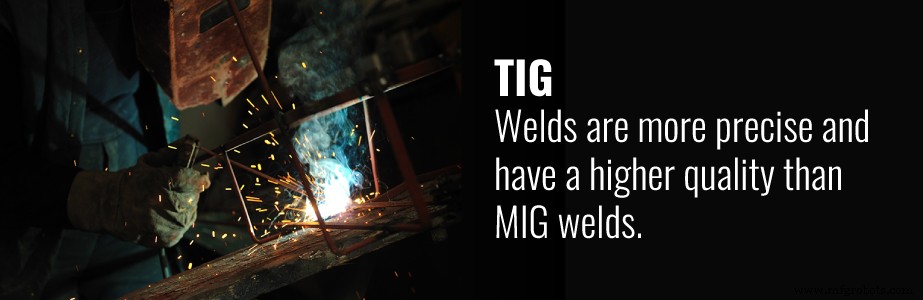
- 精准: TIG 焊缝更精准、整体质量高于 MIG。
- 更洁净工艺: TIG 工艺更洁净、更环保。
- 无需填充材料: TIG 焊接不强制要求填充材料。
- 更强控制: 脚踏板允许脚控调节热输入。
- 维护更低: MIG 焊接消耗电极,TIG 不消耗。电极维护较少,但用后仍需清洁。
TIG 焊接劣势
TIG 适配特定场景,但选用前需考量:
- 费用: TIG 焊接成本高于 MIG,因速度慢、熔敷率低。熔敷率指特定焊接电流下每小时沉积磅数。
- 需洁净表面: 焊接表面启动前须彻底清洁。
- 难度更高: TIG 需更资深操作员,因焊缝执行更复杂。
- 耗时更长: 准备与焊接过程均更耗时。
MIG 焊接优势
许多焊工可能认定 MIG 更适配需求。审视优势清单:
- 耗时更短:MIG 更快完成焊缝。
- 成本更低:工艺不如 TIG 昂贵,设备更易获取。
- 精准度:MIG 更易获得精准结合。
- 洁净工艺:焊后少维护,成型洁净。
MIG 焊接劣势
焊接工艺总有优劣。选项前考量 MIG 以下方面:
- 强度较弱: MIG 通常不如 TIG 强。
- 可靠性较低: 电弧稳定性下降、焊丝回烧等因素可能影响可靠性。
- 危害: MIG 可能产生浓烟烟雾、火花。
- 锈蚀: 可能造成锈沉积。
- 厚度要求: 薄材料 MIG 可能烧穿。
- 环境限制: 气体原因导致户外作业困难。
- 不同材料要求: MIG 可焊多金属,但各有特定焊丝气体要求。
何时使用 TIG 与 MIG 焊接?
使用 TIG 与 MIG 焊接可能将项目推向新高度。可大幅减少时间精力投入,提升最终产品质量耐用度。
了解 TIG 与 MIG 适配项目类型,助您决定自用哪种焊接类型。
TIG 焊接应用场景
项目具备以下特征,TIG 为最佳选择:
- 焊接薄金属: 薄金属或小项目选 TIG。精准焊缝成型美观、少清理。
- 手眼协调好且有练习: TIG 为三部曲工艺,需强手眼手足协调。精细技术需练习耐心。脚控允许更精准控热。
- 易触及角度: 脚踏板虽好,但小区域奇特角度焊接可能不适用。考虑指尖控制触及那些角度正确焊接。
- 焊接适配金属: TIG 适配铝、铜等多金属,但不适配铸铁。
- 短程焊接: 短程技术焊缝最适配 TIG。长程更难更贵。
- 精细或艺术项目: 工具箱、水槽等选 TIG 更好。TIG 亦最适配艺术品:装饰设计、汽车项目。终极外观重要时选 TIG。
MIG 焊接应用场景
项目可能需 MIG 独特能力。考虑选择 MIG 如果包含以下场景需求:
- 焊接更厚更大金属件: 厚大件需大量焊接工作选 MIG。盘上连续送丝填充材料连接工件得最终产品。焊后可能需打磨平整。
- 想要更少缺陷的平滑流程: MIG 连续性降低缺陷几率,无需反复起弧停弧担忧。
- 困难角度或需空手控制: MIG 扳机控制操作,留出空手辅助定位材料以正确焊接。
- 需长程焊接: MIG 可处理长生产批次,因更易管理、比 TIG 快。
- 焊接新手: MIG 更适配大项目,因更易驾驭、可长程焊接。
焊接安全
无论选哪种焊接工艺,安全至上。无论委托 30 年资深专家还是初次焊接,安全措施为首要任务。所有焊工须佩戴防护装备防严重伤害。
防护装备概览及必要性:
- 面部: 焊接面罩保护眼面免受辐射、火花、强光、烧伤。头颈裸露皮肤戴面罩下防火罩。
- 眼睛: 焊接勿戴隐形眼镜。镜片吸附空气粉尘化学物刺激眼睛。
- 耳朵: 戴耳罩防焊接噪音听力损失。耳塞须防火。
- 肺部: 焊接产生大量烟雾氧化物,吸入危险。呼吸器守护肺健康。
- 皮肤: 裸露皮肤覆盖防火服。扣紧口袋、放下裤脚防火花收集。裤子盖过靴顶防火花落入烫伤腿脚。
- 手脚: 戴绝缘防火手套、橡胶靴防触电烧伤。手套覆盖前臂。
此外,调整焊接角度使火花喷射远离身体。焊接前取下首饰,确保衣物非合成材料(极易燃,增加烧伤风险)。
选择 Fairlawn Tool 作为您的 TIG 与 MIG 焊接专家
Fairlawn Tool, Inc. 以提供成功所需所有材料为荣。我们是农业、电信、建筑等行业焊接与其他金属加工服务的无与伦比专业资源。
当您公司需要中大型焊接订单完成项目,我们是您的解决方案。提供高质量服务与无与伦比结果。我们的焊接服务与能力定能满足您需求。立即开启梦想项目!致电了解或预约下一项目咨询。
最后更新 2021 年 4 月 2 日
工业技术