


MIG 焊与 TIG 焊:核心区别与应用场景
焊接工艺分类
焊接是永久连接工艺,近几十年技术突飞猛进,已基本取代铆接等传统永久连接,成为金属结构、塑料、陶瓷装配首选。定义:通过凝聚形成永久连接两个或多个部件,可加或不加填充金属、热、压力。工艺分类:电弧焊、气焊、电阻焊、固态焊、高能束焊。MIG 和 TIG 均属电弧焊。
电弧焊原理
母材与电极间建立电弧,电弧为熔化熔合面形成凝聚的主热源。因母材须熔融,所有电弧焊本质均为熔焊。工艺包括:手工电弧焊 (MMAW)、气体保护金属电弧焊 (GMAW)、气体保护钨极电弧焊 (GTAW)、埋弧焊 (SAW)、药芯焊丝电弧焊 (FCAW)、电渣焊 (ESW) 等,原理同而能力异。
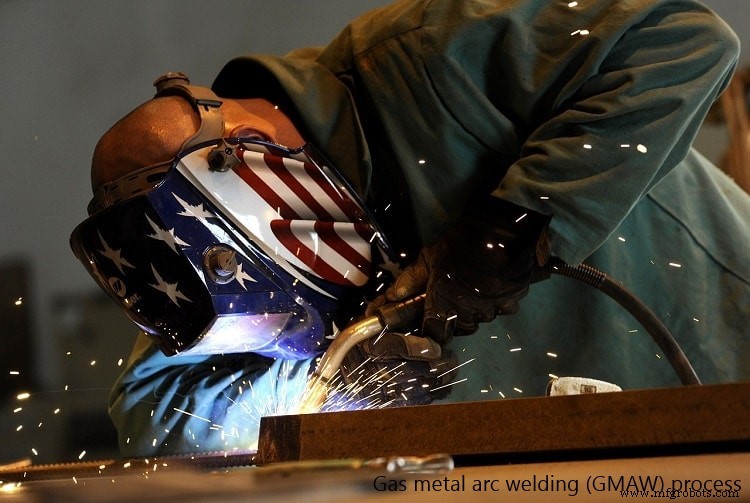
MIG 焊 (GMAW 惰性气体保护) 特点
高生产率熔焊工艺,消熔极细丝经自动系统从线盘连续送入焊接区。足够电压下电极与母材间电弧高速熔化电极沉积填充根部间隙。惰性气体(氩、氦等)保护高温电弧及周围区域防氧化。按保护气体性质,GMAW 分 MIG(惰性气体)和 MAG(活性气体混合惰性气体)。
TIG 焊 (GTAW) 特点
通用可靠熔焊工艺,非消熔钨极建立电弧。需时外部送填充丝。与 MIG 不同,TIG 填充沉积率低,但接头质量和焊缝外观远优。两者均为电弧熔焊、均用惰性气体保护,但工艺能力不同。
MIG 焊 vs TIG 焊 详细对比表
| 对比项目 | MIG 焊 | TIG 焊 |
|---|---|---|
| 电极类型 | 消熔极 | 非消熔极 |
| 电极材料 | 各类适配金属均可 | 钨基(含 Th、La₂O₃、CeO₂、ZrO₂ 等微量合金) |
| 填充沉积率 | 极高,生产率高 | 较低 |
| 飞溅 | 产生飞溅(损失填充金属、外观差) | 最优参数下无飞溅 |
| 自熔模式 | 不可(消熔极固有沉积) | 首选自熔,也可均质/异质模式 |
| 仰焊适用性 | 不适用仰焊 | 可用于仰焊(需经验丰富焊工) |
| 操作难度 | 简单,易控制,无需高技能焊工 | 较难,打弧维持关键,需经验焊工 |
关键技术点深度解析
消熔极与非消熔极
电弧焊必须有导电电极建立电弧。消熔极随电弧热熔化沉积填充金属;非消熔极不熔化,填充金属需外部供给。MIG 用消熔极,细丝按预定速度连续送入。TIG 用非消熔钨极,需填充时额外送细棒至电弧下。
电极材料
填充材料须与母材相容。MIG 可按母材选电极/填充金属,电极材质多样,各适用特定母材群。TIG 电极固定为钨(高强、高熔点、保形好),加微量合金元素改善电子发射、抗烧蚀。
填充沉积率与生产率
MIG 细丝经机械装置连续送入,沉积快、生产率高,适合 V/U 型坡口、大根部间隙。TIG 沉积率低。
飞溅与外观
飞溅 = 电弧散射产生的熔融微滴,造成填充损失、沉积不均、电弧不稳、外观差、需打磨。GMAW (MIG/MAG) 均产生飞溅,MIG 飞溅较低但无法完全消除。TIG 通常无飞溅(工件洁净时),焊缝洁净光滑美观。
自熔/均质/异质模式
按填充金属应用及成分分:自熔(无填充、根部间隙极小)、均质(填充成分≈母材)、异质(填充成分差异大)。MIG 固有消熔极不可自熔。TIG 适合且首选自熔,亦可最优参数下实施均质/异质模式。
仰焊可行性
焊接位置含平焊、立焊、仰焊等。仰焊极难,熔池重力下垂甚至伤人,重力限制沉积。洛伦兹力可辅助。TIG 最优参数可实施仰焊,但需经验焊工保证熔深和质量。
参考文献
- Gas Metal Arc Welding Handbook by W.H. Minnick (2007, Goodheart Willcox)
- Basic TIG & MIG Welding (GTAW & GMAW) by I.H. Griffin, E.M. Roden, C.W. Briggs (3rd ed., Delmar Cengage Learning)
工业技术