


MIG焊与TIG焊核心区别详解:12大维度对比与选用指南
MIG(金属惰性气体保护焊)与TIG(钨极惰性气体保护焊)同属气体保护电弧焊,但电极形式、熔敷机制、操作模式、适用材料/厚度、效率/质量平衡截然不同。本文通过12维度对比表与场景分析,助您精准选型。
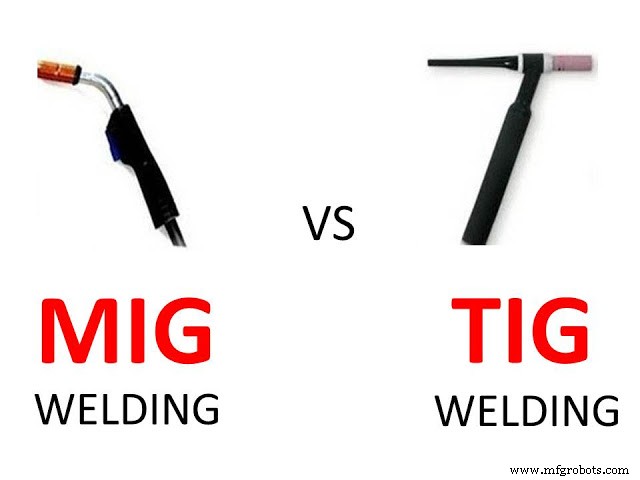
核心差异对比表(12维度)
| 序号 | 对比项 | MIG焊 (GMAW) | TIG焊 (GTAW) |
|---|---|---|---|
| 1 | 全称/代号 | Metal Inert Gas / GMAW / MAG(活性气体) | Tungsten Inert Gas / GTAW |
| 2 | 电极形式 | 熔化极:连续焊丝(实心/药芯)作电极兼填充金属 | 非熔化极:钨极(纯钍/铈/镧/钇钨)仅导电引弧 |
| 3 | 保护气体 | Ar/Ar+CO₂/Ar+O₂/CO₂(活性气体称MAG) | 纯Ar/Ar+He/Ar+H₂/Ar+N₂(惰性/还原性) |
| 4 | 填充金属供给 | 连续自动送丝(送丝机+导管+导电嘴),速度可编程 | 人工/机械单独送丝(冷/热填充丝),或无填充自熔 |
| 5 | 极性/电源 | DCEN(直流正接/反极性)为主,脉冲MIG双极性 | DCEN(直流正接)焊钢/不锈钢/钛;AC(交流)焊铝/镁(清理氧化膜);DCEN焊铜/镍 |
| 6 | 适用材料范围 | 碳钢、低合金钢、不锈钢、铝合金、镍基合金、铜合金 — 全金属覆盖 | 不锈钢、铝/镁/钛/铜/镍合金、异种金属 — 高合金/活性金属/薄板优势 |
| 7 | 板厚适用范围 | 0.8mm ~ 40mm+ (脉冲MIG可薄至0.6mm) | 0.3mm ~ 5mm(常规);脉冲/热丝TIG可达10mm;>10mm效率极低 |
| 8 | 焊接速度/效率 | 高:熔敷率高(2-12 kg/h),易自动化/机器人、全位置焊 | 低:熔敷率低(0.5-2 kg/h),人工操作慢、自动化集成复杂 |
| 9 | 焊缝成形/质量 | 良好:飞溅少(脉冲/短路过渡)、成形可控、气孔敏感 | 极佳:无飞溅、熔池清晰可见、气孔极少、成形美观、X射线合格率最高 |
| 10 | 操作技能要求 | 中:送丝自动、单手操作枪、参数窗口宽 | 高:双手协调(枪+丝)、脚踏板控流、熔池控制、工艺窗口窄 |
| 11 | 设备成本 | 中等:焊机+送丝机+枪+气路 ~ 中等投资 | 中高:交直流脉冲焊机+水冷枪+高精度送丝/冷丝系统 |
| 12 | 典型应用场景 | 结构件批量焊接、汽车白车身、压力容器、管道、船舶、重型机械、机器人焊接工作站 | 精密薄板、管道根焊道、航空航天关键件、食品医药管路、异种金属、艺术品修复、根焊道后填充 |
深度解析:差异背后的物理机制
熔化极 vs 非熔化极 — 本质分野
- MIG:电弧在焊丝尖端与工件间燃烧,焊丝熔化金属以液滴过渡形式跨越电弧沉积。热源与填充耦合,单手操作,高熔敷率。
- TIG:电弧在钨极端部与工件间燃烧,钨极不熔化(熔点3410℃)。填充丝独立送入熔池前沿,热源与填充解耦,双手协调,精准控制热输入与熔池。
过渡模式决定MIG性能上下限
| 过渡模式 | 电流/电压 | 液滴特征 | 飞溅 | 适用厚度 | 典型应用 |
|---|---|---|---|---|---|
| 短路过渡 | 低电流/低电压 | 焊丝短路熔断转移 | 中等 | 薄板<3mm、全位置 | 薄板结构、根焊道 |
| 球状过渡 | 中电流/中电压 | 大球状液滴重力转移 | 大 | 中厚板、平焊 | 一般结构、不锈钢 |
| 喷射过渡 | 高电流/高电压 | 细微液滴轴向喷射 | 极少 | 厚板、平焊/横焊 | 高效填充、重型结构 |
| 脉冲MIG | 基值电流+峰值电流脉冲 | 一脉冲一液滴、可控喷射 | 极少 | 全厚度、全位置 | 现代MIG主流、高质高效 |
TIG交流清理氧化膜机制
焊铝/镁必须用交流TIG:正半周(工件正) — 电子轰击清除氧化膜;负半周(钨极正) — 深熔入。波形平衡/频率/占空比可编程优化清理宽度与熔深。
选型决策矩阵
| 决策因素 | 强烈倾向 MIG | 强烈倾向 TIG | 可选/混合 |
|---|---|---|---|
| 板厚 | >5mm、重型结构 | <3mm、精密薄板 | 3-5mm 视质量/效率权衡 |
| 材料 | 碳钢/低合金钢/大批量不锈钢 | 铝/镁/钛/高镍合金/异种金属 | 不锈钢薄板、铝合金结构件 |
| 接头形式 | 长直缝/角焊缝/搭接/批量 | 管道环缝/根焊道/复杂曲线/薄壁 | 管板连接、换热器 |
| 质量等级 | 标准工业级(Ⅱ/Ⅲ级) | 高等级(Ⅰ级/核级/航天/食品卫生) | 关键承载部位TIG根道+MIG填充 |
| 自动化程度 | 机器人/专机/龙门焊 — 极易集成 | 专用自动焊机/轨道焊/机器人TIG(难度高) | 机器人MIG填充+TIG根道 |
| 成本敏感度 | 设备/耗材/人工综合成本低 | 人工成本高、设备投入大 | 全生命周期成本核算 |
黄金组合:TIG根道 + MIG填充
厚壁管道/压力容器/关键结构最佳实践:
- 根焊道(关键):TIG无填充/小填充 — 保证熔透、成形、无缺陷、X光合格
- 填充/盖面道:MIG/脉冲MIG/药芯焊丝 — 高效填充、降低成本
- 优势互补:TIG保底质量,MIG保效率,综合造价最优
现代技术演进
- MIG:双丝/多丝MIG、激光-MIG复合焊、冷金属过渡(CMT)、超高速高熔敷率焊丝
- TIG:热丝TIG(预热填充丝提速2-3倍)、窄间隙TIG、激光-TIG复合、机器人TIG力控/视觉跟踪
- 统一平台:同一台数字化焊机切换MIG/TIG/棒焊/气刨模式,共享电源/控制/通讯
结语
MIG = 效率王者、结构主力、自动化首选;TIG = 质量标杆、薄板/异种/关键件专家。没有绝对优劣,只有场景匹配。现代制造趋势:工艺混合(TIG根道+MIG填充)、数字化平台统一、机器人集成标准化、参数库/工艺包知识化。工程师应建立材料-厚度-接头-质量等级-批量-成本六维决策模型,而非单一偏好选择工艺。
制造工艺