


热金属冲压入门:基础与最佳实践
金属冲压将板材转化为众多行业所用的零部件和工具。工艺风格几乎与服务行业数量相当,识别并理解这种零件成型方法的复杂性,成为选择零件制造服务的关键环节。
什么是金属冲压?
通常,金属冲压将冷金属置于模具间,也有工艺使用加热材料。压制使金属成型为所需形状。这些形状常制成工具或大型组件的部件。制造业有时也称冲压为“压制”。
机内冲压模具对金属进行切割或成型。模具按项目专门设计。虽制模耗时,但模具完成后冲压过程极快。
此工艺可大批量生产同一零件。冲压可为零件制造的单一步骤或众多步骤之一。冲孔、落料、压花、法兰、弯曲、整形等均为冲压过程可能经历的阶段。
冲压的通用性使其成为汽车、军工、公共交通、制造等众多行业的理想生产方式。
冲压类型
冲压类型取决于成品需求。精密、热金属、级进模冲压为最常用工艺。
1. 精密金属冲压
精密冲压制造凸起图像或三维件,成品公差极紧。相比其他冲压,精密冲压材料在机器间移动更少,大幅提速。
该方法的高精度可成型必须严格符合规格的复杂设计。可用于长度公差0.001-0.002英寸、圆度公差0.0005-0.001英寸的部件。飞机部件、发动机零件、电子电信设备、原型件常采用精密金属冲压制造。
微精密冲压为该工艺变体,制造电子或医疗行业厚度仅0.002-0.005英寸的精密零件。
2. 热金属冲压
热金属冲压利用极端高温成型金属。硼钢加热至1700°F以上,在模具中淬火。结果得到高强度轻量钢件。
热冲压件的主要优势是高抗拉强度,完成后约50-200 KSI。热冲压还能一次成型复杂零件,减少焊接等连接工序。此法生产的零件不像其他高强钢成型件那样回弹变形。遗憾的是,硬化后难切割,后续修边切割极具挑战,通常需强力激光。
热金属冲压需多种设备:
- 能将金属加热至所需温度的加热系统
- 足够的冷却系统
- 自动化搬运系统(成品初期过热无法触碰)
- 高抗热冲击模具材料
- 具备停顿功能的液压/伺服压力机
冲压系统显然须符合所有安全要求。
3. 级进模冲压
级进模冲压让金属件经多工位,每工位执行独立动作。整个过程工件始终连在长料带上,最后一台机器将成品从料带切离。
长周期、大批量生产选级进模冲压极佳。模具寿命长,废料极少。
制造可能需不同压力机的大型件时,采用移模冲压。仅在几点不同:工件更早从料带分离,传送带在机器间传递工件。
金属冲压如何工作
金属冲压指通过冲孔、落料、弯曲等方法将板材成型为成品的过程。让我们深入了解。
制造商使用哪些冲压金属材料?
冲压始于一片板材。薄板为成品提供强度,又保持冲压所需柔韧性。厚度常在0.001-0.625英寸。
尽管金属薄,压力机仍需施加巨大压力切割成型。例如从1/8英寸厚钢板冲切10英寸圆需78.5吨力,业内属低压。冲压机可产生10-50,000吨(20,000-100万磅)压力。
金属类型决定成型切割所需力度。常用金属类别:
- 铁基金属:如不锈钢,成本最低,降低生产价格。
- 非铁基金属:镍、青铜、黄铜等不含铁的金属。
- 非标准合金:成分视成品所需性能而定。
- 贵金属:金、银、铂,昂贵但特定应用必需。
知晓何种材料配何种压力和工艺,是金属冲压的专家知识。例如精密冲压倾向用特定合金或贵金属带料而非卷料。
成型阶段发生什么?
成型阶段指压力机弯曲或以其他方式塑形金属。视金属厚度和成品外观,有多种塑形方法。
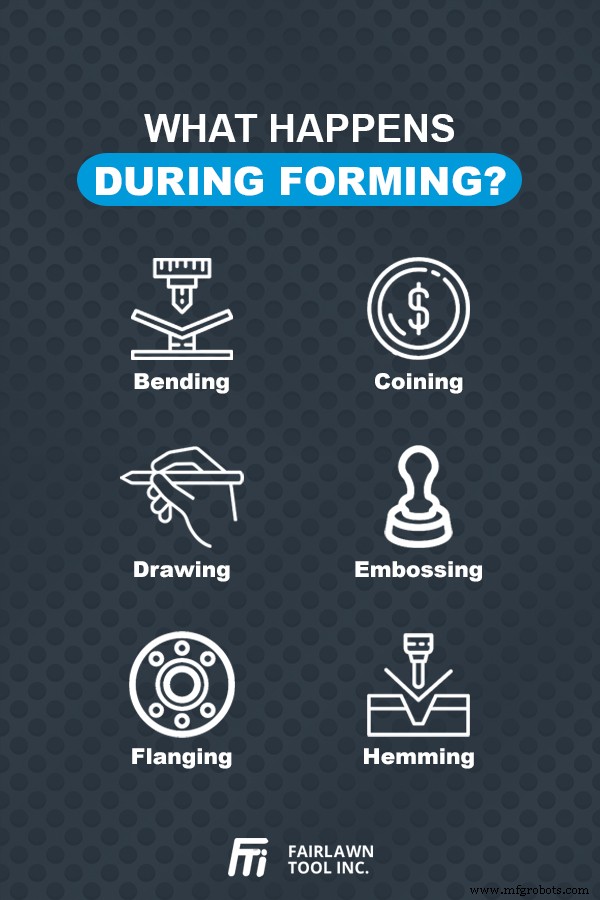
- 弯曲:沿单一直线轴折叠金属。
- 整形:将金属压制成边缘清晰的成品。
- 拉深:将金属拉过模具拉伸材料。油底壳、金属水槽为拉深典型产品。
- 压花:金属需表面图案时,机器将其拉伸压入凹模。金属表面的字母、设计、图像需压花成型。
- 法兰:类似弯曲,但沿曲线轴而非直线折叠。
- 翻边:将边缘折回自身形成加强边。
这些成型过程可发生于冲压中,其他金属加工也可使用。
切割工艺有哪些?
切割可在成型前或后,视冲压类型而定。如级进模冲压在过程末端修整成品,移模冲压在开头切离金属。
切割方法需不同切割模具达成预期结果。
- 落料:切出所需基本形状,其余金属搁置。
- 切槽:级进冲压中可能需切槽,在金属上制造小切口以增加材料通过压力机时的柔韧性。
- 冲孔:不保留切下部分,而是在金属上冲出孔。切下材料另作他用,周围金属继续冲压流程。
- 剪切:沿直线切割金属,如剪刀剪纸。
- 修边:将成品或近成品从毛坯切离。剩余金属可再利用、作废料出售或回收。
金属冲压优缺点
任何工艺都有利弊。主要优缺点如下。
金属冲压优势
冲压工艺为选择该法制造零件者提供多重益处。
模具制成后,金属工人可在相对短时间内大批量生产零件。CNC加工等自动化使生产更快。
成本对比:冲压模具生产成本低于其他金属成型。若用铁基金属,项目成本更低。
钣金冲压显著优势是材料可回收。成品制造后的废料可回收再造未来产品。
金属冲压劣势
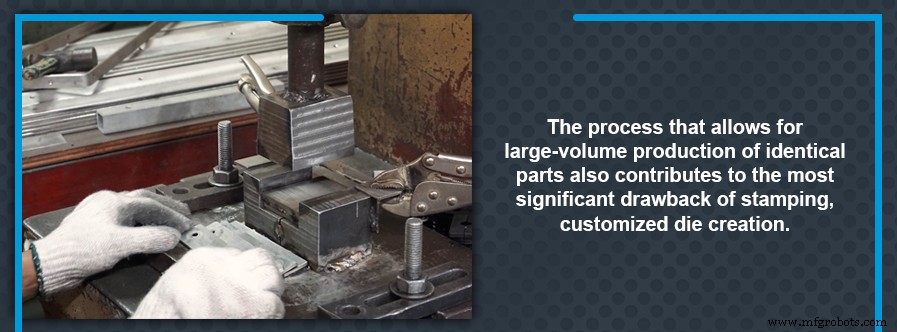
实现同类零件大批量生产的工艺也导致最大缺点:定制模具制作。
按项目规格制模增加冲压前期时间。模具任何变更均增加工时。即一旦用成品模具开始生产,停产成本高且复杂,虽非不可能。
冲压虽可生产小批量或短期项目,但小订单可能不值得动用压力机。小项目制造可能更具成本效益。详询您的项目细节,以定夺冲压还是制造更合适。
金属冲压应用
冲压制造高度专业化的机械零件,也制造消费品、工业设备等日常组件。
冲压应用视行业而定,但某些零件可冲压也可制造。以下项目特质倾向选冲压而非制造:
- 严苛公差:精密冲压可制造精确测量、微小误差的零件。
- 大批量:模具制成后冲压快、产量大。
- 零件尺寸:小型件,尤其是微精密冲压件,冲压优于制造。
- 零件形状:需圆形件必须冲压,因唯有该工艺能制造此形状。
- 后续工序:冲压对后续工序控制力更强,有助确保组装或焊接时组件最佳性能。
使用金属冲压的行业
许多行业在工具或零件某些环节使用冲压。
- 汽车:热冲压使汽车车顶轻量化且抗翻滚压溃。许多OEM和售后件亦用冲压生产。
- 电子:电子内部最微小金属件可能始于送入微精密冲压机的金属。
- 航空航天:精密冲压可大批量制造发动机零件和飞机部件。
- 家具和家电:大众化家具和消费电器可能含金属冲压件。
与高质量钣金冲压合作伙伴合作的重要性
冲压工艺要求对金属、其特性和加工方法有深度认知。金属类型和预期结果均显著影响冲压公司对项目的处理方式。拥有正确设备至关重要。经验丰富的冲压公司兼具硬件和合格人员,能完成您所需工作。
例如,某些项目需热冲压因成品要求极高强度。优质冲压公司知晓何时用此工艺、何时选其他冲压形式。某些项目需超越冲压本身的工序。这些和简单冲压订单都需要能提供一站式生产来源的公司。
Fairlawn Tool提供交钥匙解决方案,拥有ISO 9001:2015认证。认证彰显我们对质量的持续承诺。我们定期接受服务审核以维持认证。有此国际背书,您可信赖我们承接项目。
您的金属冲压单一来源解决方案
若您对金属冲压件感兴趣,Fairlawn Tool可助力。我们在所有类型金属制造(含冲压)领域拥有多年专长。您可信赖我们快速、预算内为您提供高质量零件。服务含热冲压、冷冲压、管材弯曲、CNC转塔冲床、自动化焊接等。我们是您所有金属制造需求的一站式商店。
了解热冲压如何助益您的业务,或Fairlawn Tool如何助力您的金属制造需求,请致电410-374-1100或在线联系我们。
工业技术