


钣金加工入门:掌握金属板材生产基础
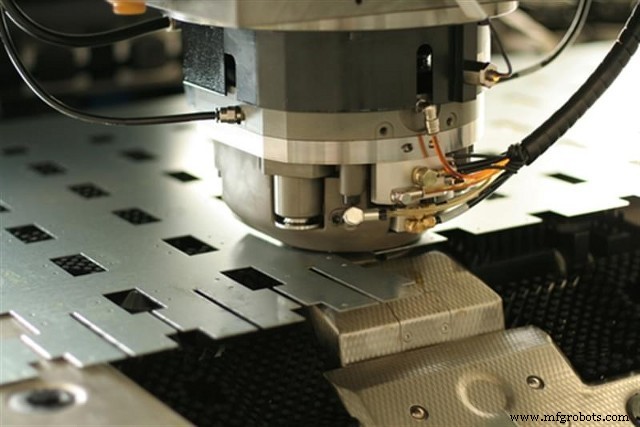
采用新制造工艺前,理解其基本原理至关重要——即弄清它是什么、如何运作、有哪些优势。本文涵盖钣金加工基础,揭示这一跨行业广泛应用的金属成形技术。
什么是钣金加工?
钣金加工指将平板金属转化为金属产品和结构的过程。通常涉及多种钣金类型的转化,因此不应视为单一工艺,而应视为一组成型技术集合。
这些技术常协同工作以产出所需零件。基础技术包括切割、折弯、冲压、冲孔、焊接、表面处理,下文将详述。
钣金制造适用多种金属材料。RapidDirect可生产铝、钢、不锈钢、铜、黄铜等材质的钣金件。该工艺极为普遍,您日常极难不接触钣金制品——无论是家电还是支架、外壳等小部件,无处不在。
钣金设计流程指南
许多人不了解钣金制造基本步骤,缺乏基础认知会导致项目需求与预期不切实际。钣金加工常为多步骤流程,需多领域专家与工具协作。
从启动到结束,金属加工设计流程包含:
构思阶段
所有快速原型始于构思,钣金设计也不例外。从设计师的基本概念出发,可粗略记录以明确项目需求。也可能涉及所需钣金件的3D建模,模型含壁厚、弯曲半径、孔向、弯曲补偿等要求。
制作工程图纸
3D模型完成后需输出制造图纸。开工前工程师需绘制蓝图,确定所需钣金规格以制作初步图纸。
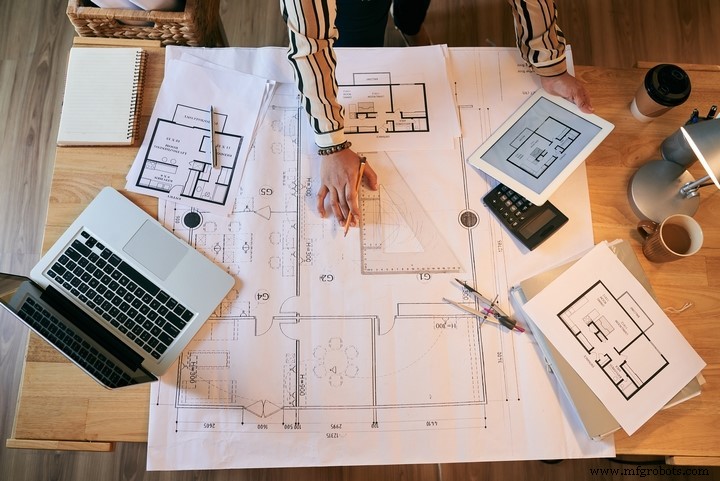
图纸将发送至机加工车间,包含材料选择、表面处理等所有制造信息。
可制造性分析
图纸将经相关计算复核,确保符合规格。遵循DFM策略可简化设计、减少零件数,建议标准化通用件。工程师据此开发易制造设计。分析完成后输出最终车间图纸,含应力/应变、载荷极限深度计算,以此确定加工工艺。
原型开发
有设计模型后,工程师通过切割、折弯、冲压、冲孔、焊接等工序保持零件几何特征。表面处理提升原型美观度。须按序执行,急于求成或跳过步骤将损害最终产品质量与完整性。
原型测试
原型完成后,客户评估其是否满足要求。测试可含实况工况验证、用户反馈收集。
批量生产
通过测试、满足规格的原型将进入全规模生产。
钣金加工方法
理解零件成型需掌握加工技术。这些方法将平板转化为立体功能件。以下是最常用技术:
切割
切割通常是首道工序,即按客户设计将矩形板材切割成型。切割方法多样:
剪切利用剪切力切断金属,含剪切、冲孔、落料三种形式。无剪切切割适合高精度、快速交付的工业项目。
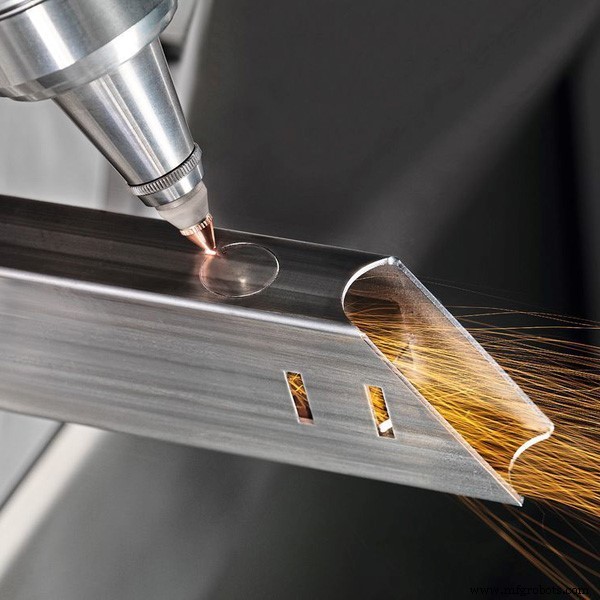
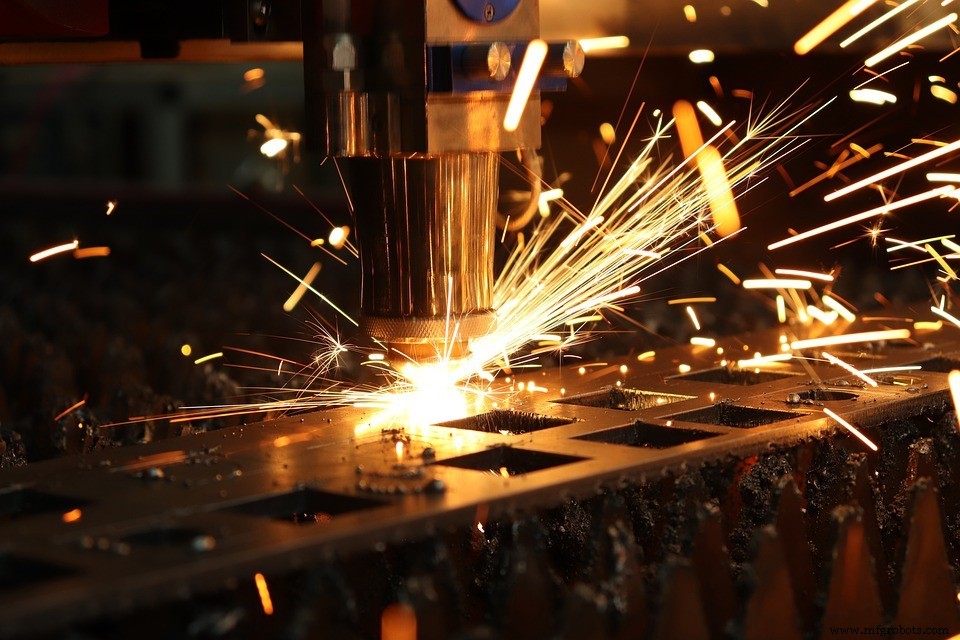
RapidDirect采用激光切割(无剪切工艺),更适合工业应用。激光切割精度达±0.1mm且高效。亦提供等离子切割、水刀切割等高精度方案。
冲压
冲压是冷成型工艺,利用模具在冲击力作用下通过剪切压力改变金属形状。
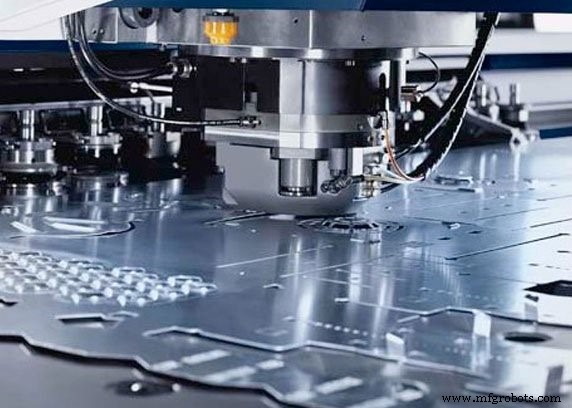
冲压是钣金制造广义术语,涵盖冲孔、折弯、压花、翻边(使板材形成法兰)等。
折弯
折弯是关键工序。使用折弯机、卷板机等设备制造U型、V型等标准形状。
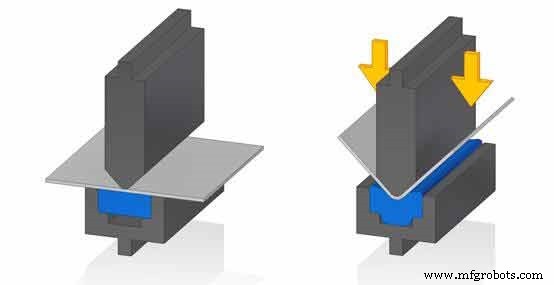
折弯看似简单实则复杂,需高技能操作员。主要因“回弹”现象——金属折弯后倾向恢复平直。为克服此问题,操作员需过度折弯,使回弹后角度符合设计。
冲孔
冲孔用于在板材上制造孔洞。依靠冲头和模具(通常为硬质金属)施加剪切力穿孔,模具收集废料。亦可制造板材压痕。RapidDirect CNC冲孔可加工直径50mm以内孔洞。
焊接
焊接是钣金加工后期工序,用于将多个金属件连接成单一零件。工艺多样,含电弧焊、MIG、TIG等。
虽路径不同,但功能一致:熔化工件边缘并添加填充材料,形成冶金结合,牢固融合。焊接仅在产品含两个以上独立组件时必要。
如需钣金加工件,请联系RapidDirect。
钣金加工材料选择
钣金工程材料丰富,正确选择是保证质量的前提。
选择应基于目标成品及预期性能。常用材料包括:
- 不锈钢:奥氏体(非磁、高镍铬、耐腐蚀成型好)、铁素体(磁性、非结构/装饰用)、马氏体(高强耐腐蚀)。
- 热轧钢:1700°F以上轧制,易成型大型件。
- 冷轧钢:热轧钢深加工,表面更光滑、公差更优。
- 预镀钢:即镀锌板,防锈涂层保护,延展性好利于加工。
- 铝:强重比优异,特性多元满足多样应用。
- 铜/黄铜:黄铜低锌易加工,铜自带氧化层防腐,均适合建筑装饰美学需求。
钣金加工表面处理选择
表面处理兼具美观与功能效益。
常用处理:
- 喷砂:高速喷射砂料形成哑光纹理,利于后续涂层附着。
- 抛光:布轮抛光呈现镜面光泽。
- 粉末喷涂:喷涂粉末涂料后烘烤固化,形成耐磨层。
- 阳极氧化:赋予优异防锈性,提升表面硬度与耐用性。
- 化学转化膜:提供良好导电性与耐腐蚀性,作为漆基底,呈金黄色。
钣金加工设计考量
建模钣金件时的关键设计特征:
- 壁厚:几何体厚度必须统一。多壁厚需不同厚度板材,导致对齐定位不准或耗时。
- 弯曲半径:内侧弯曲半径≥板厚,避免变形开裂。全件统一弯曲半径利于成本控制与定向精度。
- 弯曲补偿与扣减:弯曲补偿为展平所需增加材料长度;弯曲扣减为获得展平需从法兰长度扣除的材料量。
- K因子:中性层与板厚之比,随材料物理特性与厚度变化。
- 孔/槽朝向:孔槽直径≥板厚,间距合理,避免靠近材料边缘。
其他考量:翻边、缺口、拉伸件、卷边、倒圆、沉头孔等。
钣金加工DFM贴士
高效快速制造的有效设计贴士:
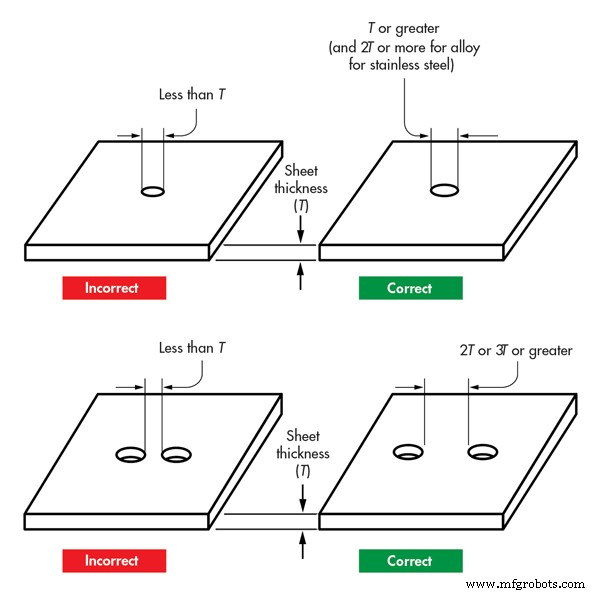
必须在设计中明确孔径、对齐、位置。孔径小于板厚会导致长毛刺、高冲压载荷、过大毛刺。故孔径应大于板厚。
孔间距≥2倍板厚。靠边孔距边缘≥板厚。
冲孔区加强筋与弯曲减免可增强零件。晶粒结构对防止拉伸件/凸耳开裂至关重要。凸耳不平行于晶粒方向(易开裂),应垂直或<45°角度。
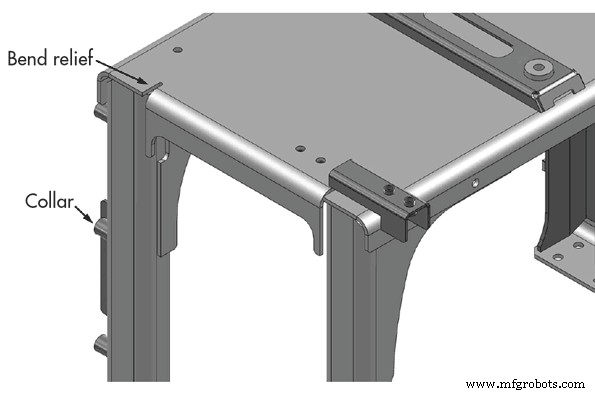
保持冲头-模具间隙足够大以避免冲头过早磨损。在弯曲处加筋、倒角可增加刚度、减少回弹。法兰孔周围压印可保持零件平整度与强度。
RapidDirect钣金加工服务
钣金加工兼具科学与艺术,其细微技术要求专业加工人员操作。掌握基础后,其余交给专业服务!
RapidDirect提供自动化高度流线化的生产服务,助您享受钣金加工红利。报价12小时内出具,最快3天交付。快速原型服务含:20年经验专家团队领衔的可靠制造能力、技术质量保障(SGS/RoHS材质认证、过程质检报告、首件检验)。
工业技术