


无铅焊锡与有铅焊锡:专家对比与实操指南
几乎所有电子产品都使用焊锡作为“胶水”,将元器件固定在电路板上。无论是无铅焊锡还是有铅焊锡,其核心功能大同小异,但不同产品和应用场景对焊锡类型有特定要求。焊锡的选择直接影响焊接工艺的顺利程度,若选型错误,将导致焊接过程困难重重。因此,深入了解焊锡的理论知识与类型特性,是实现高效焊接的关键。
根据需求不同,可在有铅焊锡与无铅焊锡之间选择。两者各有优劣,若要确保焊点质量,必须找到最适合自身项目的方案。
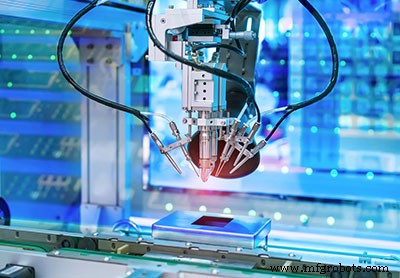
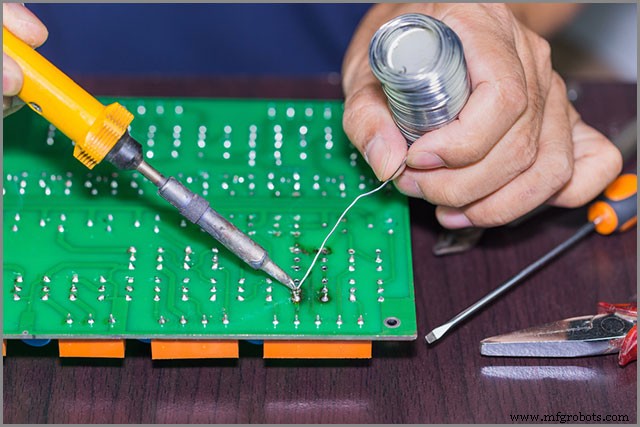
(焊锡铁头自动化制造,用于PCB焊接组装)
1. 什么是焊锡?
焊锡到底是什么?为何要用无铅焊锡替代有铅焊锡?两者是否存在缺陷?本文将深度解析无铅与有铅焊锡的差异,助您全面掌握核心知识。
首先,焊锡是一种由铅和锡组成的金属合金,通过高温烙铁(约600°F / 315°C)熔化。冷却后形成牢固的电气连接。传统电子行业常用锡铅合金,典型比例为63%锡、37%铁(共晶比例),熔点约183°C。不同类型的焊锡适用于不同领域,管道工程也大量使用焊锡。
电子组装常用“共晶混合物”(60%锡、40%铅),其熔点远低于预期,利于操作。
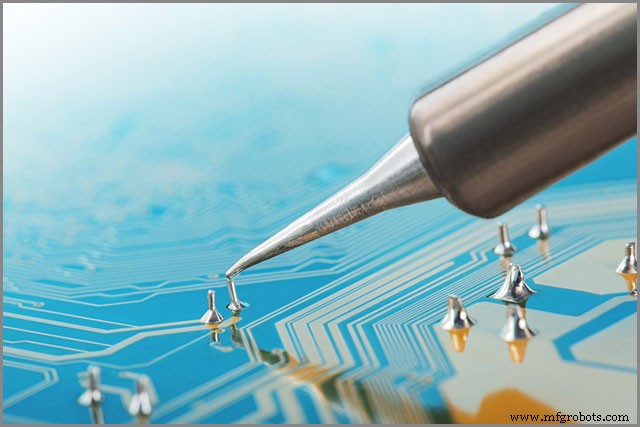
(电子元器件焊接过程)
2. 无铅焊锡 vs 有铅焊锡
了解焊锡基础后,我们来对比无铅与有铅焊锡的特性及应用场景。
出于健康与环保考量,全球范围内推行无铅焊锡。RoHS指令限制铅等有害物质在电子产品中的商业使用,传统含铅焊锡逐渐退出市场(尤其针对爱好者)。目前主流无铅焊锡如SAC305(99.3%锡、0.7%铜),性能已接近传统焊锡,对爱好者和家庭制作者无显性障碍。
有铅焊锡特性
有铅焊锡(63%锡、37%铅)是电子革命的起点,熔点约183–190°C,俗称“软焊锡”。其低熔点、冷却快、不易产生冷焊点,且能抑制锡须生长。爱好者常用有铅焊锡进行非商业项目,因不受RoHS严格限制,且用量少、废料少、成本低。
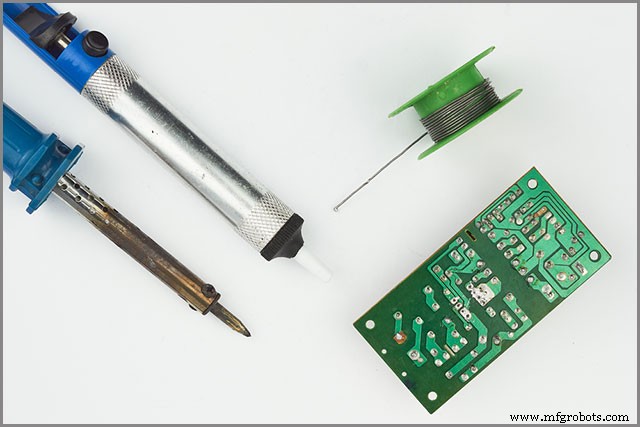
(无铅焊锡、焊接工具与绿色PCB)
3. 为何选择无铅焊锡?
已转型无铅工艺的PCBA厂商普遍认可其优势:
3.1 符合RoHS法规
RoHS(有害物质限制指令)源自欧盟,限制铅、汞、镉、六价铬、多溴联苯(PBB)、多溴二苯醚(PBDE)及四种邻苯二甲酸酯在电子产品中的使用。自2006年7月1日起,所有适用产品必须通过RoHS认证才能进入欧盟市场。
3.2 环境保护
铅污染土壤、空气、水源,长期残留。含铅燃料导致城市空气污染,高速公路两侧土壤积累铅尘,随风进入湖泊河流,危害水生生物与周边居民。铅污染饮用水可致贫血、肾脏损伤、神经系统伤害,孕妇暴露更可损害胎儿发育。
3.3 提升PCB焊接质量
无铅焊锡回流时不易扩散,减少钢网磨损、空洞及通孔翘起等缺陷。对比可见,无铅焊接的元器件粘附更可靠,成品外观更完美。
(白色背景下的有铅焊锡卷)
4. 无铅焊锡的劣势(对比有铅焊锡)
4.1 操作难度较高
有铅焊锡易上手、易清洁、教学通用。无铅焊锡对操作技巧要求更高。
4.2 熔点更高
无铅焊锡熔点约217°C(422°F),有铅仅183°C(361°F)。高温对元器件与PCB基材耐热性提出更高要求。
4.3 烙铁头损耗大、质量风险高
高温需大功率烙铁,易损坏烙铁头并引发板级质量问题。有铅焊锡则规避此风险。
4.4 表面张力不足
无铅焊锡表面张力弱,抗外力能力差,恶劣环境下元器件易脱落。
4.5 保质期较短
有铅焊锡助焊剂保质期长,无铅焊锡因氧化易失效。纯铅老化机制低,保质期约为无铅的2倍。
(PCB上的无铅焊接元器件)
5. 性能差异深度解析
5.1 熔点差异
有铅焊锡熔点183°C,无铅217°C。高熔点导致停留时间延长、氧化加剧,可能损伤电解电容等热敏元件。
5.2 润湿性差异
润湿性指熔融焊锡与元器件/焊盘结合的质量。无铅焊锡润湿较慢、外观灰暗粗糙;有铅焊点光亮平整。润湿不良会导致焊点可靠性下降、废品率上升。
5.3 适用温度窗口不同
无铅焊接需更高烙铁温度,返修重熔温度也更高;有铅工艺温度窗口更宽容。
(无铅焊锡与焊锡枪特写)
6. 物理差异直观对比
核心差异在于原材料:有铅用铅基助焊剂,无铅用无铅助焊剂。应用场景上,有铅用于非商业/教学项目,无铅用于需满足RoHS的量产项目。
外观上,无铅焊点灰暗粗糙,有铅焊点光亮平滑。密度方面,有铅焊锡约8.5g/cm³,无铅约3.5g/cm³(注:原文单位g/m²存疑,此处按材料密度修正)。
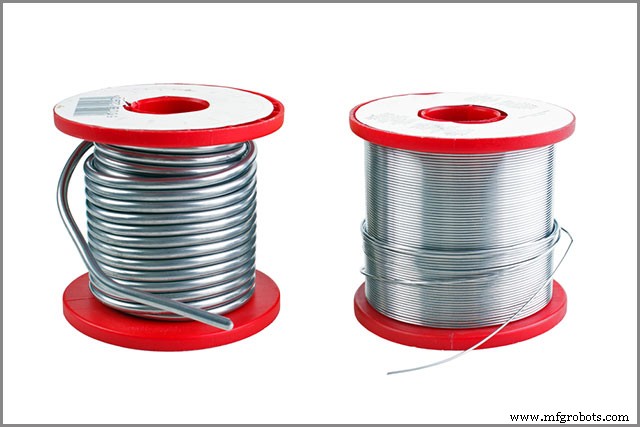
(隔离白背景下的无铅焊锡)
7. 无铅焊锡常见缺陷
无铅焊接虽成熟,但在厚板、多层板上仍存在特定缺陷:
7.1 锡须
锡须是从纯锡表面生长的导电针状结构,易引发短路。需通过工艺控制(如镀镍金、喷锡厚度优化)及经验积累规避。
7.2 金属枝晶生长
枝晶由离子迁移形成,同样导致短路,影响板卡功能。
7.3 导电阳极丝(CAF)
电化学反应在玻璃纤维界面生成导电通路,造成PCB失效。早期发现修复成本低,拖延则损失巨大。
7.4 锡疫
低于13°C时,白锡(β-Sn,密度7.30g/cm³)自发转变为灰锡(α-Sn,密度5.77g/cm³),导致结构粉化失效。实际中因杂质存在极少发生,但仍需警惕。
其他缺陷还包括铜污染、铜蚀刻、翘曲、收缩空洞、流动性差、工艺窗口窄等。现代焊接工艺可有效规避上述风险。
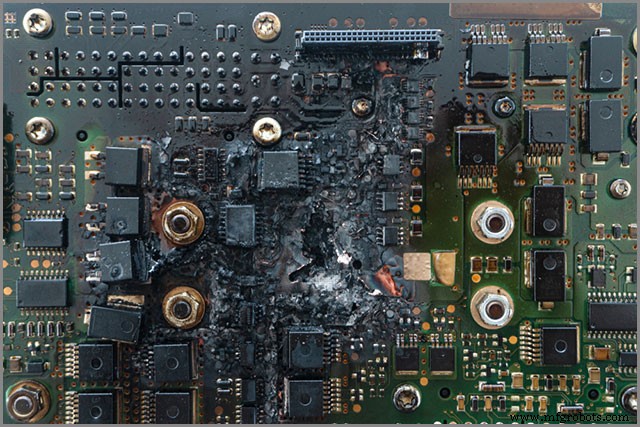
(无铅焊接缺陷示例)
8. 如何选择最佳焊锡方案?
选择取决于项目性质:
- 爱好者/教学/非商业项目:推荐有铅焊锡。成本低、易操作、不受RoHS约束、冷却快不易冷焊。
- 商业量产/高可靠性/出口欧盟:必须用无铅焊锡。环保合规、焊接质量优、品牌形象好、规避法律风险。
尽管无铅工艺初期难度较高(高熔点、润湿差),但通过工艺优化、设备升级、人员培训,难度可逐步克服。当前主流电子设备已全面采用无铅工艺。
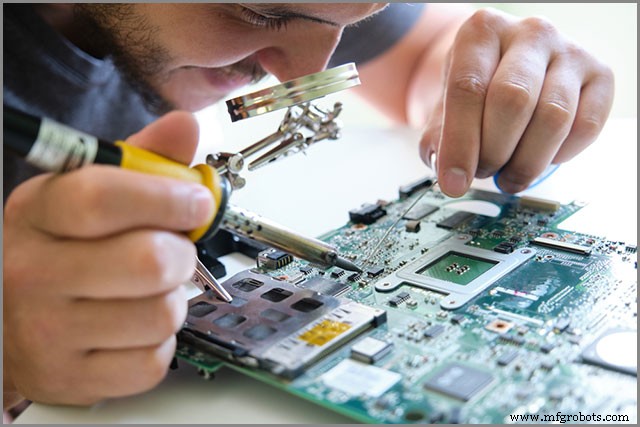
(使用无铅焊锡维修电路板)
总结
无铅与有铅焊锡各有适用场景。商业项目请坚决选择无铅焊锡,确保合规与质量;非商业学习可选有铅焊锡降低门槛。无铅焊接能带来最佳的PCB焊接效果。
如有焊接工艺疑问,欢迎联系我们。我们提供专业的有铅/无铅PCB焊接解决方案,拥有资深技术团队,随时为您答疑解惑。
工业技术