


金属化工艺详解:原理、工艺流程、核心优势与行业应用全景
面对极端气候、机械磨损、腐蚀介质等恶劣工况,金属化涂层为基材提供持久防护。相较传统热浸镀锌,金属化(Metallization/Metalizing)以冷喷涂/真空镀膜等工艺实现薄膜金属层覆盖,兼具导电、屏蔽、装饰与防腐功能,广泛应用于 PCB、汽车、桥梁、能源、石油化工等领域。本文系统阐述金属化定义、六大主流工艺、材料体系、设备要求及典型行业案例。
什么是金属化?
(汽车银色金属化饰件)
金属化是将铝、锌、铝锌合金、不锈钢、铜、镍、钨、铬等金属/合金以熔融或气相形式沉积于基材(钢、混凝土、塑料、陶瓷、复合材料)表面,形成致密、致密、导电的金属薄膜层。膜厚通常 50~500 μm(热喷涂)或 0.1~5 μm(PVD/CVD),兼具阴极保护(锌/铝)与屏障防护双重机制。
通用金属化工艺流程(以热喷涂为例)
- 表面预处理:喷砂/抛丸(Sa 2.5/3 级),粗糙度 Ra 50~100 μm,去除油污、氧化皮、旧涂层,建立机械咬合锚固基础;
- 金属熔化/汽化:丝材/粉末送入喷枪,经电弧/等离子/燃气氧焰加热至熔融/半熔融/气相态;
- 雾化加速:压缩空气/惰性气体雾化熔滴并加速至 100~800 m/s 撞击基材;
- 飞行沉积:熔滴扁平、叠层、凝固形成片层状涂层,微观呈层状组织;
- 后处理:密封剂渗透(封闭微孔)、打磨修整、厚度检测、附着力测试(ASTM D4541 拉拔法 ≥5 MPa)。
核心特征:属“冷过程”,基材温升通常 <150 °C,无热变形风险,适合薄壁、精密、组装后件。
金属化六大核心优势
- 卓越耐久性:机械咬合+冶金结合,涂层不剥离、不起皮、不开裂,寿命可达 20~50 年(ISO 12944 C5-M 环境);
- 全生命周期低维护:免重涂、免补漆,LCC(全生命周期成本)较油漆体系降低 30%~50%;
- 极端气候耐受:-50~+600 °C 温度循环、紫外线、盐雾、酸雨、工业大气零失效;
- 阴极+屏障双重防腐:锌/铝阳极溶解保护钢基(牺牲阳极),致密层阻隔水/氧/离子渗透;
- 赋能绝缘基材导电:塑料/陶瓷/玻璃表面金属化获 10-3~103 S/cm 导电性,用于 EMI 屏蔽、天线、导电走线、传感器电极;
- 环保合规:无 VOC、无重金属添加(除靶材本身),符合 RoHS/REACH,替代电镀铬/镉工艺。
六大主流金属化工艺对比
1. 冷喷涂
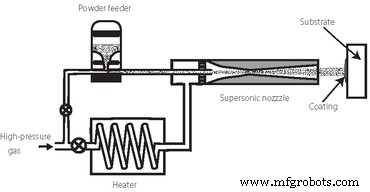
冷喷涂工艺原理图
- 常温/低温(<300 °C)高速(>300 m/s)固态撞击成膜,零氧化、零相变、残余应力极低;
- 适用铜、铝、钛、钽等难熔/易氧化金属,修复高精度部件(轴颈、叶片、模具);
- 设备昂贵,沉积效率中等(2~10 kg/h)。
2. 真空金属化(PVD 物理气相沉积)
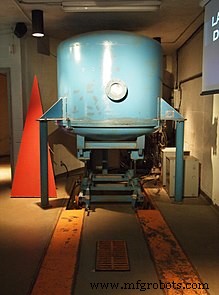
铝镀真空室
- 真空室(10-3~10-6 Pa)中电阻加热/电子束/溅射汽化靶材,分子流沉积成纳米/微米薄膜;
- 膜厚 0.05~5 μm,光学级均匀性,用于反射镜、装饰膜、阻隔膜、半导体互连;
- 批量生产效率高,但视线效应限制复杂内腔覆盖。
3. 热喷涂(火焰/电弧/等离子/超音速火焰 HVOF)
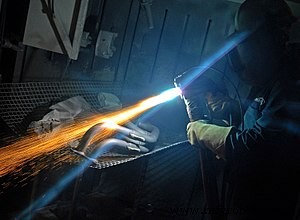
等离子喷涂作业
- 工业化程度最高,沉积率 5~50 kg/h,单道厚度 50~300 μm,适配大型构件(桥梁、储罐、风塔、管道);
- 电弧喷锌/铝最经济($3~6/m²/100μm),等离子喷陶瓷/金属陶瓷耐高温耐磨;
- 表面粗糙度较高(Ra 10~50 μm),精密配合面需后加工。
4. 锌喷涂(热喷涂锌/铝锌)
- 成本最低的长效防腐方案,渗透性强,微孔利于封闭剂渗透;
- 难覆盖深凹槽/内腔(视线效应),涂层密度略低于热浸镀;
- 常配合环氧/聚氨酯封闭剂组成“双重保护体系”(ISO 2063/22063)。
5. 热浸镀锌(HDG)
热镀锌护栏
- 钢件浸入 450 °C 锌液,形成 Γ/δ/ζ/η 合金层+纯锌层,冶金结合力最强;
- 全覆盖无死角,内腔/螺纹/盲孔均获保护;
- 高温导致薄壁件变形,螺纹需后攻丝,锌渣/锌瘤需清理;
- 单位面积成本随件重上升,大型构件受锌锅尺寸限制。
6. 化学气相沉积(CVD)
- 前驱体气相分解/还原在基材表面沉积(如 W、TiN、SiC、金刚石膜);
- 阶梯覆盖率 100%,适合高深宽比孔/沟填充(半导体互连、MEMS);
- 温度高(>600 °C),基材限制大,设备投资巨大。
工艺分类的另一维度:PVD vs CVD
无论 PVD(蒸发/溅射/离子镀)还是 CVD,本质均为三步走:
- 固相/液相 → 气相(汽化/分解);
- 气相传输(真空/载气);
- 气相 → 固相(成核/生长/致密化)。
差异在于能量源与反应机理:PVD 物理过程主导,CVD 化学反应主导。
常用金属化材料体系
| 材料 | 典型工艺 | 核心功能 | 典型应用 |
|---|---|---|---|
| 锌 (Zn) | 电弧喷涂/火焰喷涂/热浸镀 | 阴极保护、低成本 | 桥梁、储罐、海上平台、输电塔 |
| 铝 (Al) | 电弧喷涂/真空蒸发 | 高温氧化保护、反射、导电 | 排气歧管、太阳能反射板、EMI 屏蔽 |
| 铝锌合金 (Al-15Zn / Al-5Zn) | 电弧喷涂 | 兼顾阴极保护与屏障,海洋环境首选 | 风塔、船舶、海工装备 |
| 不锈钢/镍基合金 | 等离子/超音速火焰 | 耐磨、耐蚀、耐高温 | 阀门、泵轴、汽缸套 |
| 铜/银 | 冷喷涂/真空溅射 | 高导电/导热、抗菌 | PCB 通孔填充、散热基板、医疗器械 |
| 钨/碳化钨 | HVOF/冷喷涂 | 极致耐磨 | 着陆架、印刷辊、纺织导丝 |
典型应用行业与案例
- 基建/桥梁:锌/铝锌电弧喷涂替代重防腐油漆,免维护 30 年;
- 风电塔筒:内外表面 Al-Zn 电弧喷涂 + 封闭剂,耐海上 C5-M 环境;
- 汽车:排气歧管 Al 真空镀/等离子喷涂隔热;活塞环/缸套 DLC/CrN CVD 降摩擦;塑料饰件真空镀铬替代电镀;
- 石油天然气:海上平台模块、管道内壁热喷涂合金防 CO₂/H₂S 腐蚀;
- PCB/电子:通孔铜化(电化学/化学沉铜)、屏蔽罩真空镀铜、天线导电走线冷喷铜;
- 发电/水务:汽轮机叶片防蚀、水塔防腐、核电屏蔽涂层;
- 设施维护:现场冷喷涂修复轴颈、法兰密封面、阀体磨损,免拆卸返厂。
汽车排气系统等离子喷涂陶瓷隔热涂层
真空镀膜 vs 金属化:概念辨析
金属化是宏观工程概念,泛指“赋予基材金属特性”;真空镀膜是微观薄膜制备技术手段之一。两者包含关系:真空镀膜 ⊂ 金属化工艺集合。工程选型时,按功能指标(膜厚、导电率、结合力、覆盖率、成本)反推工艺,而非纠结术语。
结语
金属化以“冷过程、重防腐、赋能导电、绿色环保”四大核心价值,重塑现代工业表面工程版图。从百米风塔到纳米芯片互连,从深海管道到火星探测器散热面,金属化技术持续拓展边界。选型关键在于:明确失效模式(腐蚀/磨损/热/电磁)、量化环境等级(ISO 12944/ISO 2063)、平衡首投资与 LCC。我们提供从材料选型、工艺验证、设备集成到现场施工的全链路技术服务,欢迎垂询合作。
工业技术