


压铸与冲压核心区别详解:成形方式、材料状态、规模成本全维度对比
压铸和冲压均为成形工艺,区别可从以下方面区分:
- 成形方式不同:冲压模一般属剪切成形,用压力机压制剪切原材料。压铸模属成形模,用金属液填充模腔,冷却过程中缓慢施压成形。
- 操作对象不同:冲压模对象为固态金属,压铸模为液态金属。
- 操作对象规格不同:冲压模成形零件尺寸一般较小,压铸模可生产较大零件。
- 生产成本不同:压铸模生产需额外抛光、镀铬等工序,成本高于冲压模冲压产品。
更具体介绍见下文:
压铸与冲压内涵
压铸内涵
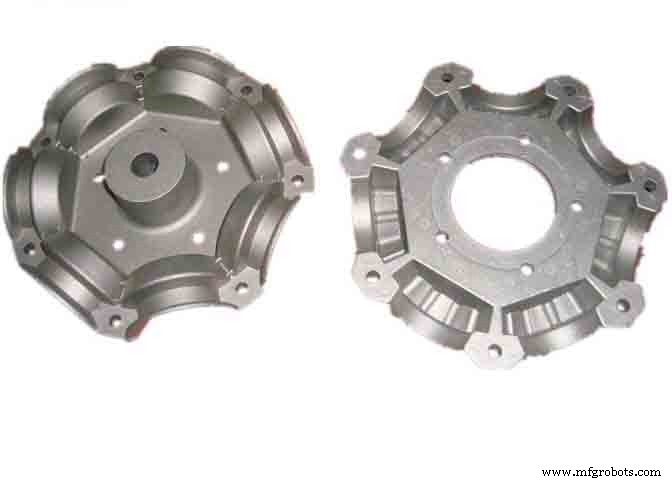
压铸是利用模腔对熔融金属施加高压的金属铸造工艺。模具由强度更高合金制成,工艺类似注塑成型。
冲压内涵
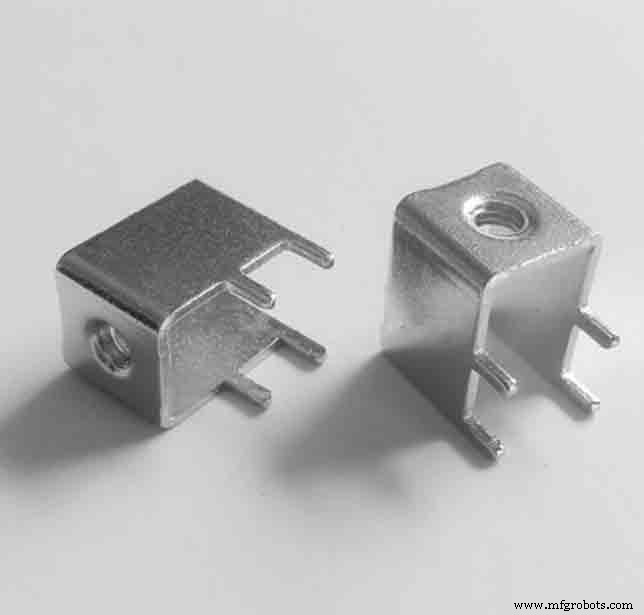
冲压是利用压力机和模具对板、带、管、型材施加外力,使其塑性变形或分离,最终获得所需尺寸形状冲压件的成形加工方法。
压铸与冲压设备差异
压铸设备
压铸机主要分冷室压铸机和热室压铸机。
- 热室压铸机
热室压铸金属熔池为液态或半液态金属。金属在压力下填充模腔。循环开始时,机器活塞后退熔融金属填充鹅颈管。气动或液压活塞挤压金属填入模具。
优点:循环速度快(约15次/分)、易实现自动化;金属熔化过程便利。
缺点:高熔点金属不能压铸;热室压铸也不能压铸铝(铝会带出熔池铁);热室压铸机一般用于锌、铅、锡合金;一般不用于大型铸件。
- 冷室压铸设备
热室压铸工艺不能用的金属(如高熔点金属)可用冷室压铸。此工艺先在单独坩埚熔化金属,再将熔融金属转移至未加热注射室或喷嘴,经液压或机械压力注入模具。冷室压铸机也分立式和卧式。
优点:可压铸铝、镁、铜及高铝含量锌合金。
缺点:循环时间长。
冲压设备
厚板用液压机。其他一般用机械压力机,配备开卷、成品收集、输送、模具库、快速换模装置等机械。用计算机程序控制可形成高效自动冲压生产线。
压铸与冲压特点
压铸特点
区别于其他铸造方法的压铸主要特点是高速、高压。
1. 熔融金属高速填充型腔,一般10-50m/s,部分超80m/s。填充时间极短,通常0.01-0.2秒填满(视铸件大小)。
2. 熔融金属在压力作用下填充型腔,更高压力下结晶固化。常用压力15-100MPa。
3. 压铸件尺寸公差极小、表面精度极高。大多数情况压铸件无需车削。
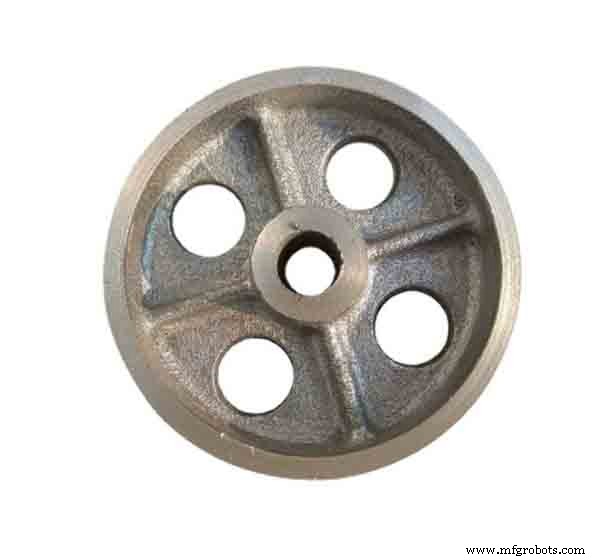
冲压特点
- 冲压件薄、匀、轻、强。
- 因用精密模具,工件精度达微米级。
- 冷冲压件一般无需再加工或仅少量加工。热冲压精度低于冷冲压。
- 冲压操作简便、生产效率高。易实现机械化自动化。普通压力机冲次达几十次/分,高速压力机达几百上千次/分。
- 模具寿命一般较长、冲压件质量稳定。冲压时模具保证冲压件形状尺寸精度,一般不损伤表面质量。
- 冲压可加工尺寸范围宽、形状复杂零件,强度刚性高。
- 冲压一般不产生切屑废料、材料消耗少、无需其他加热设备。是省材节能加工法,冲压件成本较低。
JTR可同时提供压铸和冲压服务。产品广泛用于电信、汽摩、电力电子、医疗设备、航空航天等领域。告知需求,专业团队为您定制最佳方案。
工业技术