


铸造与锻造核心区别与应用:从工艺原理到分类工序全维度解析
铸造与锻造概念
铸造概念
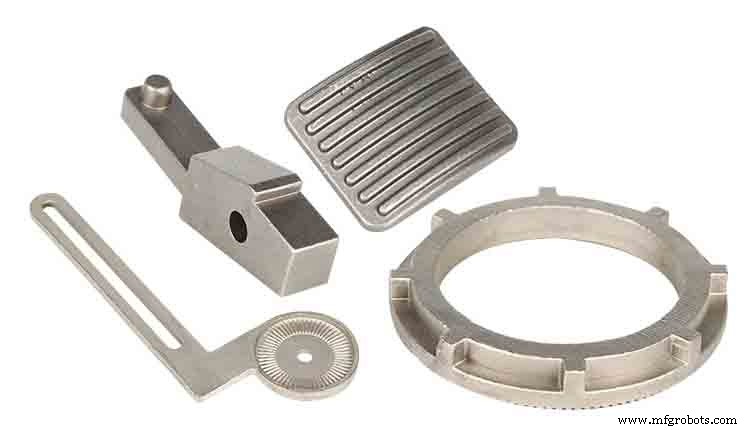
铸造是指将液态金属浇入特定形状铸造型腔,经冷却凝固后获得零件的工艺过程。
锻造概念
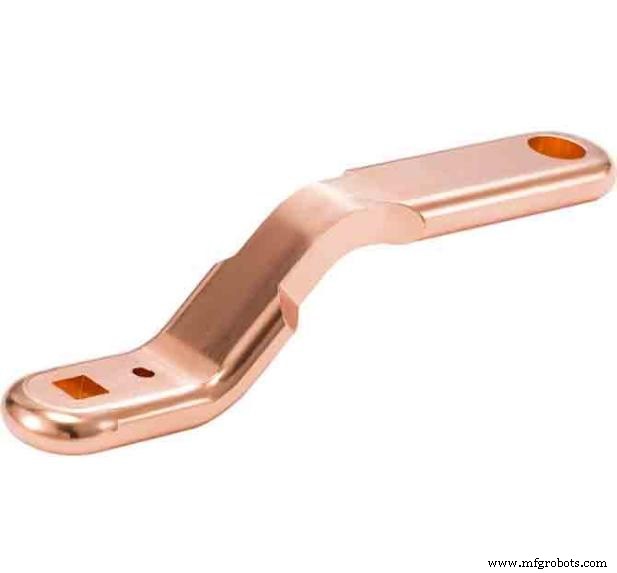
锻造是指用锻压机对金属毛坯施压使其塑性变形,最终获得特定尺寸、形状和力学性能锻件的工艺。锻造是锻压和冲压两大主要组成部分之一。
铸造与锻造分类
铸造分类
铸造主要分两类:砂型铸造和特种铸造。
砂型铸造以砂为型材,含湿砂、干砂、化学硬化砂,但非所有砂可用于铸造。优点:成本低因型砂可重复使用。缺点:制模耗时、模具不可重复使用、须破坏模具取产品。
特种铸造分两类:以天然矿砂为主要造型材料(如熔模铸造、壳型铸造、负压铸造、陶瓷型铸造等)和以金属为主要铸型材料(如压铸、压力铸造、连续铸造、低压铸造、离心铸造等)。
压铸法用熔点高于原料的金属制模。分重力铸造、低压铸造、高压铸造三种。 受模具熔点限制,可铸造金属有局限。
熔模铸造可作特种铸造也可作实体铸造。先用蜡复制铸件,浸陶瓷浆干燥形成陶瓷外膜,重复至外膜足支撑铸造。熔化模中蜡取出模具,再经多次高温提高硬度后用于铸造。
锻造按温度分热锻、温锻、冷锻。钢再结晶起始温度约727℃,一般以800℃为分界。800℃以上为热锻,300-800℃为温锻,室温为冷锻。多数行业用热锻。温锻和冷锻可有效节约材料。
按成形机理分:模锻、自由锻、环轧、特种锻造。
1. 自由锻: 属热锻,指用简单通用工具或直接在锻压设备上下砧间对毛坯施加外力使其变形获取锻件的加工方法。用于小批量生产,一般用锻锤、液压机等设备加工毛坯得产品。
2. 模锻: 分开式模锻和闭式模锻。金属毛坯在特定形状锻模型腔中压缩变形得锻件。模锻可生产轻量化、大批量零件。也可按温度分热/温/冷模锻。按材料分黑色金属模锻、有色金属模锻、粉末制品成型。
3. 环轧: 通过专用环轧机生产不同直径环形零件,也用于生产车轮等轮状零件。
4. 特种锻造: 含斜楔轧、辊锻、径向锻造、液态模锻等。适合生产特殊形状零件。
铸造与锻造工艺流程
铸造工艺流程
铸造工艺分三基本环节:铸造金属准备、铸型准备、铸造加工。 铸造金属指铸造生产中用于铸造铸件的金属材料,一般指以金属元素为主加入其他元素(金属或非金属)组成的合金。主要含铸钢、铸铁、铸有色合金。
锻造工艺流程
不同锻造方法工艺不同。热模锻工艺流程最长。一般顺序:锻坯下料、锻坯加热、辊锻准备毛坯、模锻成型、修边、冲孔、校直、中间检验(检查锻件尺寸表面缺陷)、热处理、清理、矫正、检验。
总结
通过理解铸造与锻造,可进一步了解成形工艺。作为致力于提供高质量快速原型的专业制造商,JTR服务含CNC加工、压铸、注塑、金属冲压等,可提供模具制造和批量生产服务。
工业技术