


笔记本PCB组装先进工艺:提升质量与效率的关键技术
笔记本电脑普及应用推动产品质量与制造效率提升成为核心课题,笔记本生产中的关键技术与质量控制备受关注。本文基于PCB设计、微型元件组装工艺、产线设计、PCB清洗等关键技术分析,研究如何提升自动化组装效率与产品良率。通过调整产品设计、关键工艺及有效质控,使自动化设备满足笔记本组装特性要求,为自动化设备在笔记本行业应用提供有效质量保障。
PCB设计
元件选型
当前笔记本超薄化趋势下,PCB需贴装微型元件,对组装工艺提出更高要求。选型时依据工艺、设备、整体设计需求,在确定元件电气性能功能后选择SMT封装形式结构,这对电路设计密度、可制造性、可测试性起决定性作用。每类元件有多种封装可选,工程师最好在定型前充分了解市场可获取的元件规格与精度。
PCB材料选择
基于笔记本PCB组装制造,通常选用FR4 A1级覆铜板,优势包括:机械性能高、耐热耐湿性优、加工性良好。FR4 A1级性能参数如下表:
| 项目 | 参数 |
|---|---|
| 横向冲击强度 | ≥230KJ/m |
| 浸水后绝缘电阻 | ≥5×10⁸Ω |
| 垂直电气强度 | ≥14.2MV/m |
| 横向击穿电压 | ≥40KV |
| 相对介电常数 | ≤5.5 |
| 介质损耗因子 | ≤0.4 |
| 吸湿性 | ≤19mg |
| 燃烧性 | FV0 |
| 密度 | 1.70-1.09g/cm³ |
微型元件组装工艺
元件持续微型化推高组装工艺要求。组装前先根据笔记本PCB元件布局确定组装形式。笔记本PCB高集成度下,微型元件占大多数,通常为多层板。本研究采用双面混合组装工艺,流程图如下:
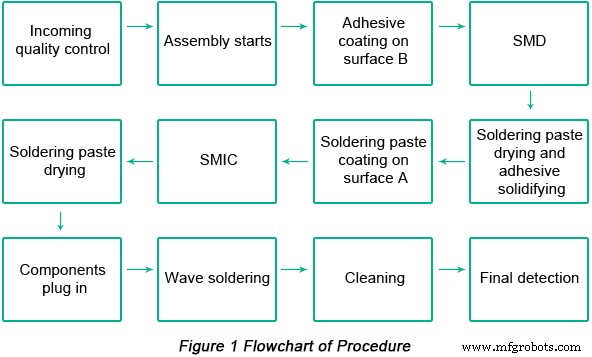
产线组装设备
a. 锡膏印刷机
位于SMT产线前端,印刷锡膏或SMD胶水,实现焊盘/对应位置精准跳印。Windows NT交互系统,操作便捷、速度快、精度高、重复印刷性优。定位精度±15μm。印刷尺寸50×50mm至460×360mm。
b. 自动贴片机
机器人「手」角色,按程序从包装取料贴装至PCB对应位置。贴装功能与产能取决于贴片机性能速度。Windows XP系统,灵活、实用、可靠、易维护。配MNVC相机和多FEEDER,适配0201微小芯片、薄型芯片、QFP。贴装速度12500CPH(激光)、3400CPH(视觉),适配细间距QFP连续印刷和SOP。贴装精度±0.05mm,贴装尺寸50×30mm至330×250mm。
c. 回流焊炉
贴片机后工序,提供加热环境熔化预分布在PCB焊盘锡膏。可视为可靠焊接设备,通过锡膏合金将SMT元件与PCB焊盘可靠结合。轨道调节50-400mm,温控室温-300°C,精度±1.5°C,升温时间30min。PCB传输采用链网结合。
d. 波峰焊机
连续流动波峰接触PCB焊面实现批量焊接。主要用于传统通孔插装和混合组装(贴片+插件)。
e. 检测设备
检测组装质量和焊接质量:放大镜、显微镜、自动在线检测(AOI)、在线测试(ICT)、X射线检测、功能测试仪。
f. 返修设备
问题PCB返修:烙铁、返修站。
g. 清洗设备
清除影响电气性能的障碍物及焊接污染物(如对人体有害助焊剂)。可固定安装。
产线设计
产线供电
电源稳定,一般要求:单相AC220V(220±10%, 50/60Hz)、三相AC380V(220±10%, 50/60Hz)。不满足时配稳压电源,功率为设备能耗1倍以上。贴片机电源独立接地,一般采三相五线制走线。
产线气源
按设备要求配置气压。可用厂房气源或独立配无油压缩空气机。一般要求:压力>7kg/cm²,洁净干燥净化空气。
产线环境
按设备要求配排风扇。全热风炉最低排风量500平方英寸/分。车间洁净、无粉尘腐蚀气体,温度23°C±3°C,相对湿度45%-70% RH。
静电防护要求
建立静电安全工作台:工作台、防静电台垫、腕带接口、地线。台垫双腕带接口(操作员/技术员/检测员各一)。工作台严禁放置易产生静电物品(塑料盒、橡胶、纸板、玻璃),图纸置防静电文件袋。直接接触静电敏感元件人员必须戴防静电腕带,保证腕带与皮肤良好接触。
工业技术