


精简CNC加工:高性价比高质量零件的设计技巧
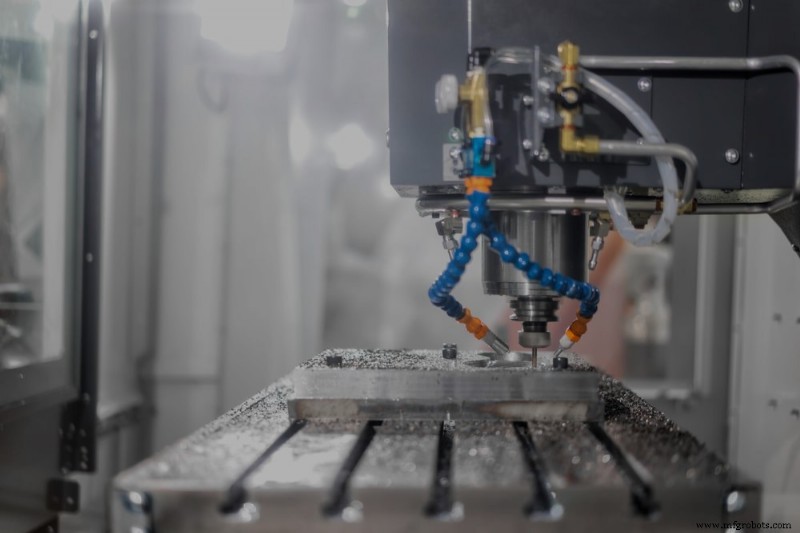
CNC加工是一种流行高效的减材制造方法,能从多种材料(通常为金属或塑料)生产精密零件。无论材料选择或生产批量,设计零件时执行一些关键评估和调整可帮助您精简CNC加工过程,降低成本并优化零件质量。
面向现代CNC机床设计的通用建议
CNC机床通用且能生产高精度零件。然而,设计面向现代CNC机床时有几点需注意,以确保制造过程尽可能高效。
您需要:
- 设计零件内角、边缘、孔、型腔时考虑钻头直径或标准钻头尺寸。
- 避免深腔,因刀具进给率在切削深度大于刀具直径三倍时必须放缓,增加循环时间和加工成本。
- 避免极小孔并使用标准钻头尺寸。
- 最小壁厚约1.5mm。
- 记住壁越厚加工时间越短。
- 避免深孔攻丝或螺纹,攻丝深度不超攻丝直径1.5倍。
- 使用标准螺纹形式和尺寸。
- 避免平底孔。
- 设计圆角内角,深径比3:1或更小。
- 避免多重表面处理,尽可能选择统一表面处理。
- 必要时拆分复杂零件。
- 记住材料认证、非标准检验报告、出口限制、非标准表面处理也会增加交付周期和总成本。
通过设计精简CNC加工
为尽可能精简CNC加工过程,您需充分利用初始零件设计。设计过程中融入以下要点:
针对特定CNC加工工艺设计
为CNC加工设计零件时,针对特定CNC加工工艺做组件决策。不同机床适合不同应用。
考虑使用CNC车床还是CNC铣床。CNC车削用旋转工件配合固定刀具,CNC铣削涉及旋转刀具和固定工件块。CNC车削通常比铣削生产零件更快,因其通常设置时间更短。结果,车削通常比铣削更经济。
无论使用CNC车削或铣削,都需考虑切削刀具运动范围和工作范围。五轴CNC机床可更轻松加工复杂设计,中途调整更少。另一方面,轴数较少的加工刀具可能需更多重新定位,加工同等复杂零件可能更久。还值得注意的是,零件有内部几何特征时需专用刀具。
考虑机床公差和尺寸限制
您还需考虑公差,即零件间可接受变差量。更严公差意味着更多准备时间、更长处理时间、更复杂的CNC加工过程。
记住公差因材料而异,因某些材料更易加工。例如,CNC机床通常对金属有±0.005″通用公差,对塑料±0.010″。为确保零件按预期出厂且生产尽可能具成本效益,不要过度公差,尝试使用标准尺寸和公差。
您还需考虑刀具能力对零件尺寸的影响。毕竟,如果零件有超出刀具切削长度的深切削,您需调整产品尺寸或拆分为小块后期组装,这会延长生产过程。另一方面,如果设计零件特征太小,加工细节可能困难甚至不可能。
为项目范围选择合适材料
材料影响电机功率、进给率、主轴速度,影响整体循环时间。此外,材料影响最终零件耐用性、性能和总成本,因此需考虑组件功能及最终用途环境,以及各材料易用性、成本、刚性、密度后再做最终选择。
软金属如黄铜、青铜、铝较便宜、较轻、通常比钢等硬金属更易加工。结果,加工软金属通常成本更低。缺点是它们承受应力能力不如硬金属。
塑料通常比金属更便宜、更具成本效益。但它们更易翘曲,没有金属同等重量、刚性、结构完整性。结果,塑料不适合将经历极端应力、磨损、撕裂的零件。此外,CNC加工塑料难达严格公差。
精简CNC设计文件技巧
发送给制造合作伙伴前精简CNC设计文件将使制造过程更顺畅,零件按预期出厂。优化CNC设计文件的最佳方式是:
- 确保CNC矢量文件有单线路径,且每条线连接到下一条线端点。
- 尽可能最小化节点和交叉点。
- 优先多段线而非圆弧和贝塞尔曲线,因CNC机床偏好多段线。
与Fast Radius合作CNC加工
CNC加工是高效、精密制造形式。然而,总有办法精简过程,从选择合适材料到遵循CNC设计最佳实践,再到与Fast Radius等经验丰富的制造合作伙伴合作。
与我们合作,工程师可帮您精简整个CNC加工过程,上传零件文件即可即时分析设计识别生产中潜在问题。立即创建账户或联系我们,看我们如何助您实现设计。
想了解更多如何为CNC加工项目选择正确材料、常见CNC加工痛点等?查看资源中心。
工业技术