


钛加工优化:面向汽车航空航天工业部件
钛1791年发现,但1948年美国政府资助钛研究用于航空航天国防,我们才开始实现其工业潜力。钛矿物丰富,但钛矿石转纯钛或合金过程复杂昂贵。新钛及合金比加工制造常用其他普通金属溢价高。
钛提供独特性能组合
钛以重量强度比著称。比钢轻45%同等强,比铝重60%但强度双倍。因高周疲劳强度极高熔点(3,034°F/1,668°C)耐极端温度,因低热膨胀系数极端温度环境尺寸变化极小。因耐腐蚀优于铝钢,因生物相容无磁性常用医疗行业。
此性能组合将商业纯钛及合金转化为汽车航空航天工业船舶医疗娱乐设备部件时带来挑战。钛可加工吗?是,但须理解其性能如何影响加工技术。
钛可加工?是,但须考量这些因素
钛可加工,但加工工艺需特殊考量。因独特性能,加工钛需谨慎:
- 低导热性导致刀具过热堆积影响光洁度质量缩短刀具寿命。
- 加工硬化倾向和合金粘刀产生长连续切屑缠绕刀具。
- 低杨氏模量导致颤动回弹造成表面质量差。
经验丰富钛加工师用合适装夹、刀具、切削速度进给平衡、铣削技术应对挑战。
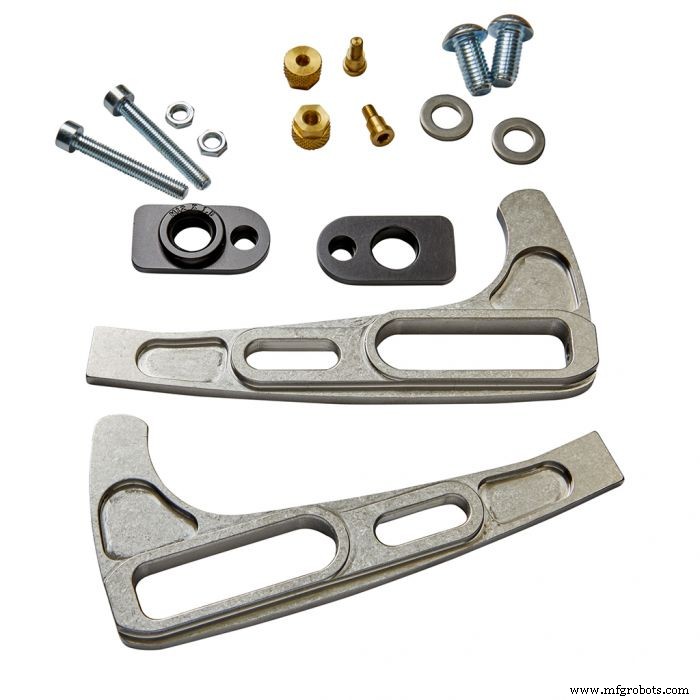 钛可调山地车后叉(图片由Paragon Machine Works提供)
刀具选择与使用
正确刀具选择保养是生产精准尺寸高光洁度部件基础。遵循建议可达成:
- 保持刀刃锋利。钝刀导致更多热积聚、撕裂、差表面光洁度。
- 用物理气相沉积(PVD)涂层硬质合金刀具。涂层抗合金粘刀高效打断长切屑。
- 用高速钢或氮化钛铝涂层硬质合金刀具。某些应用最优,管理切削高温、抗合金“粘刀”、打断长切屑。
- 考虑细牙距或玉米棒刀具。刀具几何形状即增加切削刃数提高去除率。
钛硬度可致刀具颤动破坏表面光洁度。确保钛工件牢固夹持和刚性机床装夹可防此患。
高进给率
总体上,维持能产出所需光洁度质量的最高进给率。刀具厂商建议、主轴转速、切屑负荷计入计算最优进给率。刀具起切后避免中断。保持刀具移动防加工硬化、咬死、过早磨损。
低切削速度
切削速度影响刀具热积聚。低RPM配大切屑负荷可调节刀具温度。商业纯钛耐受速度高于钛合金。技术也影响切削速度。如全槽铣(180°刀具接触)需低表面速度。但减小径向接触也减少切削刃产热时间增加冷却时间。结果:径向接触减小时可提高切削速度保持可接受刀具温度。
冷却液至关重要
鉴于钛加工热问题,冷却液对产出理想光洁度至关重要。多种水溶性冷却液可管理温度、排屑、保护刀刃延长寿命。高压冷却液输送高效排屑所需。部分铣削操作可利用主轴内部冷却直达切削刃的刀具。
降低钛加工成本
相较钢铝等常用金属加工,钛独特性能要求显著更高技能水平和铣削刀具金属相互作用知识达成所需光洁度。额外时间关注加上钛及合金本身较高成本,推高加工成本。
替代新钛昂贵成本,许多机加工车间在生产中使用经验证钛余料。Industrial Metal Service专供湾区及周边机加工车间可用钛余料。余料经X射线荧光技术验证确保钛牌号。我们也可安排钛余料切割定尺,让您立即开始加工。湾区定期可靠交付,常向无本地金属供应商的全国机加工车间发货钛材。
工业技术