


掌握刀具磨损管理:提升 CNC 加工质量与寿命
在 CNC 加工中,金属与金属接触必然导致刀具磨损。金属切削、磨削、钻削、镗削等均属加工范畴,且均为“金属对金属”,迟早总有一方让步。
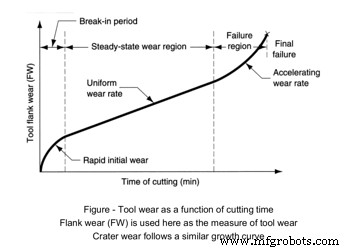
这种“让步”表现为刀具磨损:常规操作下刀具随时间失去表面、锋利度与回火硬度。若设备与流程受监控优化,磨损渐进且可预测;否则会导致零件质量问题与刀具断裂。
刀具磨损定义
刀具磨损是指机床刀具因切削操作逐渐劣化,最终导致刀具失效。
因刀具与工件持续接触、剧烈摩擦,刀具随时间承受应力。应力源于金属间接触、高应力与高压,也承受极高温度。
因磨损导致的刀具失效典型但可通过刀具监控分析应对。磨损通常随时间渐进,是影响刀具寿命的累积过程。磨损随刀具形状、切深、切削液、切削速度而异,影响刀具锋利度与有效性,意味着某些刀具会微妙变形。
 来源
刀具磨损类型
刀具磨损取决于诸多变量。设备类型、毛坯硬度、零件操作数、各任务施加力等均会导致磨损。因这些变量,磨损呈多种形式,包括:
磨粒磨损
视终用途,CNC 加工用工件金属毛坯纯度各异。杂质存在时会导致刃口碎屑堆积。这些碎屑磨蚀刀具,随时间降低锋利度与有效性。磨粒磨损是机械磨损形式,最常发生于低主轴转速。
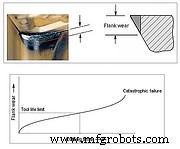
侧 flank 磨损
侧 flank 磨损平行于切削刃发生,可导致切削刃失效。工件遭遇磨粒与粘着磨损时形成高温,影响刀具与工件性能特征。随侧 flank 磨损增加,切削速度也必须提高。
 来源
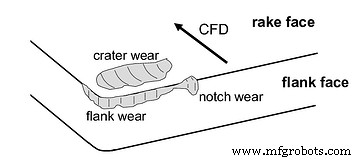
月面磨损
刀具高速冲击工件面时,切屑形成并损伤刀具前刀面。切屑流过前刀面留下凹坑,如伤疤般的月面。月面形成是典型刀具磨损,除非直接变形切削表面,否则不影响刀具质量。月面磨损通常发生在切削刃附近。
 来源
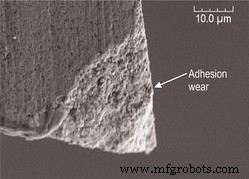
粘着磨损
因刀具与工件摩擦产生高温,可发生粘着磨损。此处流过刀具面的切屑可能与刀具面结合,类似点焊效应。这也可能影响工件尺寸精度。若使用错误切削液或用量错误,粘着磨损更易发生。
 来源
识别刀具磨损
检测刀具磨损可由机师操作员人工观察,或用刀具监控系统自动化完成。历史上,刀具磨损往往只有在其影响被注意到时才被识别,如发现刀具生产劣质零件。但随着自动化软件方案发展,利益相关者能更早识别刀具磨损与失效,甚至完全预测预防。检测刀具磨损的方法包括:
1. 崩刃
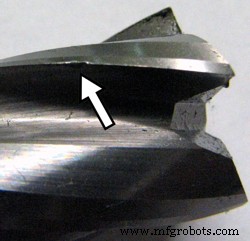
崩刃发生在切削面,形成粗糙或受损切削刃。可能源于机器设置不当或刀具夹持器未正确固定。大工件中切屑可能被带至半圈后再被切削液冲击。
 来源
2. 热裂纹
CNC 加工件在刀具与工件间产生过热。管理热量确保正确转速、刀具夹持器正确设置、正确切削液量。若热量过高或过低,或切削间温度剧烈波动,会影响工件金属性能特征,导致均匀分布、垂直于车刀切削刃的裂纹形成。
3. 断裂
有时刀具与工件间切削力过大无法克服。这导致刀具突然完全失效,损坏工件甚至机器本身。断裂原因可能在于切深、速度、进给设置。工件热点也会使刀具变钝直至失效。防止刀具断裂可避免安全隐患与停机事件。
4. 缺口磨损
刀具接触工件肩部时,两件摩擦可在刀具上产生化学反应。结果同时产生磨粒与粘着磨损,可导致侧 flank 磨损。若磨损过度,可导致刀具完全失效。
5. 塑性变形
塑性变形是热问题,切削刀具材料软化。若工件材料等级高于刀具,刀具会变形或失去锋利度。通过理解刀具硬度与材料硬度的关系及其固有性能特征可避免此损伤。
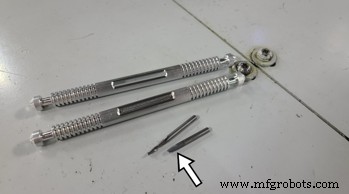
6. 失效
失效指刀具完全断裂或破碎。通过确保正确转速设置、切深、切削力及使用适当切削液,可防止刀具断裂甚至灾难性失效。异常振动或噪音出现时也可检测失效,表明刀具夹持器或设置超差。
7. 积屑瘤
工件不同金属毛坯性能特征不同,可能较软或较硬。金属较软时可发生退火效应,软半熔融金属粘附切削刀具。若刃口堆积过多,刀具会失效。正确转速与切削液可减少或消除此问题。
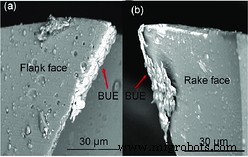 刀具端面 BUE (积屑瘤) 示例。(来源)
刀具磨损影响
当刀具接近生命周期末期或受事件影响时,磨损会产生特定影响。这些影响作用于零件质量、设备效率、操作员干预相关停机。理解磨损影响的重要性在于可用于开发阈值与算法,以便未来检测与预防刀具磨损。
刀具磨损影响包括:
切削力增加
随磨损累积,可能需要增加切削力补偿。刀具与工件均有可接受公差增加范围。但若磨损显著,力可能超出可接受公差而需更换。
切削温度升高
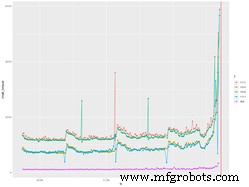
切削、钻削等 CNC 任务中的金属摩擦总产生高温。若切削液过少或类型不对,温度升高。切深过大或进给过高也会升温。更高转速也加剧发热。
生产零件精度下降
随磨损发生,零件精度下降。任何工件都有可接受公差。但单一类型刀具磨损可增加到使零件在该切削活动中超差,导致零件报废。多种磨损可同时发生,级联变形从而影响零件精度。这造成重大质量问题,零件需报废或返工。有效管理刀具磨损、理解何时失效是高效保持高质量的重要部分。
刀具寿命缩短
不同刀具磨损类型、刀具与工件硬度差异、反复高低温循环可导致刀具寿命缩短。这些因素可基于经验培训与操作员对工件、刀具材料的了解来管理。但也可用 MachineMetrics 先进刀具监控软件监控。有正确自动化监控在置,刀具寿命缩短可控。
表面光洁度变差
刀具磨损越严重,对表面光洁度影响越大。钝刀可能导致工件切削面不平或锯齿状。钻削或切削可能导致表面堆积或磨损带增加,引发崩刃与月面磨损,影响光洁度。尤其在高精密加工中,这会产生严重质量问题,零件需返工或报废。
切削作业经济性
切削加工是昂贵生产技术。设备高成本、操作员培训、高质量刀具、工件毛坯材料精选均受刀具磨损影响。每次刀具寿命缩短、每个报废工件都增加运行成本、降低利润率。磨损刀具也危及操作员与机器,冒更高维修成本风险。
减少刀具磨损的 6 种方法
1. 识别预警信号
磨损刀具在许多但非所有实例中表现出可观测、可预测行为。温度升高、切削力增加等磨损因素可能表现为振动或噪音。学习这些信号帮助操作员调整以减少磨损。
2. 识别刀具磨损类型
如上文所述,刀具磨损类型多样。有些是机械性的;其他可由设备设置或操作员错误造成。有些如温度管理需高超技艺创造最佳环境减少磨损。操作员必须知晓磨损类型,且每种类型可由单独或组合发生的不同情况引起。
3. 关注温度效应
金属切削高温不可避免。但温度管理至关重要。若做得正确,大部分热量随切屑飞出带走。
4. 使用合适冷却液
切屑飞出带走大量热量,必须使用正确类型与用量的切削液以排出切屑并引导多余热量散去。理解工件与刀具材料、规格、转速、进给率将决定切削时冷却液用量。
5. 考虑工件材料
金属性能特征差异巨大。硬化金属产生更高温度、需更大力;熔点较低的软金属积屑瘤更高。了解毛坯性能特征、刀具质量与特征、甚至机器年龄与能力,有助于为合适金属选对刀具。
6. 刀具匹配任务
刀具选择关键,应含锋利度、刀具几何、涂层、功能考量。选择还需理解设备类型与年龄、刀具夹持能力,视毛坯而定。
结合 MachineMetrics 刀具监控应用上述方法
传统上刀具磨损靠经验。加工操作中,操作员需多年培训靠“手感”与观察判断刀具是否过度磨损。许多设置参数靠实验确定,或仅接受机床 OEM 提供的刀具换型计划。但这极不准确,导致劣质零件、未利用刀具寿命、过度停机。
幸运的是,用 MachineMetrics 刀具监控系统可快速高效自动化减少管理刀具磨损。设置可监控到人工干预无法达到的程度,变化通过直观仪表盘准确显示机器状况。MachineMetrics 甚至可分析机器内信号频率以预测刀具失效。
软件提供的洞察与分析可为优化流程、解决未检测问题、开具减少成本、提升质量、提升产能的方案提供即时收益。想了解 MachineMetrics 如何帮助您管理控制刀具磨损、最大化发挥刀具与设备效能,立即预约演示。
预测与预防刀具失效:BC Machining 案例研究
BC Machining 作为金属零件制造商,产生大量废品,被迫以 200% 产能运行机器仅为达成生产目标。因无法洞察刀具何时磨损或即将断裂,BC Machining 因生产废品与更换断裂刀具积累巨大成本。
为防止废品生产、最大化刀具寿命,他们与 MachineMetrics 合作。阅读案例研究,了解 BC Machining 如何几乎根除刀具磨损废品、大幅缩短换型时间、每台机器每年节省 7.2 万美元。阅读完整案例研究。
工业技术