


高效去毛刺技术:应用场景与工艺类型全解析
精密加工过程中,零件需经初加工去除多余金属以成型。刀具会按客户规格对金属进行车、切、铣、钻等操作。但这些加工过程有时会留下不需要的残留物和凸起边缘,即毛刺。
刀具进刀、退刀或切削方式不同,会产生多种毛刺类型,主要包括:
- 翻边毛刺:刀具退出工件时金属剪切卷曲形成
- 切断毛刺:切割分离时残留在主体上的金属碎片
- 撕裂毛刺:冲孔时切割材料侧面产生的锯齿状边缘
- 热毛刺:加工产生的熔融金属堆积冷却后不可控形成的毛刺
- 泊松毛刺:刀具产生剪切和压缩力导致金属变形拉长而成
零件需经过去毛刺工序清除这些缺陷。去毛刺工艺多样,选择取决于零件材质及工艺对最终表面质量和尺寸的影响。
去毛刺工艺类型
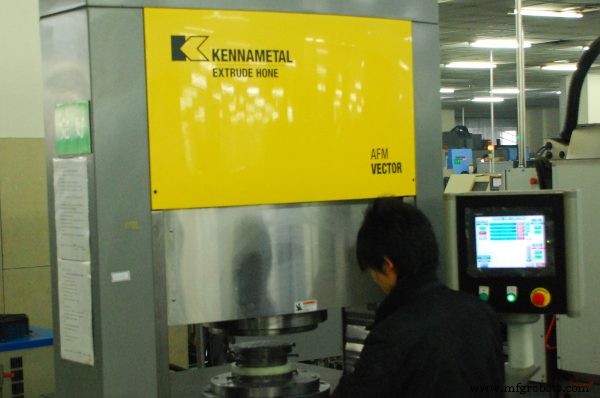
磨料流去毛刺
利用磨料材料冲击毛刺,去除表面不规则处,亦可按需形成特定纹理表面。若需更光滑表面,可采用微磨料喷砂。
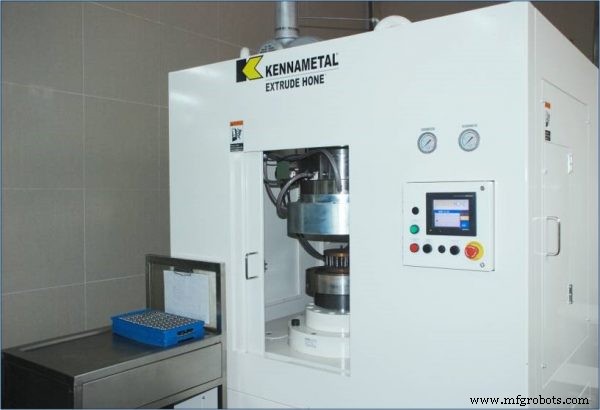
热能去毛刺
利用高温汽化毛刺。高温腐蚀性气体以短脉冲冲击毛刺,热量在零件内积聚使其溶解。零件本身能有效散热且暴露时间极短,故不受影响。低导热材料采用此法效果显著。
电化学去毛刺
利用电解原理去除毛刺。工件接入电路浸入电解液,绝缘刀具作阴极,工件作阳极,电流作用下毛刺溶解。配合专用工装,电化学去毛刺可实现高精度加工。
无论采用何种工艺,去毛刺技术旨在消除零件变形与金属残留,确保尺寸精度。去除毛刺可防止腐蚀、金属疲劳或裂纹导致的应用失效。了解英洛华去毛刺工艺详情,请联系我们。
工业技术