


金属脱铬工艺全攻略:专业技术与安全操作指南
铬镀层赋予金属光亮外观与耐腐蚀性,广泛应用于汽车保险杠、轮毂、门把手等部件。但当需要翻新、维修底层金属或更换表面处理时,去除铬层成为必经环节。脱铬方法多样,需依据基体材质、铬层类型(装饰铬/硬铬)及厚度选择。部分操作可居家完成,但涉及强酸强碱、高压设备、高压电等高风险作业,强建议委托专业机构处理。
什么是铬镀层?
铬镀层通过电镀工艺在金属表面沉积薄层铬,提供镜面光泽、耐腐蚀、耐变色保护。基体通常为钢或铝,镀层厚度可通过通电时长控制,最终经加热使铬层与基体强力结合。
为何需要去除铬层?
- 基体金属损伤需修复,必须剥离铬层;
- 铬层磨损、划伤、失去光泽,需重新镀铬或改用其他表面处理;
- 工艺流程变更,原铬层不符合新工艺要求。
自行脱铬的潜在风险(必读)
- 化学灼伤/吸入中毒: 强酸强碱腐蚀性极强,必须佩戴防化手套、护目镜、防毒面具,在通风良好环境操作;
- 触电风险: 电解脱铬涉及带电作业,操作不当易致死;
- 环境污染: 废液含重金属,属危废,严禁随意倾倒,须交专业机构处置;
- 氢气爆炸: 碱液处理铝件会产生氢气,极易爆炸。
铬镀层分类
硬铬(功能铬)
厚度通常>20μm,甚至达百微米级,提供极高耐磨性,用于模具、液压杆、活塞环等高摩擦部件。因厚度大、结合力强,脱除难度最大。
装饰铬
厚度仅0.05-0.5μm,通常覆盖在镍层之上,主打装饰性与基础防护。脱除相对容易。
脱铬方法详解
方法一:专业设备法(最高效、最安全、成本最高)
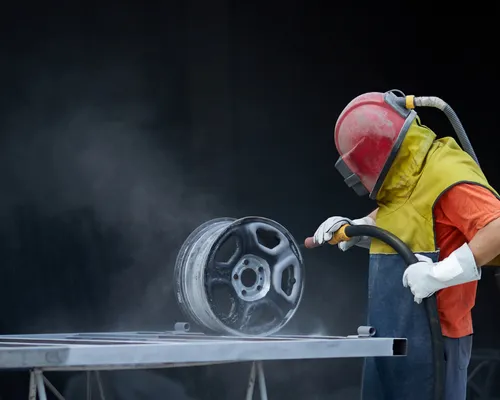
委托有资质、有经验的表面处理厂处理,设备包括:
喷砂/抛丸设备
高压气流携带砂粒/钢丸冲击剥离铬层。汽车修理厂常用。优点:不伤基体、效率高。风险:粉尘吸入、飞溅伤眼、皮肤刺激,需全防护。
超声波清洗机
高频声波引起铬层振动剥离。优点:温和、操作简单、适合精密小件。缺点:设备昂贵、槽体尺寸限制工件大小、单次作业成本高。
方法二:化学浸泡法(低成本、高风险、需严格防护)
盐酸法(浓度30-40%)
- 配制:1份酸 + 3份水(酸入水,防飞溅),耐酸容器;
- 浸泡工件至铬层脱落;
- 取出,清水+肥皂彻底中和清洗。
⚠️ 避免皮肤接触,防吸入酸雾。
氢氧化钠法(烧碱/火碱)
⚠️ 严禁用于铝件! 碱溶铝剧烈放热产生氢气,极高爆炸风险。
- 配制:8-12 fl oz (227-355ml) 固碱 / 加仑水 (3.785L),耐碱塑料桶;
- 完全浸没工件,定期检查脱铬进度;
- 脱铬后取出,肥皂水清洗、漂洗、烘干。
反向电解法(最危险,仅限专业人员)
原理:铬酸+硫酸电解液,工件接正极(阳极),通直流电使铬溶解。涉及剧毒致癌烟雾、高压电、强氧化性酸液,非专业电化学背景人员严禁尝试。
方法三:家用用品法(仅适用极薄装饰铬、辅助手段)
小苏打糊
小苏打+水调糊,涂抹擦拭,物理磨蚀薄铬层。勿过度用力伤基体。
漂白水浸泡
稀释漂白水浸泡1天左右,适合极薄装饰铬。废液不可复用,按危废处理。
结语与核心建议
脱铬工艺从家用小妙招到专业电解法,跨度极大。选择原则:
- 优先评估工件价值、铬层类型、基体材质;
- 高价值/大尺寸/硬铬/特种基体 → 必须找专业表处厂;
- 低价值/小件/薄装饰铬/钢基体 → 可尝试喷砂或化学法(全防护);
- 任何方案不确定时,咨询专业人士再行动。
安全永远第一,专业交给专业的人。
工业技术