


阳极氧化铝完全指南:原理、优势、工艺分类与居家操作实录
阳极氧化 是铝件最常见的后处理工艺。通过电化学方式将铝表面转化为致密、耐腐蚀的氧化铝陶瓷层。产品设计师必须理解其对强度、厚度、颜色、导热性的影响,才能判断是否适配特定零件。本文回答5大高频问题,并附赠居家阳极氧化全流程实操指南。
1) 阳极氧化如何工作?
清洗后的铝件浸入电解液(通常为硫酸或铬酸溶液),施加直流电,铝件作阳极(+),阴极板作阴极(-)。电化学反应在铝表面形成纳米级孔隙,氧离子(O₂⁻)与铝结合生长出致密的氧化铝层(Al₂O₃)。
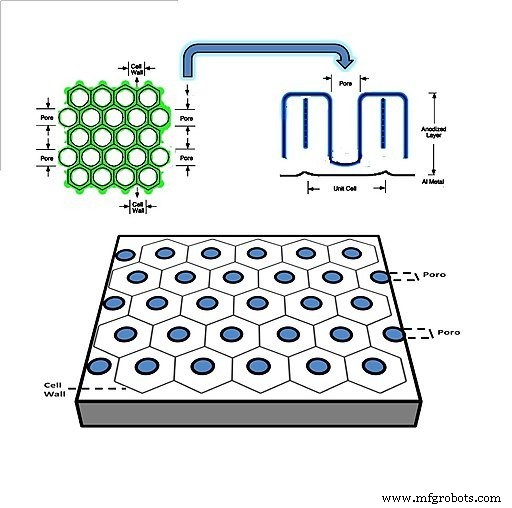
图片来源:Vicente Neto, CC BY 4.0, via Wikimedia Commons
铝暴露空气会自然生成极薄氧化膜(纳米级),为何还要阳极氧化?关键差异在于:人工阳极氧化层向内生长、向外沉积,孔隙深度可达25μm,氧化层深入基体内部,实现真正的“渗透式防护”。
2) 为什么要阳极氧化铝件?
自然氧化膜极薄、易磨损、污染环境下易失效。阳极氧化后,氧化层深入基体达25μm,赋予零件:
- 卓越耐腐蚀性(盐雾测试可达数百小时);
- 高硬度耐磨(表面硬度可达HV300-500,硬质阳极氧化更高);
- 耐化学攻击能力强;
- 多孔结构可吸附染料,实现丰富持久着色。
3) 阳极氧化会让铝件“更强”吗?
材料硬度测试仪
不会增加基体强度(抗拉/屈服强度不变)。 但显著提高表面硬度——抵抗压痕、划痕、磨损能力。阳极氧化铝表面硬度可达基体合金的3倍。同时,阳极氧化铝密度低,重量远轻于铜、不锈钢,是航空航天轻量化首选。
4) 阳极氧化会提高导热性吗?
导热能力随热流量、材料厚度、表面积增加而增强。阳极氧化在表面新增氧化层,增加了有效厚度与表面积,因此阳极氧化铝导热性优于裸铝。这使其成为电子散热器、热管理系统的理想材料。
5) 阳极氧化有哪些类型?(MIL-A-8625标准)
| 类型 | 电解液 | 膜厚 | 特点与应用 |
|---|---|---|---|
| Type I 铬酸阳极氧化 | 铬酸 | ≤2.5 μm | 薄膜、柔韧性好、疲劳强度损失最小、漆膜附着力佳。适用:精密公差件、疲劳关键件、底漆底层。 |
| Type II 硫酸阳极氧化 | 硫酸 | ≤25 μm | 最通用标准工艺。耐腐蚀性好,孔隙多利于染色,色彩丰富持久。适用:消费电子外壳、建筑型材、通用防护装饰。 |
| Type III 硬质阳极氧化 (Hardcoat) | 硫酸 | >25 μm (常达50-100μm) | 大电流长时间电解,膜层极厚、极硬(HV400-600)、耐磨损极佳。适用:液压缸、活塞、枪械部件、高耐磨工业零件。 |
6) 居家阳极氧化成本分析
自建阳极氧化线成本远低于外协喷涂/电镀。主要成本取决于工件尺寸、膜厚要求、当地化学品价格。批量采购硫酸、染料、电源可大幅降低单件成本。关键提示: 必须在通风良好场所操作;购买浓硫酸可能需许可证,请先咨询当地公安/安监部门。
7) 居家阳极氧化所需材料清单
核心必备:
- 蒸馏水
- 耐酸槽/容器(多槽:脱脂、碱蚀、阳极氧化、中和、染色、封闭)
- 浓硫酸(电解液)
- 阴极(铅板/不锈钢板/石墨)
- 酸中和剂(碳酸氢钠/碳酸钠)
- 工业脱脂剂
- 铝线/钛线(挂具,钛线不耗损)
- 烧碱 (NaOH,碱蚀用)
- 阳极氧化专用染料
- 直流稳压电源(可调电压/电流,建议0-30V/0-50A起步)
安全装备(必须):
- 护目镜、防酸手套、防毒面具(酸雾/碱雾防护)
- 防酸围裙/靴
推荐辅助工具(大幅提升体验):
- 乒乓球(漂浮液面抑制酸雾)
- 搅拌器(均匀温度/浓度)
- 廉价电热水壶(加热染料液)
- 厨用温度计(严控槽液温度)
8) 居家阳极氧化基础16步走(Type II 硫酸法示例)
- 机械打磨: 钢丝球/研磨垫去除加工刀纹、氧化皮;
- 穿戴防护: 全套安全装备就位;
- 脱脂清洗: 脱脂剂超声/浸泡 → 蒸馏水漂洗;
- 碱蚀活化: 10-20% NaOH溶液 (约4汤匙/加仑水),浸泡3-5分钟至表面均匀起泡(水不挂珠即可);
- 漂洗确认: 蒸馏水冲洗至水膜连续挂壁不缩孔;
- 挂具连接: 铝/钛线牢固绑扎,接触点将无氧化膜,选隐蔽非功能面;
- 配制电解液: 1体积浓硫酸 + 3体积蒸馏水,**严控槽液温度 21°C (70°F) ±2°C**;
- 装槽: 阴极板入槽不碰工件,工件悬空,加装加热棒、温度计、乒乓球覆盖液面;
- 待温稳定: 确认槽温稳定在21°C后方可通电;
- 接线通电: 工件接正极,阴极接负极,**开机瞬间产生酸雾,必须佩戴防毒面具**;
- 设定电流密度: 硬质膜 0.03 A/in² (4.65 A/dm²);染色膜 0.02 A/in² (3.1 A/dm²);
- 电压起步: 建议16V起步,密切监控槽温(过程放热升温,需主动制冷);
- 同步加热染料: 大多数染料60°C (140°F) 效果佳,个别需降温,需实验摸索;
- 准备后处理槽: 槽A:蒸馏水;槽B:中和液;
- 后处理流程: 断电 → 取件 → 槽A漂洗15秒 → 槽B中和5分钟 → 槽B二次中和5分钟 → 槽A漂洗 → 入染色槽;
- 染色封闭: 染色15分钟(视色深度) → 沸水封闭15分钟(固色、封闭孔隙、提升耐腐蚀)。
专业阳极氧化服务:Gensun为您护航
阳极氧化虽原理明确,但工艺窗口窄、参数敏感、化学品危险、废液处理合规要求高。Gensun精密加工作为亚洲领先制造服务商,不仅提供高精度CNC加工,更拥有成熟的表面处理产线,覆盖Type I/II/III全系列阳极氧化、化学转化膜、电镀、钝化等工艺。了解Gensun表面处理服务,让专业团队为您的铝件赋能。
注:本文首发于2021年4月,2022年5月更新修订。
工业技术