


铝合金原型制造工艺选型指南:CNC、3D打印与熔模铸造深度解析
铝合金凭借优异的物理性能与极佳可加工性,成为产品设计师首选金属材料之一。但设计完成后,直接投入量产而不做原型验证风险极大。面对CNC加工、金属3D打印、熔模铸造等多种工艺,选型失误将导致高昂模具成本、不可用零件甚至项目失败。本文系统梳理三大主流铝合金原型工艺,并先明确原型分级标准,助您精准决策。
铝合金原型的三大分级形态
- α原型(外观验证件): 非功能件,仅用于概念可视化、外观评审、人因工程验证;
- β原型(功能验证件): 接近成品性能,用于功能测试、装配验证、缺陷排查;
- 生产原型(小批量试制件): 基于β测试结果优化,性能、工艺、材料均与量产件一致,可直接用于试生产或小批量交付。
工艺一:CNC加工 —— 综合性能最均衡的首选
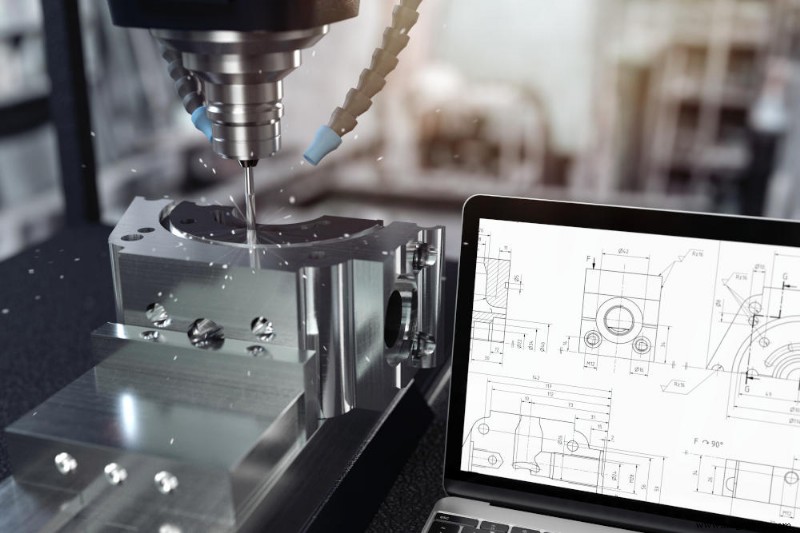
CNC通过数控指令控制刀具切削铝合金毛坯成型。核心优势:
- 表面质量优、尺寸稳定性好、批次一致性高;
- 兼容全系列铝合金(6061、7075、2024、5052等);
- 基于CAD模型编程,设计变更不增加交期,极利迭代;
- 5轴联动可加工高复杂度结构,攻克其他工艺难点。
最适用阶段: β原型与生产原型,兼顾功能验证与小批量交付。
工艺二:金属3D打印(DMLS/SLM) —— 复杂内部结构的突围者
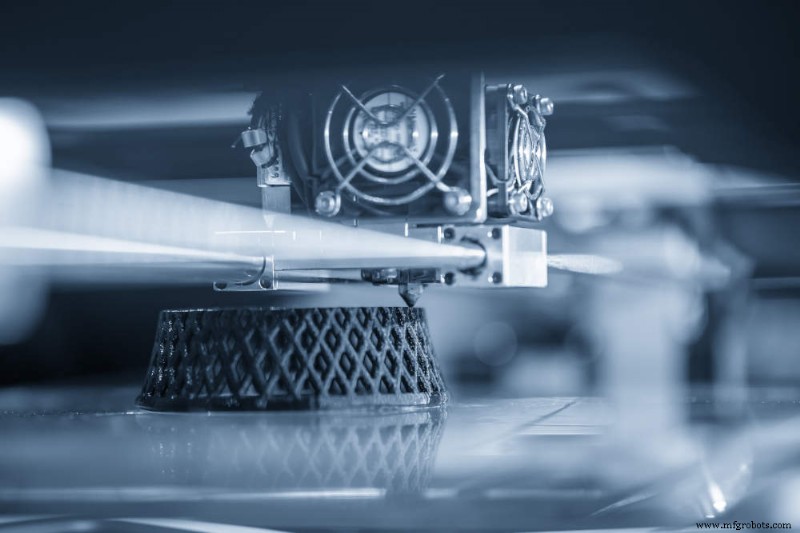
采用直接金属激光烧结(DMLS),以高功率激光逐层烧结铝合金粉末。特点:
- 最小特征尺寸0.25-0.8mm,擅长复杂内部流道、拓扑优化结构;
- 同为数字化驱动,设计修改灵活;
- 缺点:单件成本显著高于CNC,表面粗糙需后处理;
- 材料性能各向异性,热处理后仍难完全匹配锻造/挤压铝性能。
最适用阶段: 小尺寸β/生产原型,或极少设计变更的α原型。
工艺三:熔模铸造(精密铸造) —— 批量小件的成本杀手
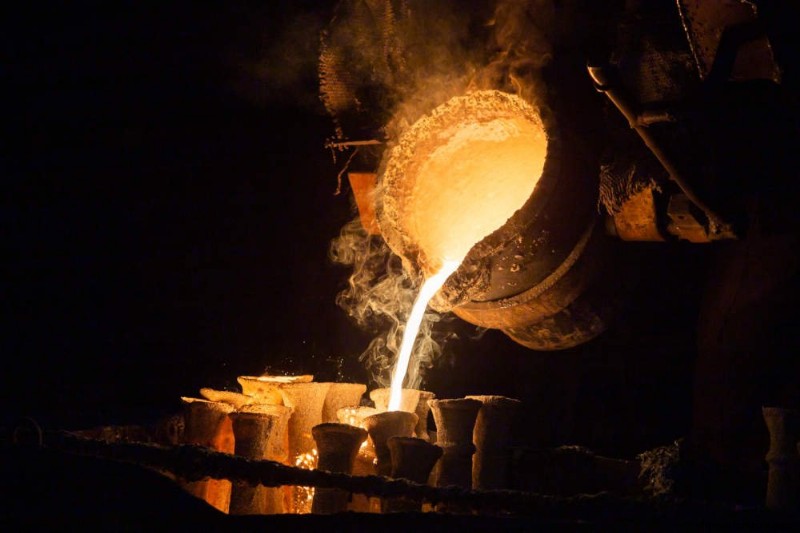
古老工艺现代化:蜡模制壳→脱蜡→浇铸铝液→破壳得件。特点:
- 表面光洁度高、尺寸精度好、兼容多种铝合金;
- 材料利用率高于CNC(接近净成形);
- 致命短板:尺寸受限,难以制造大型笨重部件;
- 单件成本随批量大幅下降,量产优势明显。
最适用阶段: α/β/生产原型均可,但最甜蜜点是“小尺寸、复杂结构、大批量”。
工艺选择只是第一步,制造商才是成败关键
您需要具备先进设备、资深工程师团队、完善质量体系的制造伙伴。Gensun精密加工深耕中国制造近二十年,提供高质量CNC加工、熔模铸造、金属3D打印一站式服务。立即获取报价,让专业团队护航您的铝合金原型项目。
工业技术