


掌握表面粗糙度:从参数解读到工艺选型的完整指南
新产品上市或多零件装配前,表面粗糙度直接决定产品耐用性与性能。粗糙表面摩擦大、磨损快;但特定场景(如涂层附着、密封、储油)又需要适度粗糙度。不同制造工艺产出的表面质量差异巨大。要做出明智的表面处理与工艺决策,必须读懂制造业表面粗糙度图表与测量体系。
什么是表面粗糙度/表面精度?
以典型机加工件剖面为例(图1),表面精度由三要素表征:
- 纹理方向
- 波纹度
- 表面粗糙度
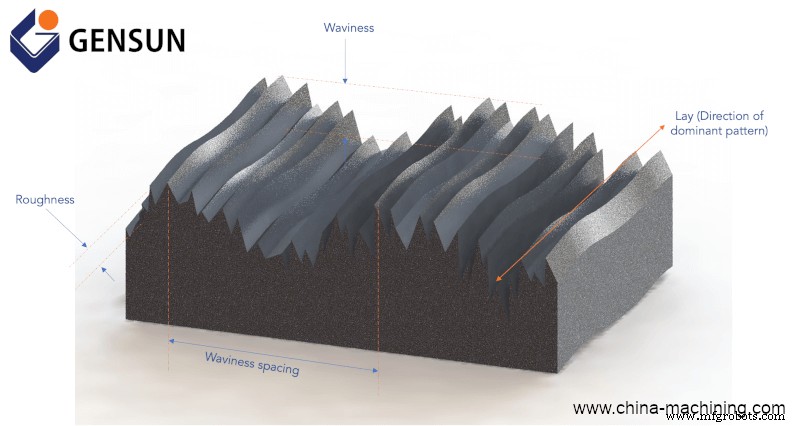
图1:机加工件表面精度三要素
纹理方向 指表面主导纹理的取向:平行、垂直、圆周、交叉等,取决于加工方式(车、铣、磨、电火花等)。
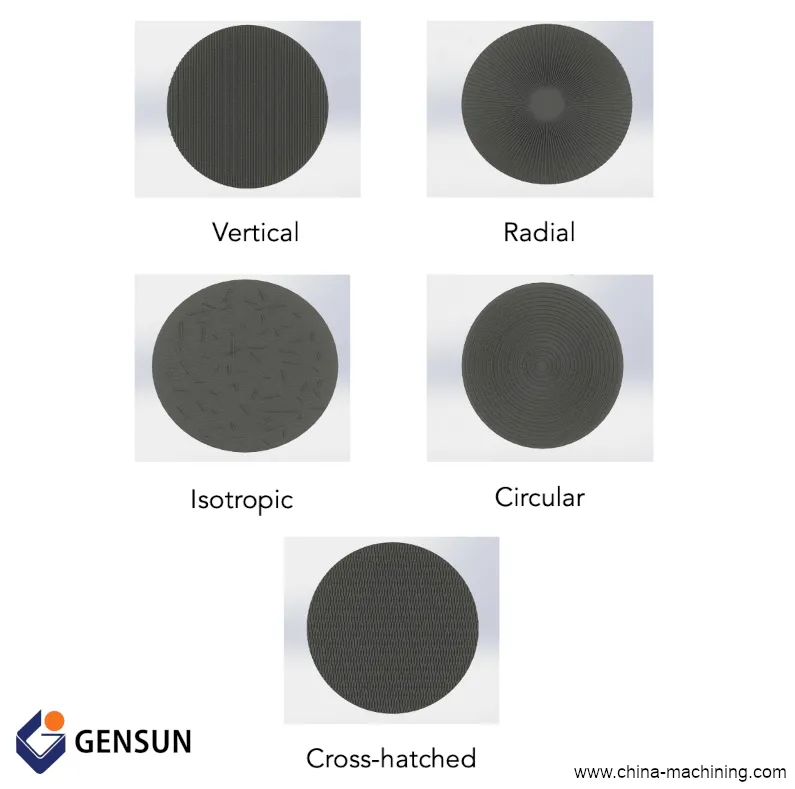
图2:不同加工方式的纹理方向类型
表面粗糙度 量化表面微观几何特征的间距与高度偏差。工程师口中的“表面光洁度/表面精度”实指粗糙度。数值越小,表面越平滑,微观起伏越少。
波纹度 表征间距较大的周期性宏观偏差,源于机床振动、刀具跳动、热变形等,波长远大于粗糙度波长。
如何测量表面粗糙度?
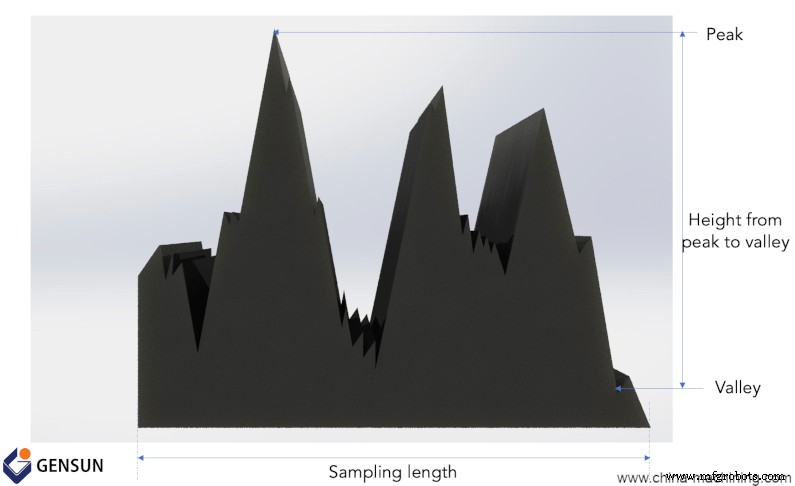
图3:机加工件剖面微观起伏示意
主流精密车间采用接触式粗糙度仪:针尖半径2-5μm的触针垂直纹理方向恒速扫描,位移信号经放大滤波后计算参数。依据国家标准不同,常用三大核心指标:
- Ra 算术平均粗糙度 — 评价长度内轮廓偏离中心线绝对值的算术平均。应用最广,但不同轮廓形态可能同Ra值性能迥异,需辅助参数区分;
- Rz 十点高度微观不平度 — 5个取样长度内“最高峰至最低谷”垂直距离的平均值。欧洲/亚洲常用,对峰谷极值敏感;
- RMS (Rq) 均方根粗糙度 — 所有采样点高度的均方根。采样点数多于Rz,统计稳健性优于Rz,不想算Ra时的良好替代。
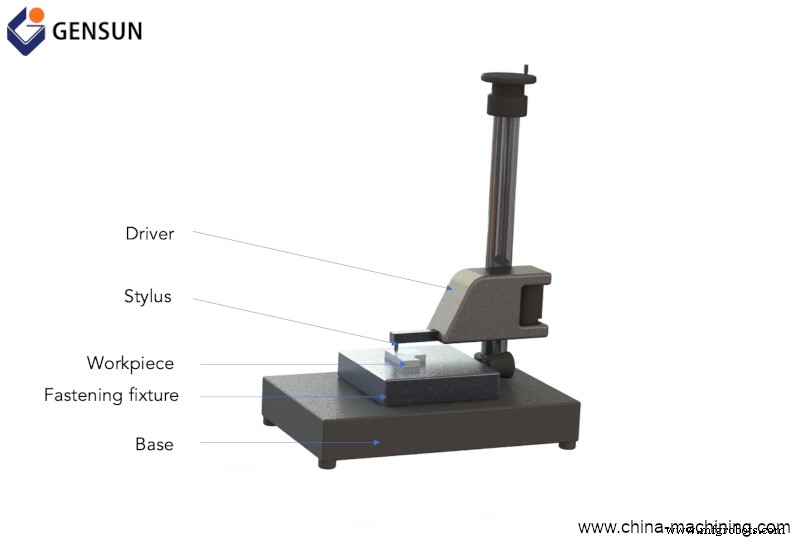
图4:粗糙度仪主机
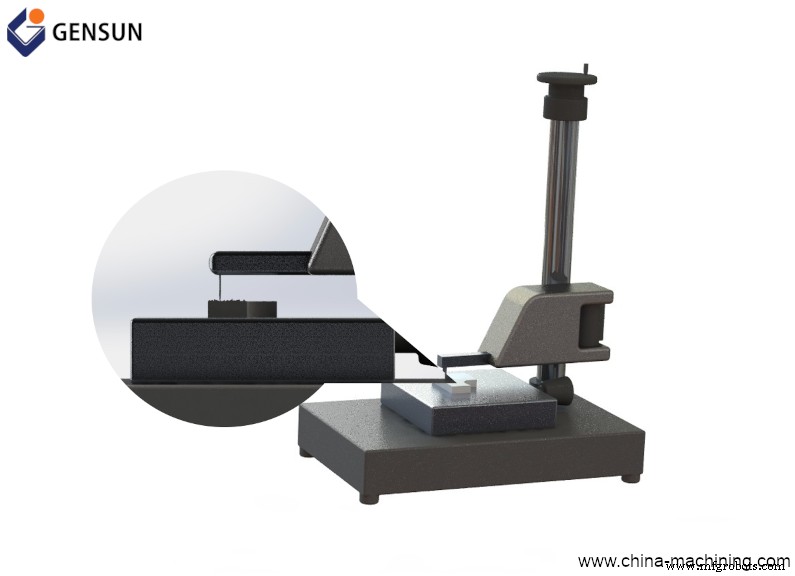
图5:粗糙度仪触针与工件放大视图
表面粗糙度参数换算对照表
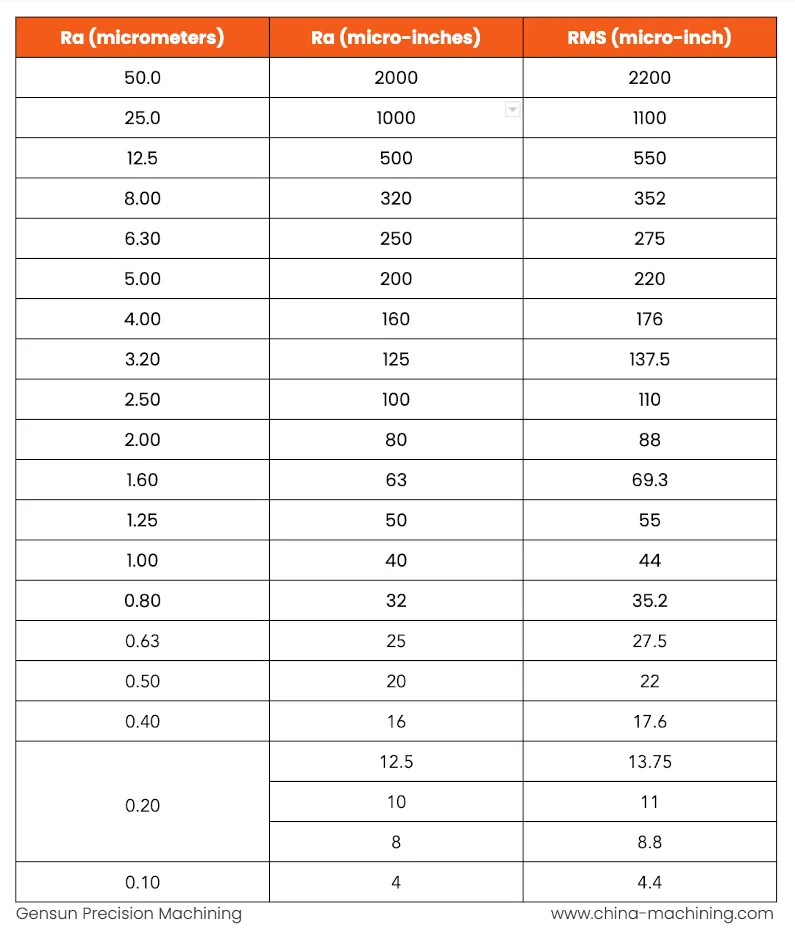
表1列出Ra、Rz、RMS常用换算关系(近似值,实际受波形影响):
专业加工与表面处理:Gensun助您达标
读懂粗糙度参数只是开始,稳定达标需顶级设备、资深工程师与严格质控体系。Gensun精密加工深耕亚洲制造近二十年,配备专家级工程师团队与专职质控小组,确保每个零件满足客户粗糙度与几何公差双重要求。了解Gensun CNC精密加工服务,获取量产级表面质量保障。
工业技术