


常见铣削操作全解析:精密金属加工工艺指南
铣削是金属加工和制造业中最常见的加工工艺之一。令人惊讶的是,铣削并非单一工序,而是包含多种类型,各有细微差别,适配不同零件需求。本文带您逐一了解。
槽铣
刀具宽度小于工件宽度,用于加工槽。薄刀具铣薄槽;极薄槽可贯穿工件深度,将工件切成两半。又称“锯铣”。
立式铣削
立式铣床主轴垂直安装于滑动刀架上,适应更复杂加工。常用刀具为立铣刀或平底刀,有时也用圆鼻刀。
卧式铣削
卧式铣床擅长加工平面、燕尾槽、键槽、齿轮。采用顺铣(工件逆刀具旋转方向进给),相比立铣能对夹持工件的钳口施加最大力。
侧铣
加工工件垂直平面的首选操作。通过旋转工作台垂直进给丝杠控制切削深度。
组合铣削
两个或更多铣刀装在同一刀杆上同时加工水平面。常组合不同直径、形状、宽度的刀具,组合方式不限,视作业需求而定。
跨距铣削
单次切削加工两个或多个平行垂直面。将两把侧铣刀装在同一刀杆上,间距设定使其跨夹工件。
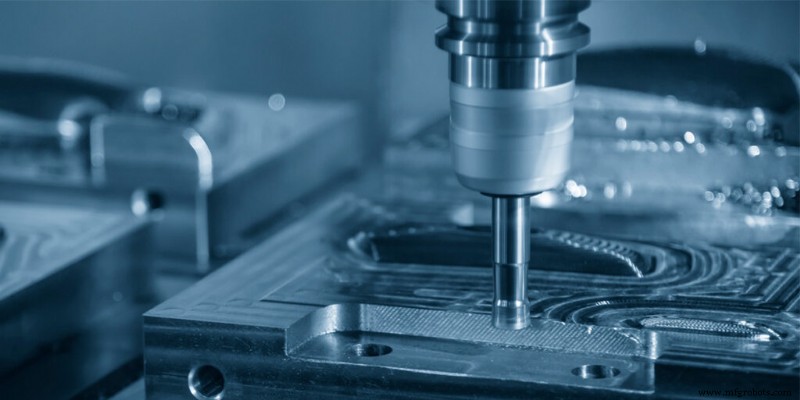
“铣削”涵盖整整一类加工操作。
顺铣与逆铣
逆铣(常规铣削)指刀具旋转方向与工作台进给方向相反;顺铣则同向。区别在于:逆铣切屑厚度逐渐增大,顺铣则逐渐减小。
成形铣削
单次切削加工由曲线、直线或仅曲线组成的特殊轮廓。使用成形刀具(按轮廓形状制造)或专用磨制飞刀。常见为加工半圆凹槽。
面铣削
工件尺寸和性质决定刀具类型规格。刀具外周刃承担主要切削;若刀具磨制得当,端面刃可去除因工件或刀具弹性变形留下的微量余料,获得更好表面光洁度。
塔式铣削
通过钻削、切削、剪切完成。主轴静止,工作台沿X、Y轴移动。常用于“轻型”操作。
铣削世界博大精深,包含多样技术、刀具与成果。下次加工零件时,请铭记资深机床操作员手中的丰富工艺库,总有一款适合您的需求。
工业技术