


铣削公式与定义大全:切削参数计算实例与PDF指南
铣削运算公式
铣削是利用旋转刀具通过相对运动切除材料的加工过程,可单轴或多轴,刀具速度压力多方向变化。以下介绍铣床操作必备的重要铣削公式。
关键铣削术语与公式
- 切削速度
- 有效切削速度
- 主轴转速
- 进给量
- 最大切屑厚度
- 金属去除率
- 比切削力
- 切削深度
- 刀具齿数
- 加工时间
#1 切削速度
铣刀圆周线速度,单位m/min。公式:
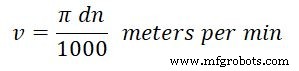
v=切削速度(m/min),d=刀具直径(mm),n=主轴转速(r/min)
#2 有效切削速度
有效直径(DCap)处表面速度。确定实际切深(ap)下正确切削数据必需。用于圆刀、球头铣刀、大圆角刀、进给角<90°刀具。
#3 主轴转速
铣刀主轴每分钟转数,由推荐切削速度确定。
#4 进给量
工件相对刀具推进速率,三种表达方式:
1. 每齿进给量 (Sz)
两相邻齿接合间工件推进距离,单位mm/齿。
2. 每转进给量 (Srev)
刀具转一周工件推进距离,单位mm/转。
3. 每分钟进给量 (Sm)
工件每分钟移动距离,单位mm/min。
三者关系公式:
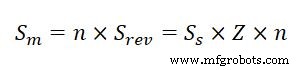
Z=刀具齿数,n=主轴转速(r/min)
#5 最大切屑厚度
刀具啮合产生,指fz。决定是否采用最高效每齿进给的关键值。
平均切屑厚度:计算净功率用比切削力的有用值。
#6 金属去除率 (MRR)
单位时间去除金属体积(mm³/min 或 in³/min)。由切深、切宽、进给量计算。
#7 比切削力
材料常数,强度计算因子,单位N/mm²。
#8 切削深度
工件一次通过刀下去除材料厚度。原始面与最终面垂直距离,单位mm。
#9 刀具齿数
铣刀齿数需按有效加工设计。已知转速进给可由进给公式反推。公式:
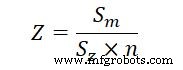
粗齿刀(齿数少)优势: ①大容屑空间 ②齿截面大强度高 ③可大前角 ④驱动功率小 ⑤滑动摩擦少减热 ⑥可多次修磨寿命长
#10 加工时间
加工长度(lm)除以工作台进给(vf)。公式:
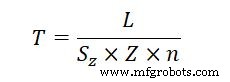
T=切削时间(min),L=工作台行程(mm),Sz=每齿进给(mm),Z=齿数,n=主轴转速
工作台行程L = 工件长度C + 进刀长度A。进刀长度A为刀具达到全切深前移动距离。
#1 平面铣刀进刀长度
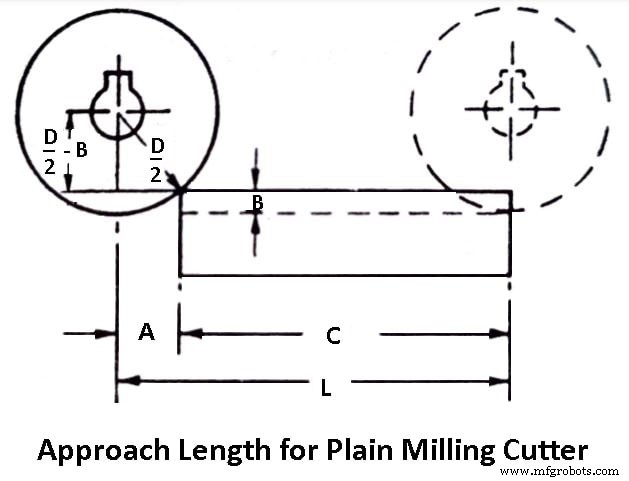
公式:
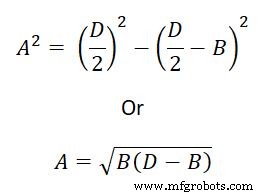
A=进刀长度(mm),B=切深(mm),C=刀具直径(mm)
#2 面铣刀进刀长度
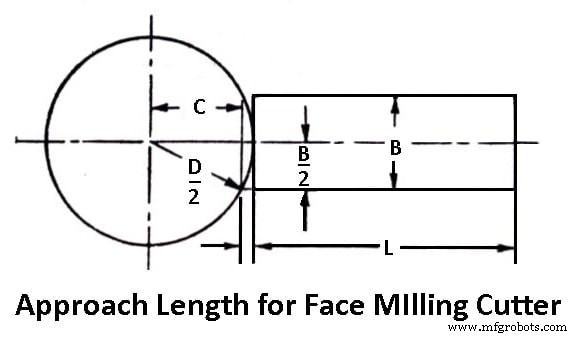
公式:
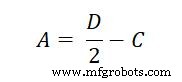
A=进刀长度(mm),D=刀具直径,B=工件宽度
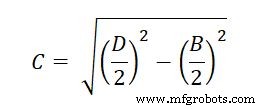
代入C值求解A:
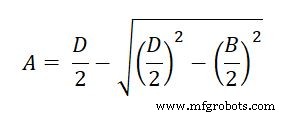
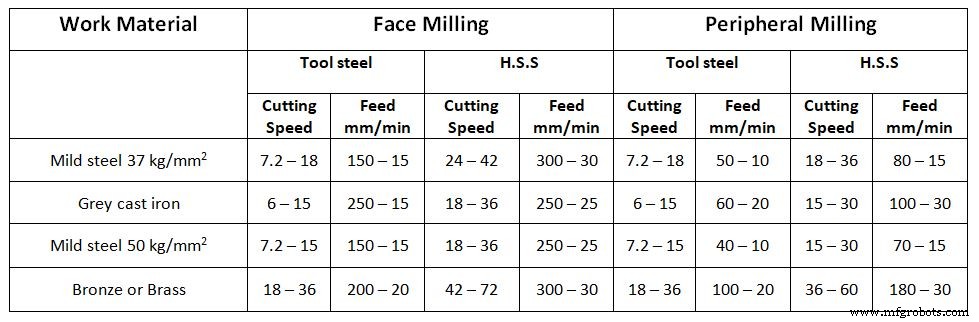
不同材料平均切削速度与进给量参考表
计算实例
实例:平面铣削切削参数评估
已知:刀径100mm,转速500r/min,刀宽100mm,切深5mm,工作台进给100mm/min,工件长50cm,宽80mm,齿数8
解: 切削速度 v = πdn/1000 = 3.14×100×500/1000 = 157 m/min
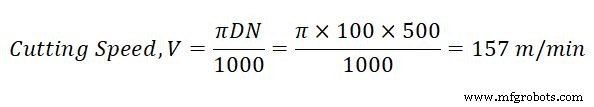
MRR = b×d×F = 80×5×100 = 40,000 mm³/min
进刀长度计算:l = 500mm,y = 4mm
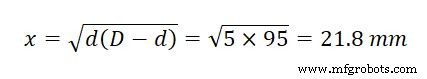
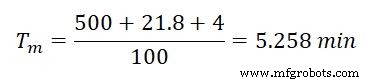
总结
本文汇总铣削全套公式定义:切削速度、每齿进给、金属去除率、加工时间等核心参数计算方法。准确计算是铣削加工良好结果的关键。如有疑问欢迎留言,点赞分享、订阅免费获取更多技术干货。
工业技术