


消除注塑件流痕,实现卓越品质
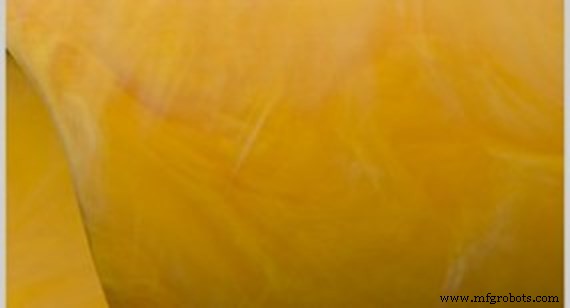
尼龙材料黄色色母产生漩涡效应样本。选用预着色树脂本可助客户避免此问题。
投篮百发百中球员可能说自己在状态。一心理学家将此现象——寻找心流——描述为常被称作幸福秘诀的高效投入状态。
但在注塑件发现流痕,会让设计工程师和客户不爽。尤其当流痕出现在医疗器械、汽车应用、消费品零件上,这些行业高度依赖注塑成型。
流痕是注塑件表面不规则、波浪花纹、涟漪效应,或许颜色略异。
好消息:流痕仅是外观问题,不影响零件强度或结构完整性,零件将按预期性能工作。
更好消息:设计师和生产其零件的制造商有办法减少流痕,达成制造高质量塑料零件目标。
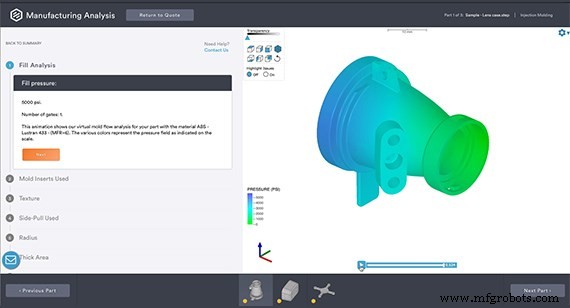
Protolabs可制造性设计(DFM)分析自动高亮CAD模型薄厚区,助启动确保模具内流动一致的讨论。
顺应流动
讨论设计及其他考量前,记住塑料注塑成型是将树脂颗粒加热熔融,按编程进驱动模塑过程的计算机数字指令,将熔融材料注入金属工具(模具)过程。冷却后得最终生产级热塑性零件。
注塑过程中,流痕最常因液态熔融塑料流经模具时接触已冷却塑料材料导致。
当热塑料从模具厚壁区流向薄壁区(塑料已冷却变粘)更易发生。均匀壁厚有助确保适当材料流速,使薄区塑料在充填厚区前不冷却。
因某些零件不能全程同厚,厚薄壁区渐变而非剧变有助避免材料流动差异导致流痕。Protolabs DFM分析自动高亮CAD模型薄厚区,可引发减小差异讨论。
另一让熔融塑料顺流方法:模具设计避免锐利内角(90度棱角)。最好设计像河流平滑弯道的圆角。塑料易绕圆角,沿曲线半径流动更均匀填充模具。
一些客户在设计加肋或薄垂直壁,基本在零件内创建骨架,增加注塑件结构强度。贯穿零件肋也可作流道助塑料更快更易从一侧流到另侧。
定制色母平滑混合对避免成型件流痕同样重要。
选材改善树脂流动
每种塑料注塑表现不同。熔点低、粘度低者如聚乙烯、聚丙烯,流动易、填充模具更平滑均匀。
其他如聚碳酸酯,粘性大、不适合薄件,因难正确填充模具。ABS热塑性居中,适用某些应用。
但塑料不可互换。零件需强或柔性,其他需耐冲击或耐化学。今日塑料品种繁多,同族中熔流速率或粘度更好材料可选以避免流痕、产出更好零件。
生产前消除流痕
专家成型团队可在新模具生产客户零件前加工消除流痕等问题。操作员可调整设备多参数减少流痕:提高注射速度、升材料温度、增大填充压力。树脂进模前,Protolabs数字模流模拟能识别改变零件厚度或塑料类型是否改善模具材料流动、允许安全压力生产。
像Protolabs这样数字化制造商可用成本效益铝模具在最快一天内生产最终注塑件,含从原型到按需制造的省本选项。含免费设计分析的报价数小时内可得。
工业技术