


帆船:水上自由、奢华与创新的象征
背景
热爱亲水的人们,帆船让你掠过水面。甚至水面结冰时,冰上帆船(船底装滑橇/刀刃的帆船)也能在冰面滑行。帆船既是交通工具,也是从简易小艇到顶级竞赛游艇的休闲形态,甚至可作为居所。巨型游艇配专属内饰与船员,象征财富;单人小帆船代表自由;古老宏伟的快速帆船唤起历史海战、香料茶叶贸易与“飞荷兰人”等海上传说;帆点白帆、云卷云舒的海湾或湖泊,是绘画永恒题材与难忘记忆。
帆船曾是富豪爱好,但闲暇与可支配收入增加让其成为大众最热门休闲方式之一。帆船可手工或工厂制造,尺寸跨度从11英尺(3.4米)以下的日航艇、小艇、大型单桅帆船、双桅偏桅船,到大型游艇。游艇仿照历史帆船——双桅横帆船、单桅纵帆船、快速帆船、多桅纵帆船设计。竞赛艇专为速度与机动优化;带船舱的巡航艇设计更强健、舒适细节更丰富。多数帆船另配船内/舷外柴油机,以应对无风停滞或需加速返港。
帆区别于他船之处在于帆。帆即捕风推进的织物。现代帆多用达克龙——聚酯纤维。热熔融合纤维使风无法像机织布那样透过微孔逸出,表面摩擦极低。聚酯帆轻量、低伸长。
帆分两大类再细分。两大类:方帆与三角帆。方帆横跨船中轴线利用风压推进,风仅击打背面(后侧)。三角帆顺应船中轴线,前帆位艏、后帆位艉,双面受力推进,可调整以最佳利用风力。
子类按支索或邻近装备命名。桅杆是关键标识:三桅帆船有前桅、主桅、后桅(向艉);单桅仅主桅;双桅或为前桅+主桅,或主桅+后桅(后桅较短)。按船体部位命名的有:斜桅帆、横头帆、斜桁帆、三角帆、吊脚帆。按专用途命名:夏季帆(热带)、风暴帆(恶劣天气)、竞赛帆(仅竞赛)、巡航帆(日常标配)。三桅全帆装船可配高达20张各具名目用途的帆。
历史
最早船筏用兽皮作帆。埃及等古文明编织芦苇席作帆,埃及更早在公元前3300年制布帆。腓尼基人等地中海航海民族驾布帆远航。几个世纪来,麻、亚麻、苎麻、黄麻等纤维织帆为帆匠所爱;大航海时代(约1450-1650)亚麻为主。棉花随种植加工普及逐渐取代亚麻。1851年竞赛游艇美洲号获胜,确立棉帆霸主地位。这艘美国游艇在英格兰南岸怀特岛绕标赛击败14艘英船,催生“美洲杯赛”——世界最高级别帆船赛。
帆船本身始于独木舟与简易筏。更适航船型源于军用与建立地中海贸易网络的商船。日航渔乐艇本质是单桅纵帆船、横帆船等军舰缩模。皇室富豪玩物——豪华游艇亦仿军舰。1850年前后,船舶建筑学新学科诞生,依物理工程建筑原理设计高效船体等部件。帆与索具对速度影响长被忽视,1920年起引入空气动力学设计。今日美洲杯赛艇改良基于风洞测试等多维精密分析。
常年冰冻水域发展冰上帆船,船底装滑橇/刀刃滑行冰面。考古在斯堪的纳维亚发现公元前2000年冰上帆船证据。斯堪的纳维亚、荷兰、拉脱维亚、俄罗斯等波罗的海沿岸目击记录较晚,最早17世纪。美国首艘冰上帆船1790年在纽约哈德逊河航行。同温水对应物,竞赛冰上帆船称冰上游艇,冰上帆船运动19世纪成项公认体育项目。
原材料
帆船厂按产量自制或外购零件。桅杆、帆、发动机、金属配件通常由专业供应商提供。船厂自制玻璃钢船体,材料包括胶衣聚酯树脂、树脂催化剂、编织玻璃纤维毡、玻璃纤维。木船厂自行订购、陈化、成型木材。
毡条呈股线状似麻布。可双轴、三轴或针织编织,设计师按设计与成品重量指定毡型;帆船跨度从轻快极速到强健极耐海。
设计
厂家通常推多条产品线。设计绘制蓝图或电脑绘图。新设计先按蓝图做木塞,精确匹配空心船体外形。木塞打磨抛光、涂脱模剂(似船用特氟龙)以便后续脱模。
木塞外层叠制模具;模具内腔即成品船体外形模型。模具玻璃钢铸造,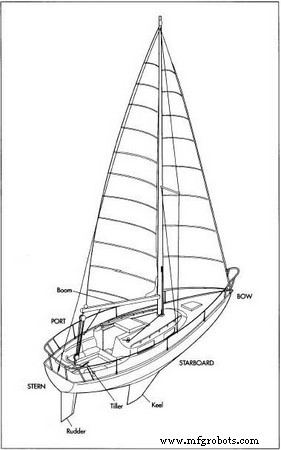 一艘帆船. 必须完美。制塞制模成本极高,故须在纸面方案确定后方可施工。
模具经审核合格即可批量复制该设计船体。蓝图、木塞、模具用于核算甲板配件、发动机、帆、内装的数量规格,提前向专业供应商订货。
制造工艺
量产帆船通常11英尺(3.4米)日航艇至28英尺(8.5米)及更长豪华艇(配柴油机与居住舱)。下述工艺针对小型玻璃钢艇,大型艇另行说明。
船体
船体从外向内构建。模具内壁接触面即船体外表。模具涂脱模剂——不粘涂层助成品脱模。色浆铺于模具内壁;实际上“喷漆”是首道工序,颜料融入最外层玻璃钢树脂。得益于丰富颜料,帆船可呈现彩虹般色泽。
船体表皮用4-5盎司(124-156克)吹制玻璃纤维,似棉花糖。不同于后续毡条,表皮玻璃纤维为无定向短切纤维,吹入后人工铺平。表皮厚约5密耳(0.005英寸;0.13毫米),足以阻隔后续毡条纹理透显至外表。胶衣涂覆固化纤维。该化学树脂与催化剂反应,将柔性玻璃纤维转化为硬质材料。
- 24盎司(746克)编织玻璃纤维毡条铺于表皮上。毡条手工铺层、滚压结合增强、叠加增厚增强,并压贴成型贴合外层与模具。胶衣再次喷涂启动固化。树脂催化剂经精密计量喷枪喷涂至毡条饱和。胶衣喷涂后,玻璃钢工有30-40分钟在类似面团的半固化态操作成型,随即开始硬化。分层喷涂树脂催化剂在恒温室(72°F/22.2°C)进行。工人一次层压半侧船体(即船身一侧),每半侧固化24小时待催化剂反应完全。
- 另一半首层层压固化后,工人回头继续加层增厚第一侧。18-24英尺(5.5-7.3米)艇通常三层毡条。玻璃钢过程中同步加入加强筋。预切预成型船用胶合板置于空心船底,随毡条增厚被玻璃钢固化锁定,成为结构受力构件。视设计与尺寸,胶合板构件可含龙骨筋、肋骨、隔水舱壁系统,强化抗浪冲击与弯曲能力。
- 玻璃钢室另一区域同步建造甲板。配套甲板模具制成。如鞋盒盖扣合船体开口,机械紧固就位。甲板玻璃钢工艺同船体:甲板模具背面(甲板上表面)涂脱模剂、铺色浆、喷吹表皮玻璃纤维、喷涂树脂催化剂。甲板层压毡条、胶合板加强筋玻璃钢固化、五金件穿透处特殊加强层压。加强件用船用胶合板或铝制。
- 船体与甲板玻璃钢层压完毕彻底固化后脱模。木楔楔入模具与玻璃钢间,制品弹出;或模具制品浸水,水压分离。链式葫芦吊出置装配车,便于移动作业。
装配阶段始于“青修”——修除溢边(玻璃钢树脂溢料)。甲板船体打磨清洁,检查边缘光滑度、接缝贴合精度。显然大艇装配步骤远多于日航艇。超22英尺(6.7米)艇将配驾驶舱内衬、内衬、舱室、起居区、卫生间(船上称“头”)、卧区。大艇多为定制,这些系统多用木制。
 美洲杯参赛艇.
纽约地产经纪、体育推广者约翰·考克斯·斯蒂文斯1844年牵头组建纽约游艇俱乐部。任科摩多尔期间,1850年联合五会员出资委托威廉·H·布朗按乔治·斯蒂尔斯设计建造竞赛游艇。美洲号1851年完工,赴英皇家游艇中队受邀参加怀特岛绕标赛。面对17艘老练英船,美洲号起步落后却大幅领先夺冠,奖品百吉尼银杯。斯蒂文斯领奖陈列府邸。1857年逝世后,奖杯成纽约游艇俱乐部信托资产。
1870年英113英尺(34米)单桅纵帆船坎布里亚首次挑战,美84英尺(26米)守杯艇魔术胜出35英里(56公里)赛程。随后132年美洲杯留守美国。1983年失守澳大利亚,澳大利亚II号挑战自由号,康纳掌舵。1986年下届康纳驾星条旗夺回。1995年再失新西兰,2000年新西兰成除美国外唯一两度捧杯国。下届美洲杯挑战赛定于2003年。
- 管路安装。软管连接淡水箱(供厕所淋浴,大艇适用)与回污管(回船载污箱)。电路按电气规范布线。发动机(如有)及机械装备安装。有船载发动机者,装于龙骨筋安装的机座,连接轴系螺旋桨,接驳操纵系统。
- 青修抛光甲板翻转扣合船体。先“干装”确认贴合严丝合缝。不锈钢机械紧固件穿过甲板船体对应加强区。锁紧前涂抹船用专用防漏密封胶。紧固件机械拧紧。安装甲板五金:绞盘、导索块、栏杆、支索等。五金安装质量是船艇品质关键指标;五金件、背板、锁紧螺栓螺母须耐重载与剧烈水动作。五金成本极高,美洲杯级游艇单个绞盘可达2万美元。
- 桅杆为最后大件五金。船内安装木块/鞋座称“桅座”承托桅杆。桅杆多铝制减重。桅杆就座桅座后,不锈钢钢丝支索固定。支索按艇定制,厂家通常自制以保证张力稳桅。
- 所有电气线、管路接通测试。有舷窗设计者,船体贴模板开孔切割。孔缘涂密封胶,装框玻璃窗,再涂密封胶加固。外漆检查修补瑕疵。绘装饰线、贴条纹装饰带。贴花、编号、厂家信息标识完工。
帆制作
- 帆由高超设计材料技艺的帆匠制作。船厂可提供图纸,或帆匠实测索具反向设计。数学用于估算风压下帆面伸长、计算各帆面曲率。此曲率称“帆深”,如飞机弧形机翼提供升力般,从风中获得推力。帆匠工坊(称“帆场”)是关键工具:各帆实物大样以粉笔绘于地面。面料(通常聚酯)铺覆样板,轮廓转印面料。每帆形状编号。
- 按面料轮廓裁剪。帆由多片组成,用帆线缝合——比普通线强的专用纤维。穿针时拧紧帆线增强强度,上蜡保持拧劲。
- 各片缝合后,受力最大部位加固。四角贴补强片,前缘(前缘)与底缘缝加厚卷边。卷边完成后,前缘与底缘内侧再缝绳索抗伸长。
- 最后安装帆五金:金属滑块、帆眼、缩帆点等,视船型与帆用途而定。成品帆发往船厂,按归属艇存放。
质量控制
质控贯穿全程。外购配件材料来料检验。电气线路等专项装机前台测、装机后即测、最终质检再测。
玻璃钢层压等关键工序对温度、定位有严苛要求。胶衣按分度规喷涂,不可过厚过薄。过度催化导致材料内部高温无法操作;催化失败需凿除树脂——昂贵耗时。玻璃钢厚度设计、五金定位等设计或施工误差影响重量平衡与静水态;平衡偏差会导致静止倾斜角错误。
细节同样重要,质检节点安排即时纠错。船体内部未纠错在甲板锁合后难触及。终检应仅剩微小外观瑕疵,快速修补。
副产品/废料
帆船厂通常不产出副产品,专注几条紧密相关产品线。仅最大企业产品线宽泛,规模采购五金等物料具成本优势。小厂坚持“精工细作”为傲,愿小批量采购(亦少浪费)换定制品质。
废料微量。多数材料可回收,严苛质控迫使精细作业减少浪费。安全则是重中之重。30年前造船无监管,多为后院“家庭作坊”。法规使此近乎不可能。工人接受安全培训,尤重空气质量,玻璃钢船体全程须戴呼吸器防催化烟雾。排气按EPA标准管控。工人穿泰维克防护服防飞溅,化学品按规范存储处置。
未来展望
帆船象征美与自由。是极受向往的休闲方式、成功/独立/闲暇的象征。经济繁荣期造船量增、水面白帆增。帆船作养老居所是许多人的梦。多元尺寸适配多元生活方式。这些要素共同保障帆船未来。它是古老优雅交通方式的现代化,也让人享受风遇水的独特境界。
制造工艺