


现代坐便器的演变、材料与制造
背景
处理人类排泄物的系统是社区必需,需求随人口密度剧增。农村仍普及旱厕,但精密坐便器设计已存在数千年。
《旧约》载有露天掩埋排泄物律法,并提摩押王伊格隆的室内厕所。印度河流域冲水厕所可追溯至公元前2000年。更早的摩亨佐-达罗(约公元前2750年)已有接入排水系统的厕所。奥克尼群岛斯卡拉布雷新石器石屋(约公元前4000年)与苏美尔城市阿什努纳(约公元前4000年)均含室内盥洗设施。公元前2000年,克里特米诺斯王宫拥大理石坐便器,以相邻水罐冲水。
罗马建筑留下公共厕所遗产。罗马贵族宅邸常设跨粪坑座椅,公厕更精致,毗邻浴场。石或大理石排排坐孔跨沟渠,浴场废水冲刷污物入主下水道。副渠供清水冲洗。豪斯泰兹罗马堡垒(公元122年)引河水穿厕下排污出堡。厕所为大厅,三壁设长凳,各约20孔,无隐私隔板。道路旁置大罐供旅客方便,保街道整洁。
中世纪英伦多修道院为大型团体装设流水盥洗室。石城堡竖井直排护城河。室内厕常为木柜掩盖便盆,仆役倒入护城河。
欧洲城市传统倒夜壶入街道,环境恶劣。首台冲水厕现于16世纪末英格兰。约翰·哈林顿爵士“水柜”(1596)装伊丽莎白一世宫中,引贵族仿效。普及却滞后至18世纪。亚历山大·卡明1775获英首个水柜专利,设滑门盘与杠杆冲排同时进水。约瑟夫·布拉马1778款冲水持续约15秒。1815年此类厕所普及伦敦家庭。1853年伦敦现代下水系统完工,催生蓬勃坐便器制造业。
原材料
坐便器本体与水箱采用釉面搪瓷——球粘土、高岭土、石英、助熔剂配料。混料先干燥后窑烧。不同于普通陶瓷需单独釉烧,釉面搪瓷单次烧成即玻璃化,全身防水抗污。
盖板通常两种材质。塑料盖板为聚苯乙烯热塑性塑料。更常见木塑复合:硬木粉(枫/桦)混三聚氰胺树脂;硬脂酸锌防模粘。
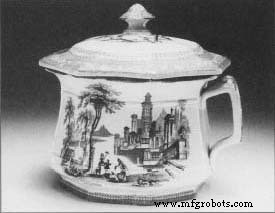 便盆。
维多利亚时代因担忧异味与“不洁气体”抵制室内厕所。今难想象无室内管道生活。便盆——不冲水的室内厕所——曾广泛使用。有时加蕾丝罩称“消音器”以弱化夜间声响。
图示便盆属室内管道普及前个人卫生陶瓷套件。卧室典配水罐、洗脸盆、皂盒、便盆,皆精致装饰让功能空间也赏心悦目。
制造工艺
塑料盖板
- 1. 聚苯乙烯粒料经料斗入注塑机。料筒熔融注入镀铬双色模具。液压合模10000 psi,料温400°F(204°C)。
- 2. 定型中模具循环冷却水降温。液压开模,取件修整飞边。盖板入水浴完成冷却。
- 3. 整修区钻铰链孔、砂轮打磨毛刺、抛光表面。清除钻模残屑后喷涂面漆。
木塑盖板
- 4. 木粉加15%三聚氰胺树脂粉与少量硬脂酸锌。砂磨机混合研磨,计量装盒待模。
- 5. 混料注入下模均匀铺平。合上模,300°F(149°C)下150吨压力压制6.5分钟,熔融成型实心盖板。件挂空中输送线送整修工位。
- 6. 木塑盖板同塑料件整修:钻孔、打磨、喷漆、烘干。输送线自动浸漆、进汽相室溶剂蒸气除多余漆。多道涂层——底漆+面漆——烘干固化,得硬挺光滑表面。
- 7. 两类盖板均装配铰链五金,装箱发往仓库或分销中心。
本体与水箱
- 8. 陶瓷厂生产本体水箱。工厂接收釉面搪瓷浆料,稀释、过滤、贮存备注浆。
- 9. 浆料注入石膏模(大12%补偿收缩)。约1小时倒出多余浆料回收。泥坯半固态——生坯——留模中。手工修整边缘、开排水安装孔。
- 10. 生坯自然干燥数日,再进200°F(93°C)干燥炉20小时。干燥后施釉。
- 11. 工业窑炉为隧道式。制品台车经分级温区:400°F(204°C)至2200°F(1204°C),再降至200°F(93°C)。全烧成周期约40小时。
- 12. 出窑冷却后逐件检验。装配冲水机构(自产或外购),盖板可预装或分售后装。
质量控制
多阶段质保。泥料注浆前筛选净化。手工修坯检裂纹变形。烧成后逐件测试:简法以橡胶球敲击——完好品清脆悦耳,裂件沉闷哑响。
副产品/废料
陶厂可回收大量未烧成泥料。未烧生坯可软化重制浆料,减少材料浪费。
制造工艺