


缝纫线:类型、历史、生产与质量控制
背景
缝纫中,线是两股或多股紧密拧合、横截面呈圆形的纱线。纱线是织造针织面料的原料,而缝纫线是将面料连接成品的成品。商业与工业缝纫占线总产量约95%。
手工或机缝线须光滑、低摩擦、易穿针眼。需保持张力、耐洗涤、具备缝制过程与日常穿着所需的弹性。
按来源分类:动物源、植物源、合成纤维。各类性能特点与适用场景迥异。
线的类型
动物源——丝线
丝线以强度高、细度细、天然弹性好,适配羊毛与丝绸面料。亦用于高级定制、扣眼包缝、装饰缝制。扣眼捻线为丝线变体,直径为普通缝纫丝三倍,具永久伸展性。
植物源——棉线
棉线由纤维素纤维制成,适配亚麻、人造棉、棉织物。不伸长,适合梭织物不适合针织物。棉线也是廉价临时拼接线材料,松散拧合便于正式缝制后拆除。
合成纤维——尼龙与聚酯
尼龙和聚酯线主导合成市场。共性:不收缩、高强力、优异伸长回复。聚酯适合弹力针织与预缩面料;尼龙曾因色彩中性风靡60-70年代,现因脆性减少使用。其他合成线包括聚丙烯、凯夫拉、特氟龙、诺梅克斯,后者经UL认证用于消防服、婴儿床品等阻燃场景。
专用线
线经处理或混纺适配特定用途。金属包覆线装饰闪亮但怕热。隐形尼龙线超细适配薄型合成面料。装饰线——软棉刺绣线、珠光珍珠线、股线、挂毯羊毛线——服务刺绣等装饰项目。
复合线
芯包结构复合不同纤维——如聚酯芯包棉或人造棉——实现混合性能,外层纤维主导外观。
历史
线的起源溯及兽皮缝制早期服装。文明进步推动纺纱染色技术。埃及人开创植物纤维纺纱与天然染料染色;腓尼基人延长色牢度。中日工匠精通丝纺,产出最细线。
中世纪挂毯刺绣繁荣,得益于丝绸之路与毛纺改良。工业革命将线生产从家庭作坊转入工厂,实现更高均匀度、更强纤维、更丰富色谱。
原材料
丝
蚕食桑叶,2-3周吐丝结茧羽化。蛹化前收茧得生丝;破茧后收茧得熟丝。选择影响丝线韧性与手感。
棉
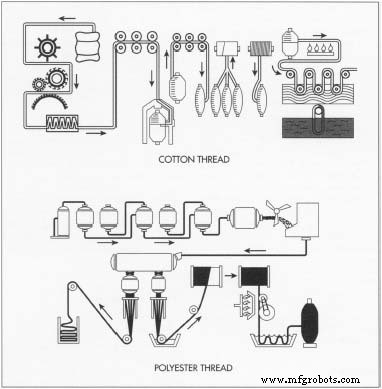
带杂质棉包经清理、梳理、精梳成棉卷。纤维牵伸、拧捻、纺成线。最终烧毛与烧碱丝光增强纤维并赋光泽。
聚酯
聚酯源自石油。裂解原油得二甲苯,经硝酸、乙二醇反应生成长链聚合物。熔体挤出冷却切片,运至线厂纺丝。
设计与开发
缝制工程师——缝纫技术与服装结构专家——分析市场需求,原型开发新线,实战严测确保性能耐久。
制造工艺
生丝
- 1. 含蛹茧温和加热保蛹在内。
- 2. 茧浸水刷丝,单茧丝长达1000码(3000米)。热风防蛹发育。
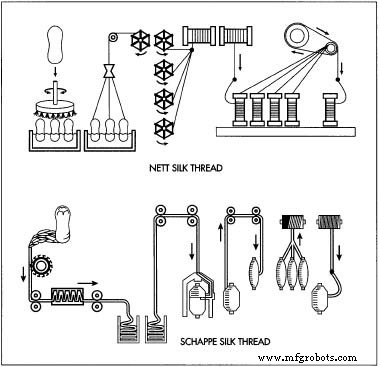
- 3. 多股合绞成单根生丝线。
熟丝
- 4. 破茧后浸泡、软化、洗涤、干燥。
- 5. 带梳钢辊梳理成直条纤维束——精梳条或peigné。
- 6. 纤维束再梳成窄带,经辊子捻合成微捻粗纱。
- 7. 粗纱纺成线;多线合捻绕筒或锥管。
棉线
- 8. 净棉牵伸成窄条带。
- 9. 微捻成粗纱再牵伸。
- 10. 粗纱纺成单线,绕筒合捻。
- 11. 烧毛与烧碱丝光后绕筒。
聚酯短纤维线
- 12. 聚酯切片纺长丝成丝束。
- 13. 丝束拉伸断弱丝,保留60-120毫米强纤维。
- 14. 强纤维并合成均匀优质平行条带。
- 15. 再牵伸、微捻成粗纱,纺成单线。纺丝转速达12000转/分,纤维伸长10-20倍。
染色与包装
所有线经计算机控制染缸染色,百余色号。压力容器保证匀染,烘干24小时。日染约6.6吨(6公吨),相当6600万码(2亿米)——可绕地球赤道五圈。成品线绕小线轴,光学检测后装箱发运。
质量控制
线须经受金属导眼、针张力、互锁、磨损、洗涤、机械应力。厂商采用自动络筒机(如Autoconer)检瑕疵、切除接头,产出光滑无结纱。缝制热塑性材料时施专用润滑剂防针过热。
副产品与废料
棉线生产废料较多,因棉花不可用部分多。早期工序产生纤维粉尘与不合格股线,须妥善处置。
未来展望
线制造将随新面料与设计潮流演进。虽有预言服装将消亡,但个性化衣橱的持久渴望,确保专用线在服装制造中不可或缺。
制造工艺