


大号:从19世纪创新到现代工艺
大号,铜管乐家族最低音成员,融合巨大锥形管身、喇叭口与杯形口嘴,奏出浑厚有力音色。由机加工黄铜管弯制、焊接、经匠师精修而成,19世纪初为满足管弦乐团真实低音需求而演变诞生。
背景
作为铜管气鸣乐器,大号靠演奏者嘴唇对杯形口嘴嗡鸣发声。振动激励管内气柱;按键改变有效管长实现不同音高。管弦乐中大号奠定和声基石,低至钢琴低音D,常兼具断奏段落与持续旋律线条。
历史
大号源起1820年代键钮低音号(Ophicleide),此类似键号乐器可吹至F音。操作复杂、演奏受限,促使制琴师寻求更实用方案。1835年,约翰·戈特弗里德·莫里茨与威廉·维普雷希特专利首台真正低音大号,采用柏林活塞阀。原型定调F,五键,黄铜银饰。
莫里茨与维普雷希特后推轰鸣号,加宽管径,后改旋转阀。1845年阿道夫·萨克斯号家族含低音大号成员,酷似现代大号。1849年环形号,肩托盘绕圆环,英式铜管乐队流行。1860年代约翰·菲利普·苏萨委托C.G.康恩打造苏萨号,更适合观众聆听的行进版本,成行进乐队主力至今。
1880年大号在德、英、法基本取代键钮低音号,成管弦乐团与吹奏乐团标准低音乐器。
设计
大号核心设计极稳定。喇叭口直径35.6-76.2厘米,主管盘绕椭圆环状喇叭朝上。变体如苏萨号喇叭前向,部分立式模型喇叭侧向,朝向不同影响音色着色。
多数大号用四活塞阀,亦存二至六阀型号,精选厂家用旋转阀以求快速动作。口嘴为大型杯形件,通常黄铜制。大号主调五种:BB♭、C、E♭、F、超低音G号。
原材料
黄铜——铜锌合金——为主材。最常见黄铜(70%铜、30%锌),因延展性好、音色温暖而选用。替代合金如红金黄铜(80%铜、20%锌)、银黄铜(铜锌镍)用于特定声学或美学追求。喇叭口常用高纯安布罗兹(85%铜、13%锌、2%锡)赋独特共鸣。
不锈钢制螺丝与部分阀件,铬或镍合金镀滑动件减摩。贝母饰阀钮,软木衬水键,苏萨号常用轻质玻璃钢机身。
制造工艺
大号产量少于小号长号,生产以手工为主。流程分三核心阶段:零件制造、组装、最终精修。
零件制造
- 1. 主体、阀组、喇叭口、口嘴由黄铜毛坯锻造拉拔成型。各部件先在芯轴或模具成型,再加热、酸洗除氧化皮、冷却至可加工态。
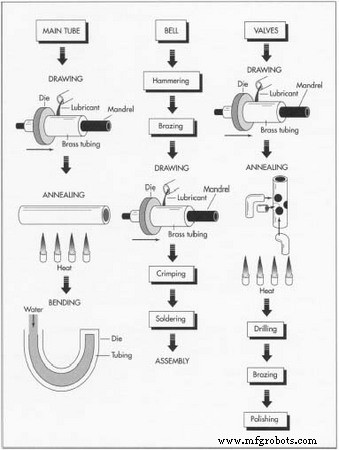 大号零件经拉拔、锻打、弯曲工艺制成。
- 2. 管材经液压或滚珠法弯制成特征曲线,强制金属贴合模具形状。阀套与活塞孔经计算机导向钻孔保精度。
- 3. 阀套与活塞螺纹加工、加热、焊接于治具上。组件二次酸洗除余焊料,抛光。
- 4. 喇叭口由扁黄铜板卷绕芯轴、锤打成型,搭接与对接接头收口。边缘压嵌钢丝圈加强。
- 5. 口嘴双件模铸造,冷却顶出检验。
组装
- 6. 阀组装主管焊接。喇叭口安装,水键、拇指环等配件加装。精密对中保最佳演奏性。
最终精修
- 7. 成品清洗抛光,可电镀金或银合金增观感。厂标手工或机刻。每支大号配口嘴装入轻质绒毡琴盒发运客户。
质量控制
全程质检。目检识别变形、焊缝不良、尺寸偏差。游标卡尺、螺旋测微仪等精密仪器验管身、喇叭口、阀组尺寸。专业乐师试奏验证音准、音色一致性于各工况下。
制造工艺