


独轮车:从古中国到现代工地
背景
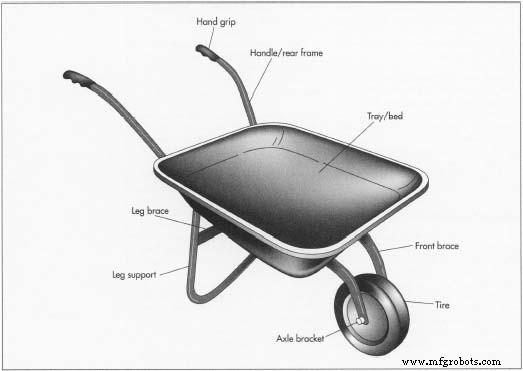
独轮车由货箱、两把手、两支腿组成的单轮运载工具。虽广为人知为园艺工具,却在建筑工地、工业与重物日常搬运中不可或缺。
现代独轮车溯源中国,可能早至公元前100年。早期款大前轮载重于后,操作人抬后推行。公元300年诸葛亮改良增大轮箱与侧平台,使人货高离地运载——近似人力车。
欧洲独轮车演化不同,面向短距轻载。发端可能晚中世纪,经阿拉伯贸易路线与十字军东征接触东方设计影响。英格兰首次文献记录见1222年,坎特伯雷购八辆建多佛城堡。
现代独轮车有一、二、四轮配置,常带储物格或工具夹。仍是单人无动力移动重物的高性价比方案。
原材料
货箱常用钢、木、塑料。钢架连接货箱与金属腿轮,配橡胶胎顺滑。把手为带泡沫或硬塑握套金属,或实木经典款。
制造工艺
工艺随设计材料异。下述为塑料箱、钢腿、橡胶胎、木把的园艺独轮车典型流程:
制货箱
- 1. 聚乙烯——石油裂解乙烯衍生——为箱体主塑料。选高密度聚乙烯(HDPE)求刚性。
- 2. 250-500 psi聚合得HDPE板材。
- 3. 板材挤出成厚板,裁剪定长。
- 4. 真空吸塑覆模成型匹配箱体最终几何。冷却脱模。
制腿与支架
- 5. 铁矿石焦炭高炉炼铁,吹氧脱碳得熔钢。
- 6. 钢带冲压成带精确螺栓孔的零件。
- 7. 静电喷涂——电荷保证均匀涂层——烘烤固化增耐久。
制轮与胎
- 8. 轮毂钢或模塑塑料;胎产遵循标准橡胶工艺。
- 9. 天然橡胶源橡胶树乳胶,合成如丁苯橡胶源石化。
- 10. 胶料加热注模冷却成胎,装配轮毂。
制把手
- 11. 木材干燥、锯切、车床成型。钻螺栓孔,上清漆耐候。
包装发运
- 12. 零件装坚固纸箱散件发零售商,省空间降运费。
质量控制
精准配合为质量核心:每件实测对标,孔位精钻。发运包装须全件附清晰组装说明。螺栓批次称重核数量。抽样整车功能测——组装、负载模拟、机动性——验易用与结构完整。
未来展望
从手提到多轮草坪车,独轮车跨千年演进。美国园艺热与老龄化推动未来设计聚焦多功能、人体工学、轻量化,确保独轮车长驻家庭工业。
制造工艺