


剪刀工艺:从古代弹簧剪到现代精密工具
剪刀工艺:从古代弹簧剪到现代精密工具
剪刀——简朴却不可或缺——历经千年演进。从早期青铜弹簧剪到今日精密工程工具,融汇冶金学、机械设计与严苛质控,为无数应用场景提供可靠切割性能。
背景
剪刀由一对金属刃经枢轴铰接,合拢手柄使刃口接触切割中间置入材料。大剪指刃长超6英寸(15厘米)的大型版本。儿童剪刀钝化刃口保安全;专业工具——理发、裁缝、剪金属、园艺——需更锋利更强韧刃口。
专用变体包括:缝纫剪(一尖一钝)、指甲剪(弯刃)、锯齿剪(装饰锯齿边)、稀疏剪(减薄发量)。
历史里程碑:
- 约3000–4000年前:中东青铜弹簧剪——双刃经弧形带连接,挤压弯曲产生剪切力。
- 罗马、中国、日本、韩国:中心枢轴铰链剪刀——沿用至今的现代设计雏形。
- 16–17世纪欧洲:弹簧剪仍主流;枢轴剪小批量生产。
- 1761年:谢菲尔德罗伯特·欣克利夫推出铸钢枢轴剪,利用本杰明·亨兹曼新铸钢工艺获均质无杂质钢材。
- 19世纪:装饰性手工锻造剪刀,手柄繍繁复;20世纪机械落锤量产化。
原材料
主流剪刀用钢,特殊用途采特种合金:
- 碳钢(约1%碳):刃柄一体锻造;耐用锋利,常镀镍/铬防锈。
- 不锈钢(约1%碳、≥10%铬):刃部配塑料手柄(ABS等)轻量防锈。
- 特殊用途:切火药绳无火花刃;切磁带用无磁刃。
制造工艺
毛坯制备
- 毛坯为未开刃、未组装的半成品剪刀——含刃+柄或仅刃体。焊接/注塑手柄可后装。
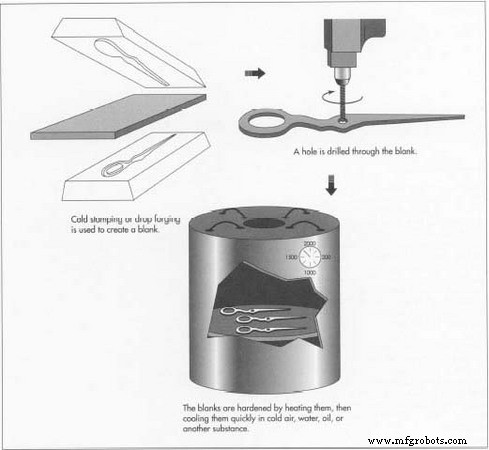
- 低端剪刀常用冷冲压——模具从未加热钢板冲切毛坯。
- 高端毛坯源自铸造(熔融钢注入模具)或模锻——加热钢坯经重锤冲击,强化组织。
毛坯加工
- 修除多余金属,钻枢轴孔。
- 热处理淬火:毛坯加热至规定温度,随即在空气、水、油等介质中淬冷。
- 回火:再加热缓冷,使双刃硬度均一。
- 锻平:铁砧轻锤校正热循环导致的变形。
磨刃与抛光
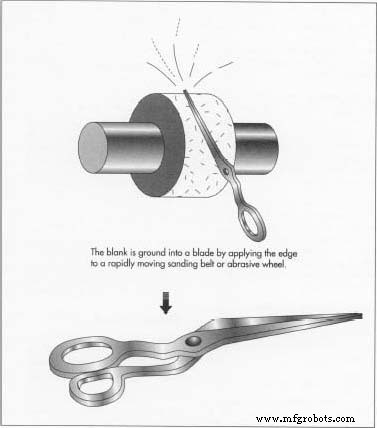
- 刃口在旋转砂带或砂轮上磨削。微细磨料颗粒磨蚀钢材形成剃刀级锋刃。
- 水或切削液冷却防热变形。
- 细磨料抛光获光滑耐用表面。
手柄制作
- 金属手柄锻造/铸造后焊接刃体。塑料手柄注塑成型熔融ABS等,再以强力胶粘接。
组装成剪
- 抛光刃体对齐,以铆钉(固定)或螺丝(可调)铰接。
- 调整确保刃口均匀接触;镀层/涂层防腐。
- 终检对齐度、锋利度、表面质量后包装。
质量控制
质控核心:极精密刃口对齐。枢轴点与切割点连线公差±0.0001英寸(≈0.025毫米)。目检项目:
- 刃口全程贴合无间隙/重叠。
- 无“翼缺陷”——一刃越过另一刃。
- 合拢手柄所需压力一致。
功能测试用高强合成面料验证锋利度与强度。建议用户定期上油、磨刃、妥善存放维护剪刀。
展望未来
创新持续精进经典工具。滚刃设计降摩擦;氧化锆陶瓷刃防锈自磨——延寿减维护。
结语
从古代弹簧剪到现代精密工具,剪刀诠释了材料科学、工程设计与质量控制如何汇聚,铸就日常生活中永恒的利器。
制造工艺