


钢管:类型、历史与现代制造
钢管是长中空管,作为无数基础设施系统的脊梁。通过焊接或无缝两大工艺生产,均始于将生钢铸成可加工形式。钢材随后或拉拔成无缝管、或卷边焊接封合。自19世纪初,这些方法演变为今日高效连续工艺,年产数百万吨钢管,使其成为钢铁行业应用最广产品。
得益于高强轻量,钢管在多领域不可或缺:地下水气输送、电缆保护、自行车架、汽车部件、制冷暖通、管道、旗杆、路灯、甚至医疗设备。多功能性持续驱动跨界需求。
历史
人类利用管状结构已千年。古农用芦苇陶管引水;中国前2000年用芦苇管,欧洲1世纪用铅管。热带社会用竹,殖民美用木。波士顿1652年首个水厂用空心原木。
现代焊接钢管溯1815年威廉·默多克煤气灯系统需长金属管。1824年詹姆斯·拉塞尔专利热铁条对接,但科内利斯·怀特豪斯1825年对焊法奠定今日生产基础。1832年费城建美首座采此法工厂。
1911年约翰·穆恩引入连续生产,工厂能不间断产管——重大效率跃升。同时无缝管19世纪末现,始于实心圆柱钻孔。1895年首座无缝管厂满足自行车后汽车业需求,后者需薄壁高强管作汽油油路。
1840年早期无缝法钻坯中心孔——低效、壁厚不均。1888年专利改进:坯料铸于耐火砖芯上,抽芯留净孔。现代轧制技术已取代早法。
设计
钢管分无缝与焊接两大类。无缝管壁薄质轻,宜自行车与液体输送。焊接管纵向单缝,较重刚性强,直线度佳,常用燃气管线、电线管、低应力管道。
关键特性——直径、壁厚、钢级、长度、涂层、端面处理——生产中严控以适配特定应用。直径跨度从微观注射针管到市政燃气干管。
原材料
钢为核心原料,主铁合铝、锰、钛、钨、钒、锆等元素。精整剂可用轻油防护或清洗用硫酸。油漆或镀锌常用防腐。
制造工艺
钢管生产遵循三阶段框架:生钢转可加工形式、连续/半连线成管、终切定制。
钢锭生产
- 铁矿焦炭炉熔炼,吹氧脱碳得熔钢。浇厚壁模冷却成锭。
- 锭经巨型辊机轧制成扁平制品(板、卷)或长材(条、棒)。
生产方坯与板坯
- 方坯经“二辊”或“三辊”槽轧机挤压延伸成型。操作员反转辊再薄化,操纵器保均匀加工。
- 板坯类似轧制,侧辊控宽。成型后切除不齐端头,定尺切分。
进一步加工
- 方坯再轧成小方坯,飞剪同步切割成窄长件,后成无缝管。
- 板坯加热至2200°F(1204°C)生氧化皮,除鳞机高压水除鳞。热轧机——常长半英里——轧成薄带(skelp),6英寸(15.2厘米)厚板坯约三分钟轧成四分之一英里长带。
- 轧后酸洗硫酸槽、冲洗、干燥、卷大盘运管厂。
成管
- 带钢开卷加热,经槽辊卷边成未焊管。焊接电极封口,高压辊压实焊缝。视规格焊管速度达1100英尺/分(335米/分)。
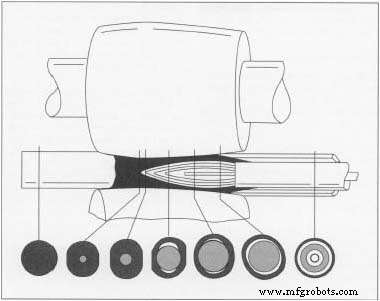
- 无缝管:方坯加热成圆筒,极压轧制扩孔成中心孔。弹头穿孔器保孔壁光滑规则。后续轧制对齐壁厚形状。
终加工
- 成管后可矫直、接头加工(小径螺纹)、尺寸检测。质量数据钢印管身。涂防锈油,多镀锌防锈。按应用加专用漆。
质量控制
先进X射线仪连续监测壁厚,对比基准管自动调轧制压力。终端水压试验:注水加压验完整性,次品报废。
制造工艺