


浴缸演变:从古代沐浴到现代制造
背景
沐浴自史前即为人类文化一部分,早期浴多服务宗教、社交、娱乐而非卫生。希腊早至公元前1700年开创供排水室内浴室。罗马公元前3世纪将沐浴升为核心社交仪式,建大型公共综合体含更衣、运动、浸浴室。
罗马帝国灭亡后欧洲沐浴衰退,主要存修道院和穆斯林社会,后者精致浴室含更衣室、冷热浴、穹顶蒸汽室。11-12世纪欧洲公共浴室重现。
家庭中卧室木桶常见,但部分城堡宫殿如亨利七世威斯敏斯特宫装冷热水管道。
18世纪英格兰巴斯等"水疗地"成时尚避暑地。直至19世纪卫生研究普及,沐浴获广泛健康认知。19世纪中叶私宅始装固定浴缸,管道简陋至一战后一体化供水使现代浴缸成家庭必备。
今日浴缸为管道装置核心细分市场,1994年美国约57亿美元。年出货约300万单位含按摩浴缸热水池。材质分玻璃质、金属、塑料。近年塑料替代其他介质,占浴缸62%、按摩浴缸92%、洗脸盆28%。搪瓷铸铁或钢仍为标准基材,生产遵循ANSI标准。
制造工艺:搪瓷涂层浴缸
原材料
搪瓷浴缸基体金属通常为灰铸铁、钛钢、零碳钢、部分钝化钢——均为最佳搪瓷设计。搪瓷本身为玻璃釉,由粘土、长石、碳酸钡、硼酸、石灰石、萤石、石英砂及其他氧化物组成。
金属准备
- 铸件或板材抛丸或高压风清洗,常经1350-1500°F(730-820°C)退火消除应力。
- 板材多步清洗:抛丸、有机溶剂热碱液脱脂、酸洗(HCl或H₂SO₄)、可选镍浸(硫酸镍/硼酸)、碳酸钠硼砂中和、快速干燥防锈。
搪瓷准备
- 原料精确配比,回转或连续炉熔融,冷水淬火成釉粒。
- 釉粒干燥,球磨机研磨成粉;若需湿搪瓷,混粘土水制浆。
搪瓷工艺
- 干搪瓷粉撒于加热金属表面(超搪瓷熔点)。粉熔融成连续涂层,炉内烧结成瓷质饰面。
- 湿搪瓷浸涂或自动喷涂。流挂后干燥在金属加热炉烧结。典型两层——底釉面釉——面釉需更长烧结周期。
制造工艺:塑料浴缸
原材料
塑料浴缸用ABS(丙烯腈-丁二烯-苯乙烯)、丙烯酸树脂、玻纤增强聚酯等聚合物。玻纤聚酯主导浴缸淋浴市场。阻燃添加剂和大理石碎片营造人造大理石美感常见。
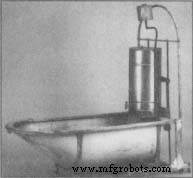 这1920年代浴缸可折叠收纳并自带热水器。 (亨利福特博物馆&格林菲尔德村藏。)
19世纪美国城市居民多靠水桶海绵。1920年代中央供水系统使卫生搪瓷装置量产,浴缸成家庭主力。
成型工艺
- 注塑成型: 熔融塑料加压入冷却模具固化。往复螺杆机反复熔融、注射、冷却实现大批量生产。
- 压缩成型: 用于塑料和纤维增强浴缸。树脂、纤维、颜料、填料合成片材,钢模高压压制固化。
- 手工糊贴与喷射成型: 玻璃钢浴缸用。手工糊贴人工铺层增强层;喷射成型用切碎纤维树脂流,可自动化缩短周期。
未来展望
新住宅建设仍是浴缸需求主驱动。过去十年新建独栋住宅2.5卫以上比例翻倍至约44%,随经济复苏预示持续增长。
设计趋势反映法规安全考量。《美国残疾人法案》推动无障碍浴缸专利,塑料成型通用性催生一体化浴缸淋浴组合。防滑涂层、防漏特性——如防潮层和全集成墙面——成标配。
制造工艺