


玻璃纤维:生产工艺、材料科学与产业前景
概述
玻璃纤维指以单根玻璃纤维结合成各种形式的产品家族。按几何形态分两大类:连续纤维——纺纱织造纺织品;短切不连续纤维——作毡、毯、板用于保温隔热与过滤。
连续纤维可像羊毛棉花般纺纱织布,用于窗帘等小众用途。此类纺织品常作模塑层压塑料增强材。短纤维玻璃棉——密集蓬松材料——提供隔热吸声。广泛应用于舰艇潜艇舱壁、汽车发动机舱、炉具暖通空调、吸声板、建筑隔断。玻璃纤维可按性能分级:E型(电气)纤维作绝缘带增强;C型耐酸供化工;T型耐高温隔热。
虽商业玻璃纤维应用较近,工匠长期用玻璃丝装饰。1713年法国物理学家雷奥穆尔制作饰细玻璃丝纺织品,1822年英国发明家复制。1842年英国丝织工织玻璃织物,1893年芝加哥哥伦布博览会爱德华·利比展示玻璃织裙。
玻璃棉——不规则短纤维束——约20世纪之交欧洲首产。工艺为水平从棒拉丝至旋转鼓。后续数十年开发专利纺丝工艺。一战德国产首批工业玻璃纤维绝缘。美国1930年代在欧文斯-伊利诺伊玻璃公司与康宁玻璃厂主导下显著进展,开创熔融玻璃经微细喷孔拉拔细柔低成本玻璃纤维。两公司1938年合并成欧文斯-康宁玻璃纤维公司,现称欧文斯-康宁——年营收30亿美元引领玻璃纤维市场。
原材料
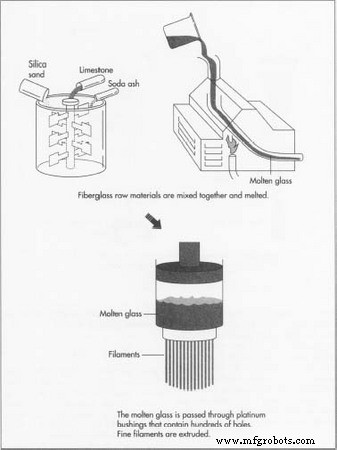
玻璃纤维产品核心原料含天然矿物与人造化学品。石英砂、石灰石、纯碱构基础基质。添加剂——煅烧氧化铝、硼砂、长石、霞石、镁石、高岭土——调控特定性能。石英砂为玻璃成网体;纯碱石灰石降熔温;硼砂增耐化学性。碎玻璃(碎料)亦掺入。精确配批——精确称重彻底混合——先于熔融。
制造工艺
熔融
- 1. 配批后混合料入炉,可用电、化石燃料或混合能源。温控关键维持平稳玻璃流。熔融玻璃须达约1371℃——高于其他玻璃——以利纤维成型。熔融后经流道输送至成型工位。
成型纤维
- 2. 成纤法视纤维类型而定。纺织纤维可直接从炉拉拔,或先经制球机成~1.6厘米玻璃珠(利于目检杂质)。直熔与球熔法中,玻璃经电热喷丝板——铂或合金制、含200-3000超微喷孔——喷出细丝。
连续长丝工艺
- 3. 长连续纤维经喷丝板拉拔即时高速卷绕器收卷。卷绕速度约3公里/分,远超玻璃流速。张力拉伸熔态丝径小于喷孔。涂化学粘结剂保护纤维后序加工。丝卷管后捻合成纱。
短切纤维工艺
- 4. 短切纤维工艺以高速气流急冷熔融玻璃,同时淬火切断成20-38厘米短丝。短丝经润滑喷雾落旋转鼓成薄网。网从鼓引出成疏松纤维条,可用常规纺织技术纺纱。
短切纤维
- 5. 连续或长短切丝可不纺纱直接切短。丝架设架子,经切割机按预设长度切段。短切纤维成毡,加粘结剂,烘箱固化后卷绕。克重厚度变化产瓦片、叠层屋面、装饰毡等产品。
玻璃棉
- 6. 玻璃棉用旋转/离心法制造。熔融玻璃流入多孔圆筒室。室高速旋转喷射水平玻璃流。热气/热气流将流转化为纤维落传送带相互缠结成絮状团。棉可喷粘结剂、压缩至目标厚度、烘箱固化。热定型粘结剂得刚性/半刚性板或柔性毡。
保护涂层
- 7. 除粘结剂外玻璃纤维产品需额外涂层。润滑剂减纤维磨损,直接喷涂或混入粘结剂。抗静电剂亦可冷却步骤喷涂;冷却气流驱动剂渗透毡厚度。抗静电剂含抗静电材料、缓蚀剂、稳定剂。上浆——成型时施加任何涂层——可含润滑剂、粘结剂、偶联剂。偶联剂强化纤维增强塑料粘结。
成型制品
- 8. 玻璃纤维制品经多技术成型。如管道保温直接从成型单元缠绕棒状芯轴,烘箱固化。固化长度典型≤91厘米,纵向开模锯切规格。按需加面层,成品包装发运。
质量控制
玻璃纤维绝缘生产中,关键点抽样:混合批次、套管熔融玻璃、成纤机出纤、最终固化品。块状玻璃与纤维样经化学分析、高级分析仪与显微镜瑕疵检测。筛析不同网孔测批次颗粒级配。包装后终检尺寸如厚度;偏差指示玻璃质量不合格。
厂商采用标准测试程序量化优化声阻、吸声、隔声性能。调节纤维直径、容重、厚度、粘结剂含量定制声学性能。热性能同样通过可比参数控制。
未来展望
玻璃纤维行业1990年代及以后面临多重挑战。产能过剩——受外资子公司增产与生产率提升驱动——超出现有与预测市场吸纳能力。
竞争保温材料:岩棉——受益近年工艺产品进步——泡沫、纤维素(阁楼保温)亦争市场份额。
疲软房地产市场倒逼低价,零售商与承包商整合加剧此趋势。行业须在能源与环境两关键领域持续降本。依赖多元能源的高效熔炉将成必需。
垃圾填埋场逼近饱和,制造商须以不增成本前提下实现近零固废排放。这要求改进工艺减液态气态废物、最大化再利用。多设施已开展废料再处理熔融回收原料。
制造工艺