


割草机的演进、设计与制造
概述
割草机是高速旋转一片或多片刀片剃草的机械装置。早期工人用镰刀割草——慢、累、仅湿草有效。机械化始于埃德温·巴丁1830年原型,灵感源纺织剪切机。巴丁筒式割草机链驱动后滚筒,马拉或手推。首批商业化模型笨重低效,但为后续创新奠基。
19世纪末蒸汽动力、后燃气驱动割草机现。奔驰公司(德国)和冷威尔割草机公司(纽约)1897年推首款燃气款,但量产始1902年詹姆斯·爱德华·兰森商业可行带乘座割草机。后续改进——轻量机架、侧轮布局、自走进——推广英伦及更远。
动力割草机类型
现代动力割草机四主类:旋转式、筒式、骑乘式、拖拉机式。旋转式主导市场,约占典型夏日周六4000万台用量80%。单旋转刀片罩壳内转速达3000 RPM——刀尖线速约19000英尺/分钟(5800米/分钟)。刀片常作号角/风洞型导切草入排草口。自走进用链/带驱动轮,手推靠人工转向。筒式割草机用多固定刀片旋转滚筒,刀片全长切削,密集草坪效率更高。制造更复杂但因特定草种切割质量优仍受青睐。
原材料
典型燃油手推割草机含至多270部件,含二/四冲程发动机、机加工金属件、少量塑料配件如侧排草口、罩盖. 主体结构——割草盘、手把、发动机、刀片——多钢制,塑料件提供轻量耐蚀方案.
生产工艺
常规旋转式割草机需严谨库存管控、精准部件定位、同步劳力. 机器人单元常配合熟练技师保质保效.
卸料分拨
- 部件卡车至厂卸货区,叉车或空中轨道车分送成型、机加工、喷涂或直接装配工位
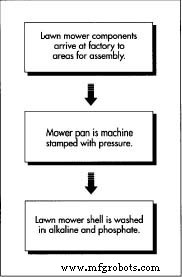
工厂内件经机械冲压、等离子切割、焊接、静电粉末喷涂. 钢制割草盘高压加热后等离子切割精准开孔,焊接其他结构件烘烤得耐久漆面.
割草盘
- 1. 盘冲压后进机器人单元等离子切割开必要孔. 等离子——高度电离气体——切割清洁亦可焊接
- 2. 挡板等件焊盘上,粉末喷涂. 流程含化学清洗、静电喷涂、烘箱固化,得硬质瓷釉漆面耐腐蚀草液碎屑
- 3. 手把弯曲、冲孔、机器人单元装控制机构后总装集成
手把成型
- 4. 手把经三阶段机器人工序:多点弯曲、压平端部、冲孔装启动机构、刀片控制、盘连接
分装与总装
- 5. 关键分装件——发动机、轮胎、换挡机构、线束、轴承——专业供应商供货. 注塑塑料供侧排草口、罩盖
- 6. 装配线移动总装. 装发动机、螺栓割草盘、装换挡控制、扭矩扳手夹刀片. 加轮子五金后翻转落地,装手把、走线. 每台发货前性能测试
质量控制
全程检验员验配合、接缝、公差、漆面. 漆面质量关键;样品超声测试模拟450小时环境暴露. 漆面失效调整涂层或清洗周期. 终测——发动机启动、转速核验、安全开关检查——确保各机符消费品安全委标准,含松开手把3秒内刀片停转.
未来展望
新兴动力源——如太阳能割草机——承诺静音零排放. 现款仅约2小时切割需三天充电,但电池技术进步快速延长续航. 随储能提升,太阳能割草机将成燃油机可行可持续替代.
制造工艺