


钢材棒材、线材拉拔精密冷成形技术
拉拔是金属加工工艺,通过减小横截面成形钢工件。通过模具强制工件通过,模具截面积小于工件。拉拔中工件由施加在模具出口端的拉力拉过模具。钢工件在室温拉拔,属冷加工或冷锻。冷加工改变钢材几何和力学特性:横向尺寸减小(如直径)、长度增加、体积不变(无废料加工)。模具中塑性变形使钢材强化:强度性能提高、塑性性能下降。拉拔变形受多因素影响,其中化学成分、材料强度、温度、入口角、润滑、拉拔速度、摩擦系数、模具寿命磨损、面积减少率最显著。
线材拉拔本质同棒材拉拔,只是涉及可盘绕的小直径材料。通常在拉拔机上连续作业。线材拉拔工艺多年变化极小。使用单模或多模系列将线材拉拔至选定规格。
工艺原理见图1。
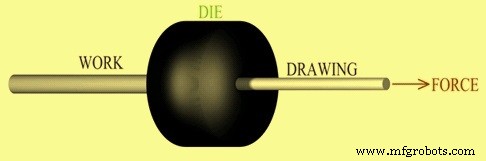 图1 拉拔工艺原理图
拉拔工艺目标:
- 制造棒材或线材成品,达到极具体精确截面尺寸。
- 改善成品表面、去除棒材氧化皮。获得光亮表面。
- 提高抗拉强度,获得成品钢材特定力学性能。
- 赋予成品钢材更一致圆整形状。
拉拔工艺过程
拉拔过程含三步:
预备操作
预备操作中先对棒材表面氧化皮清理(因早期轧制或热处理等冶金工序产生)。常用机械清理,即抛丸清理:高能钢丸撞击除鳞。在专用抛丸机进行,配高效通风防鳞粉逸散。抛丸环保。表面清理也可酸洗、水洗、干燥,但通常不首选,因残酸需石灰浴中和,且不环保。
除鳞后,头端减径通过尖头或强制穿过完成。尖头是开始拉拔将材料插入模具并被拉拔机夹钳夹持的必要步骤。尖头可机加工、卧式液压机推拉削、轧制制备。拉拔后切除尖头。
然后对棒材线材进行初步矫直。通常用辊式或圆柱矫直机。
拉拔过程
视输入材料和设备,拉拔可棒对棒、棒对线、线材对棒、线材对盘条线材进行。
尖头棒材或线材被拉过模具。拉拔材料被拉过模具时体积不变,直径减小、长度增加。通常棒材或线材需多道次,通过逐级更小模具达目标尺寸。美国线规(AWG)即基于此。小规模可用拉拔板,大规模商业化用自动化机械。线材拉拔因冷加工改变材料性能。细线面积减少率通常 15%~25%,粗线 20%~45%。具体模具序列函数:面积减少率、入口线径、出口线径。面积减少率变化,模具序列随变。
极细线通常成捆拉拔。捆中细线用性质相似但化学抗性较低的金属隔开,拉拔后可除去。若面积减少率超 50%,通常需中间退火才能再拉拔。
单模块拉丝机含精确固定模具装置和稳定拉拔线材装置。典型设计:铸铁工作台支架固定模具,垂直旋转卷筒绕线拉拔,线圈存储于模具后另一卷筒或“捻线架”随需放线。线卷筒或“模块”装快速联结/分离装置,可瞬间启停线材运动。模块也锥形,成品线圈易向上脱离。线材系于模块前须拉足长度穿过模具;用旋转卷筒末端夹钳拉线,直到线能在模块上绕两三圈,端部用小螺丝夹或虎钳固定。线材上模块后启动,线稳定穿过模具被拉拔;模块匀速旋转、跳动小至关重要,否则“抢滑”会削弱甚至拉断线材。拉拔速度随材料和减面量大幅变化。
连续模块拉丝机与单模块机差异:具有系列模具,线材连续通过各道次拉拔。因伸长和滑移,线材每道次后速度变化。通过不同模块转速适应增速。此类机器可含 3~12 模。将线材穿过所有模具并绕过模块过程称“穿线”。润滑布置含泵淹没模具,多情况模块下部也浸润滑剂。
常需中间退火消除冷加工影响、允许进一步拉拔。成品最终退火可最大化延展性和导电性。
精整操作
精整操作含:切断剪切、矫直、端部精整(倒角)、检测(无损检测等)、防腐保护、包装发运。
润滑
拉拔中正确润滑至关重要,可提高模具寿命、降低拉拔力和温度、改善表面光洁度。润滑方法:
- 湿式拉拔——模具和线材/棒材完全浸入润滑剂
- 干式拉拔——线材/棒材通过润滑剂容器,表面被涂覆
- 金属涂层——线材/棒材涂软金属作固体润滑剂
- 超声振动——振动模具和芯棒,降低力、允许单道次更大减面量
各类润滑剂如油等应用。另一方法:线材浸硫酸铜溶液沉积铜膜形成润滑。某类线材最终拉拔后保留铜层防锈或利于焊接。
拉拔模具
拉拔模具通常用工具钢、碳化钨、金刚石制造,碳化钨和合成金刚石最常用。极细线用单晶金刚石模。钢丝拉拔用碳化钨模。模具装入钢套,支撑模具、便于换模。模具角通常 6°~15°,每模具至少两不同角度:入口角和工作角。拉丝模通常配动力拉拔。模具两端有线圈拉拔并收卷减径线材。图2 示钢套中拉拔模具典型截面。
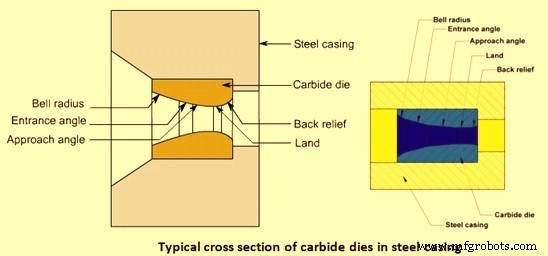
图2 拉拔模具截面图
拉拔设备与拉拔线材用途
拉拔机类型多,分组如下:
- 拉拔机架
- 牛头块和电机块
- 多模拉拔机
- 细线机
- 土耳其头异形线材拉拔机
- 拉床
拉丝机配套辅助设备:放线架、安全停止装置、焊机、尖头机、矫直切断机、旋转矫直机、辊式矫直机等。
拉拔线材应用远超常规认知的电线、电视电缆。例如:各类弹簧用拉拔线;全球建筑用钢筋;回形针、订书钉用细拉拔线;车轮辐条、钢丝刷、金属把手均用拉拔线。数以千计成品依赖拉拔线材。满足不断增长需求,金属加工公司年拉拔线材达数百万公里。故拉拔极度成本敏感、竞争激烈。世界各地拉拔设备制造商及工艺装备商高度关注设备生产率和效率改进。
制造工艺
- 冷拔工艺详解:拉拔机、模具设计与钢/铜/铝材强度提升30%-80%的微观机制
- Alloy 25 (C17200) 高强度铍铜棒材——TB00 态供货
- Alloy 25 TD04 (C17200) 铍铜合金棒材——最高强度铜合金
- Alloy 25 高强度铍铜棒材 (C17200)——卓越导电与耐用性
- Alloy 25 TH04 铍铜合金棒材 (C17200)——超高强度与优异导电性
- Alloy 165 (C17000) TB00 圆棒/扁棒 — 高强度、低铍含量、工业级性能
- Alloy 165 (C17000) TD04 圆棒/扁棒 — 高强度与耐腐蚀性
- Alloy 165 (C17000) TF00 圆棒/扁棒 — 优异强度与导电性
- Alloy 165 (C17000) TH04 圆棒/扁棒 — 卓越强度与耐久性
- 合金 3 (C17510) TB00 棒材 – 高性能导电导热圆棒与扁棒
- 高性能合金 3 (C17510) TD04 棒材 – 卓越导电导热与强度
- 合金 3 (C17510) 高导电棒材 – 优质圆棒与扁棒