


钢包及耐火衬里:提升现代炼钢效率
钢包(STL)是钢厂容装运输液态钢从炼钢炉至浇铸设施的关键设备。现今钢包用途远比旧炼钢车间复杂,过去仅用于将液钢从炼钢炉运至铸锭模。
钢包内还进行:控温、脱氧、增碳剂和铁合金添加、夹杂物浮升。近年因各种严格规格钢种需求大增,采用精炼工艺生产。钢包衬里须承受精炼工艺带来的日益严苛工况:更长停放时间、更高液温、电弧/化学加热。惰性气吹搅、液钢脱气、合金化、合成渣使用加速衬里磨损。因这些作业,对钢包耐火材料质量要求大幅提高。
现代炼钢车间钢包作为刮渣、吹搅、再热、脱气工艺的移动组件运作。每炉钢包暴露时间较过去铸锭期扩大 2~5 倍。
钢包还须保温,尽量减少运输和各工序热损失。为此,显著发展了首炉前钢包妥善预热技术,及后续炉次循环使用钢包以最小化热损失的方式。
钢包设计耐热高强。也必须隔热。良好隔热确保钢包内液钢维持适宜温度。
钢包耐火衬里寿命须可预测、可重现,为安全和避免工序延误。钢包常因衬里维修退出循环,影响炼钢钢包供应。钢包耐火材料成本显著,废衬里处置成本也相当大。
选择最适宜耐火衬里取决于多因素:钢包循环周期、精炼工艺、钢种质量、钢包可用性、耐火新发展、车间物流、每吨粗钢耐火成本。
钢包循环周期
钢包周转时间指完成一个循环周期所需时间,对炼钢车间顺行至关重要。通常从一次出钢到下一次出钢需数小时。周转时间决定投入循环钢包数量。钢包循环周期含步骤:
- 钢包检查维护 —— 钢包盛装 ~1600~1650°C 液钢长时长,高温加上钢包内各工艺致衬里磨损。故钢包需持续检查维护保持良好。炉次间钢包处理需除渣、包底清理、滑板检查修复、包底撒砂。
- 钢包预热 —— 检查维护后预热使钢包内温达理想值。若检维后内温已达标可跳过此步。
- 液钢出钢 —— 初炼液钢出钢入包。出钢时预留足够自由高度供精炼工艺。
- 钢包运输 —— 装液钢钢包通常用运包车送精炼工艺。此步避免液钢待包控制温降。
- 精炼工艺 —— 钢包内液钢按钢种要求经各种精炼处理。此阶段调整液钢化学成分和温度。吹搅液钢减少分层、均匀化。
- 连铸 —— 精炼后钢包表面覆盖剂减少顶部辐射散热,钢包送连铸(CC)机包塔浇铸。也用钢包盖减少散热。连铸结束后残余液钢渣倒入废钢包,钢包送检查维护区。
钢包循环见图1。
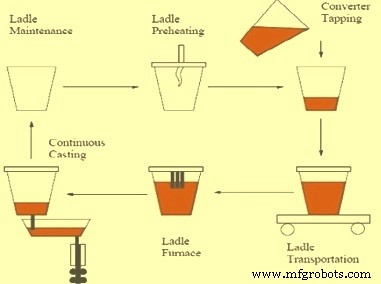
图1 钢包循环示意图
钢包预热和盖盖技术近年显著改进,多种预热器(钢包卧式或立式)可用。妥善预热和循环显著延长耐火寿命,减小热冲击。实际快速循环钢包和高效利用预热器能力因车间布局和钢包转运能力差异很大。
炼钢是复杂困难过程,耐火材料类型选择非易事。耐火选择本身常是妥协,通常不可能在一种材料集齐所有理想性能(物理、化学、热学)。得一性能常损另一性能。钢包耐火衬里若任何阶段从衬里吸氧会影响钢质。含游离 SiO₂ 衬里在现代钢包可能致问题。
近年采用非线性耐火性能和瞬态温度制度有限元分析研究钢包耐火行为。虽高度复杂,研究本质旨在钢包耐火材料全使用阶段维持适当压应力度。过大压应力致耐火开裂/屈曲(如钢包平底区)。低于期望压应力致接缝或间隙形成,可能渗透液钢或渣。
耐火性能可调整以提供钢包内良好行为。须用特定耐火材料增加或减少耐火膨胀至更理想水平。钢包有限元分析为改善耐火在钢包服役行为提供宝贵指导。
钢包耐火材料按类型和厚度分区,以最低成本提供最长服役。衬里相对薄以满足钢包容量和重量要求。典型工作衬里厚度:筒身 150~225 mm,包底 225~300 mm。安全衬里厚度 50~150 mm 可变。
常用衬里耐火材料:白云石砖、镁铬砖、镁碳砖、高铝砖、铝碳砖、高铝浇注料。耐火结构类型随操作工况和钢包快速循环能力广泛变化。高铝耐火适合钢包除渣线区外大部分区域。
安全衬里功能:限时挡住钢渣,本质提供钢壳隔热。多层复合安全衬里可进一步降低钢壳温度。部分厂用 100 mm 厚高强度隔热砖复合安全衬里降低钢壳温度。
渣线区钢壳高温主要因渣线工作衬里砖高热导率。一般少钢包用真正隔热材料作安全衬里部分,因会降低安全衬里寿命和/或增加钢渗透和可能漏钢危险。
钢包特定耐火结构在多数炼钢车间持续演变。每个钢包区域耐火选择重要因素和性能如下。
冲击区磨损:出钢初期高动量钢流冲击包底(部分情况下部侧壁)。磨损严重程度很大程度取决于车间,要求额外厚度或质量耐火。通常冲击区耐火选高温强度最大抗冲蚀性。
包底和下部筒身区:吹搅或再热时冲蚀磨损、修渣间隙期物理损伤致磨损。部分情况渣残留此区致渣冲蚀问题。通常此区渣冲蚀不足以分区,除提供额外耐火厚度。剥骨料损伤偶尔严重到需修包底。
筒身区:通常钢包最轻微磨损区,可按质量和/或厚度分区。
渣线区:许多钢包最严重磨损区,耐火遭受严重腐蚀。遇渣类型多变:炼钢炉带入高氧化铁(FeO)渣、部分刮渣后人工加渣、冲洗注射等特定冶金目的加渣或形成渣、脱气时形成/循环渣。因渣多为碱性,钢包渣线需碱性耐火。
电弧再热控制加钢温(过热渣)时耐火腐蚀特别严重。渣温可比钢温高 40~150°C。此温度下渣冲蚀率可增 2~5 倍。可通过控制渣碱度、Al₂O₃ 含量、加 MgO 入渣减少渣冲蚀。用加 MgO 成分控制渣和一致冲洗渣控制渣过热,可显著控制电弧再热时冲蚀量。渣线用白云石、镁铬或 MgO-C 砖。
热循环损伤 也是钢包全区磨损原因之一。妥善预热和更多用钢包盖可极大程度减少此类损伤。在任何时刻用最少钢包并尽可能快速循环也可最小化热循环损伤。
钢包吊装和循环中其他环节的挠性变形已知影响钢包寿命。改进钢包和衬里设计对抗此效应的努力持续进行。
钢包衬砌采用拱形楔砖或键控式砖结构。另一种砖结构用半通用型砖,允许沿钢包倾斜侧壁向上螺旋砌筑,砖锁靠弧形配合面实现。
所有情况,须紧密砌筑、极薄(或无)砂浆接缝,保持衬里受压防接缝渗透。部分厂筒身和包底段改用浇注料衬里,但碱性渣线浇注未获大成功。
浇注料衬里提供优秀无接缝结构,多情况成本有利(部分废衬可再利用)。浇注料钢包需特殊设备含场地,且须极其小心安装和烘烤。
钢包也采用砖和浇注料组合,获取砖和浇注料方法最佳技术经济组合。
耐火锥体或塞头用于包底引入吹搅气体(主要氩气)作钢包吹搅。用不同定向机制横截面塞头提供可控氩流。
塞头可靠性能和寿命对生产稳定钢质至关重要。为确保正常流通,常需氧烧或机械清理清理炉后塞头表面。
塞头耐火材料为高 Al₂O₃ 或烧结 MgO 材料,专为该应用设计,从钢包外部用机械或手动装置安装。系统通常允许热钢包快速换塞。塞头在预定使用时间后或视觉磨损指示器超限后退役。因塞头周围耐火座块磨损,塞头周围区域可能需热修。
钢包至连铸模液钢流量控制由滑动水口系统实现。滑动水口液钢流量用弹簧或其他装置压持的耐火板移动控制流量。不同滑动水口系统设计制造随连铸机浇铸要求广泛变化。例如,弹簧位置和冷却方式因水口系统不同而异,板移动可由液压或其他机构实现。
所有滑动水口系统提供快速卸载板间压力以便炉次间检查耐火、快速更换板或下水口。典型水口系统耐火结构含:包底座块和上水口、固定板和滑动板、连铸中包沉入管下水口连接。
滑动板和固定板是钢厂应用中最独特耐用耐火件。须长期承受严重热冲击和钢冲蚀。板成分从氧化物系简单氧化铝到氧化锆,到复杂氧化物-碳系统。具体用板很大程度取决于浇铸钢成分和换板频率。换板可伴随每炉后检查进行。板寿命视钢种和/或耐火质量可达 1 炉至 20 炉。
每炉后整个水口系统须氧枪清理残余金属渣,装填颗粒耐火填料(包砂)供下炉。包砂防液钢在水口适时开启前进入水口系统。包砂可为石英砂、锆砂或其他耐火组合,开启时允许液钢自由流出无需机械探戳或氧枪。
制造工艺