


钢丝/钢棒拉拔工艺精解:原理、设备、模具力学与缺陷控制
拉拔是通过拉力使钢棒/线材通过模孔缩径、延长的冷加工工艺,兼具高精度、高表面质量、强化力学性能与材料高利用率。本文深度解析拉拔变形力学(应力状态/功率分解/三功耗/Δ因子优选)、模具几何设计(四区结构/硬质合金/金刚石)、设备型式(拉拔机/连续拉丝机/累积滚筒)、工艺流程(退火/酸洗/指尖/润滑/多道次/道间冷却/热处理)、缺陷成因(中心裂/折叠/残余应力/表面伤)及预防体系,为线材精密成形提供理论与实务指南。
一、 工艺基本原理与特征
- 体积守恒:横截面积减少 → 长度增加,面积减少率 %r = 100×(A₀-A_f)/A₀。
- 应力状态:拉应力(显性)+压应力(模孔挤压) → 间接压缩变形。区别于挤压(推力)。
- 主工艺变量:减面率、模孔半角α、模-工件摩擦、拉拔速度。
- 钢棒 vs 线材:棒材单道次直线拉拔(直条料,长度受限);线材盘条多道次串联(4-12道),累积滚筒传递张力。
- 速度/减面率:极细线速≤10 m/s;减面率/道:细线15-25%,粗线20-45%;定径微压道可改善表面/精度。
- 极限减面率:受材料屈服强度限制(通常15-45%);加工硬化致硬度↑/延性↓ → 需道间退火(钢称“先导退火/专利化处理”)软化继续变形;冷加工强化常为期望性能来源。
- 冷拉为主,大线径可温拉提延性;冷拉润滑关键(表面质量/模寿命)。
二、 拉拔工艺流程
1. 前处理三步骤
- 退火:提高延性适应变形;连续拉拔中间亦需退火。
- 酸洗/喷丸:除鳞/锈防工件/模具损伤;部分酸洗后预涂润滑剂。
- 指尖/尖头:头部缩径(镦粗/轧尖/车尖)以穿入模孔,夹持器夹持启动。
2. 不锈钢线/棒特殊流程
- 表检(拉伸/硬度/直径) → 酸洗(铁素体/马氏体用酸,奥氏体用碱) → 涂润滑 → 金刚石/硬质合金模冷拉达标 → 除油/清洗 → 热处理(~1100℃退火或表层微压)。
三、 核心设备
1. 棒材拉拔机
- 入口台、模架(可装多模并行)、拉拔小车(液压缸/链条驱动)、出口料架。单/多根同步拉拔。
2. 连续拉丝机
- 多模串联,模间设累积滚筒/卷取块(电机驱动),提供上游模拉拔张力、维持下游张力稳定;各道减面累积达总减面率;视钢种/总减面率分组道间退火。
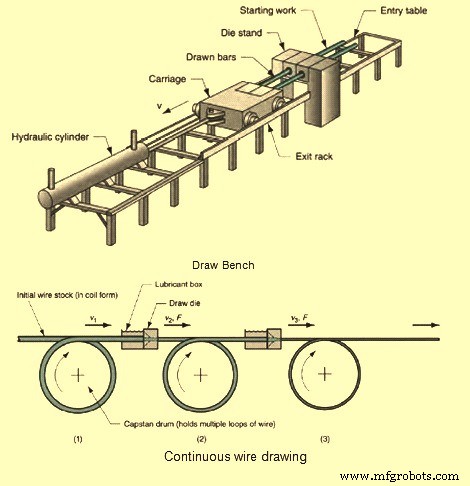
图2 棒材拉拔机与连续拉丝机结构示意
四、 拉拔模具几何与材质
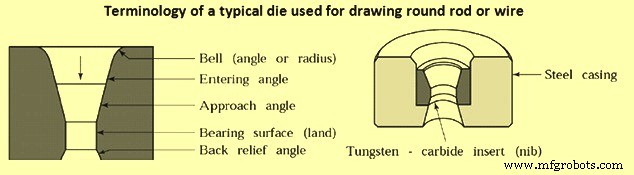
图3 典型拉拔模四大功能区术语
| 区域 | 几何/功能 | 关键参数 |
|---|---|---|
| 入口区/喇叭口 | 钟形不接触工件,建立液压压力促润滑进入、防划伤 | — |
| 工作区/锥角区 | 变形发生区,锥面半角α通常6°-20° | α随材料变化:软材大角、硬材小角 |
| 定径区/承载带 | 决定最终尺寸,摩擦拖拽修复表面损伤不变径 | 长度L_c(接触线长) |
| 后锥/出口区 | 半角~30°,允许材料弹性回弹膨胀、防停机/不同心磨损 | — |
模具材质
- 工具钢/渗碳钢:通用。
- 硬质合金(WC-Co/Ni/Mo/Ta/TiC系):主流,高强/韧/耐磨,作嵌入式镶芯装钢套。
- 金刚石(单晶/多晶PCD):极细线(2μm-1.5mm),PCD寿命长、抗磨/裂/承载优。
- 热拉用铸钢模:高温耐磨。
五、 拉拔力学深度解析
1. 体积守恒与线速/滑动控制
- 体积流率恒定:A×v = const → 截面减小 → 线速必须升高。多道次滚筒角速度匹配出线速度。
- 模具磨损 → 线径增大 → 线速下降 → 若滚筒按新模线速运行 → 张力骤增断线。对策:限制缠绕圈数、润滑湿润滚筒/线材 → 允许受控滑动。
2. 拉拔力/应力/功率分解
- 拉力 = 克服模面摩擦 + 克服材料变形抗力。由无支撑材料传递 → 拉应力 ≤ 屈服强度(工程上限60%屈服强度)。拉应力 = 拉力/成品截面积。
- 单道功耗三分量:
- 有用均匀功:截面缩减本身 → 仅与减面率有关,与α无关。
- 摩擦功:模面摩擦阻力 → 小α接触长↑摩擦功↑(主导低α损耗,典型~20%)。
- 冗余/不均匀功:流向改变(锥区→承载带弯曲) → 大α方向突变剧烈冗余功↑(典型~12%),表层应变硬化>心部(类调质轧制)、延性↓限制道次/减面率、后续弯曲/冷镦易裂。
- 最优半角α:摩擦功随α↓增大,冗余功随α↑增大 → 存在最小总功/拉力的最优α,兼顾表面质量。
3. Δ因子设计准则
- Δ = 模面弧长(中径) / 接触长度L_c。低Δ(小α/大减面)→摩擦/发热/长接触;高Δ(大α/小减面)→冗余变形/表面硬化/空洞/中心爆裂倾向。
- 商业拉拔 Δ≈1.5表现良好;Δ>3.0一般避免。
4. 热效应与道间冷却
- 模具带走热量<5-20%,模具冷却对降线温效果有限(接触毫秒级);模具套筒热膨胀差异(硬质合金/钢)仍需模套冷却。
- 经验:干拉升温/道 普通钢60-80℃、高碳钢100-160℃;湿拉减半。
- 三种冷却模式:直接喷淋(出模/卷取)、间接喷淋(模套/滚筒内循环)、强制风冷。
- 最佳实践:直接水冷+滚筒内冷 → 线温<120℃入下道;防块内表面氧化/污垢保传热;辅助措施:入模尽可能冷、避免大减面、极致润滑、背拉张力、增大道间间距/时间、增加缠绕圈数/滚筒直径。
六、 模具磨损机理与寿命评价
- 压力非主导(远低于冷镦等),温度常为寿命控制关键。
- 磨损非均匀:首次接触圈带(磨损环)因线径/振动振荡→循环疲劳→环形深坑;随后鼓包(接触前物料拱起)阻润滑入模加速磨损;工作锥面椭圆化磨损次之。
- 寿命量度:单位模孔径增量对应平均拉拔线材长度(折算重量/时间需换算长度)。高屈服强度钢材耐磨性相对好;但提高模具硬度不显著延长寿命(实验证实)。
七、 拉拔缺陷分类与防控
| 缺陷类型 | 成因 | 防控措施 |
|---|---|---|
| 中心裂/中心爆裂/杯口裂 | 小α/小减面 → 高三向拉应力心部 | 增大α、提高减面率、优化润滑/Δ因子 |
| 折叠/缝 | 纵向划痕/折叠,后序工序(镦粗/滚丝/弯曲)展开致废 | 原料表面质量控制、模具光洁度、润滑充分、避免过大减面 |
| 表面划伤/模痕 | 参数选型不当/润滑差/模具磨损 | 优化工艺参数、强化润滑/模具维护 |
| 残余应力 | 非均匀变形:微量减面→表层压应力(有利疲劳);大减面→表层拉应力(应力腐蚀/后续切削翘曲) | 控制减面率分布、工序间退火消除、矫直工艺 |
| 材料自带缺陷 | 夹层/夹渣/缩管(原材料) | 原材料检验/溯源 |
矫直:不直棒材/盘条经多轴辊矫直机矫正。
八、 结语
拉拔工艺以体积守恒为几何基石、三功耗竞争为力学内核、Δ因子为模具几何优化准则、道间退火/冷却为工艺节奏控制。现代高速拉拔向全液动润滑/纳米涂层模具/在线张力/温度/直径闭环控制/数字孪生工艺优化演进。掌握变形力学本质、模具-材料-热力耦合规律,是实现超高精度、超长模寿、零缺陷、低能耗线材精密成形的核心竞争力。
制造工艺